
Как увеличить срок службы инструмента при фрезеровании закаленной стали
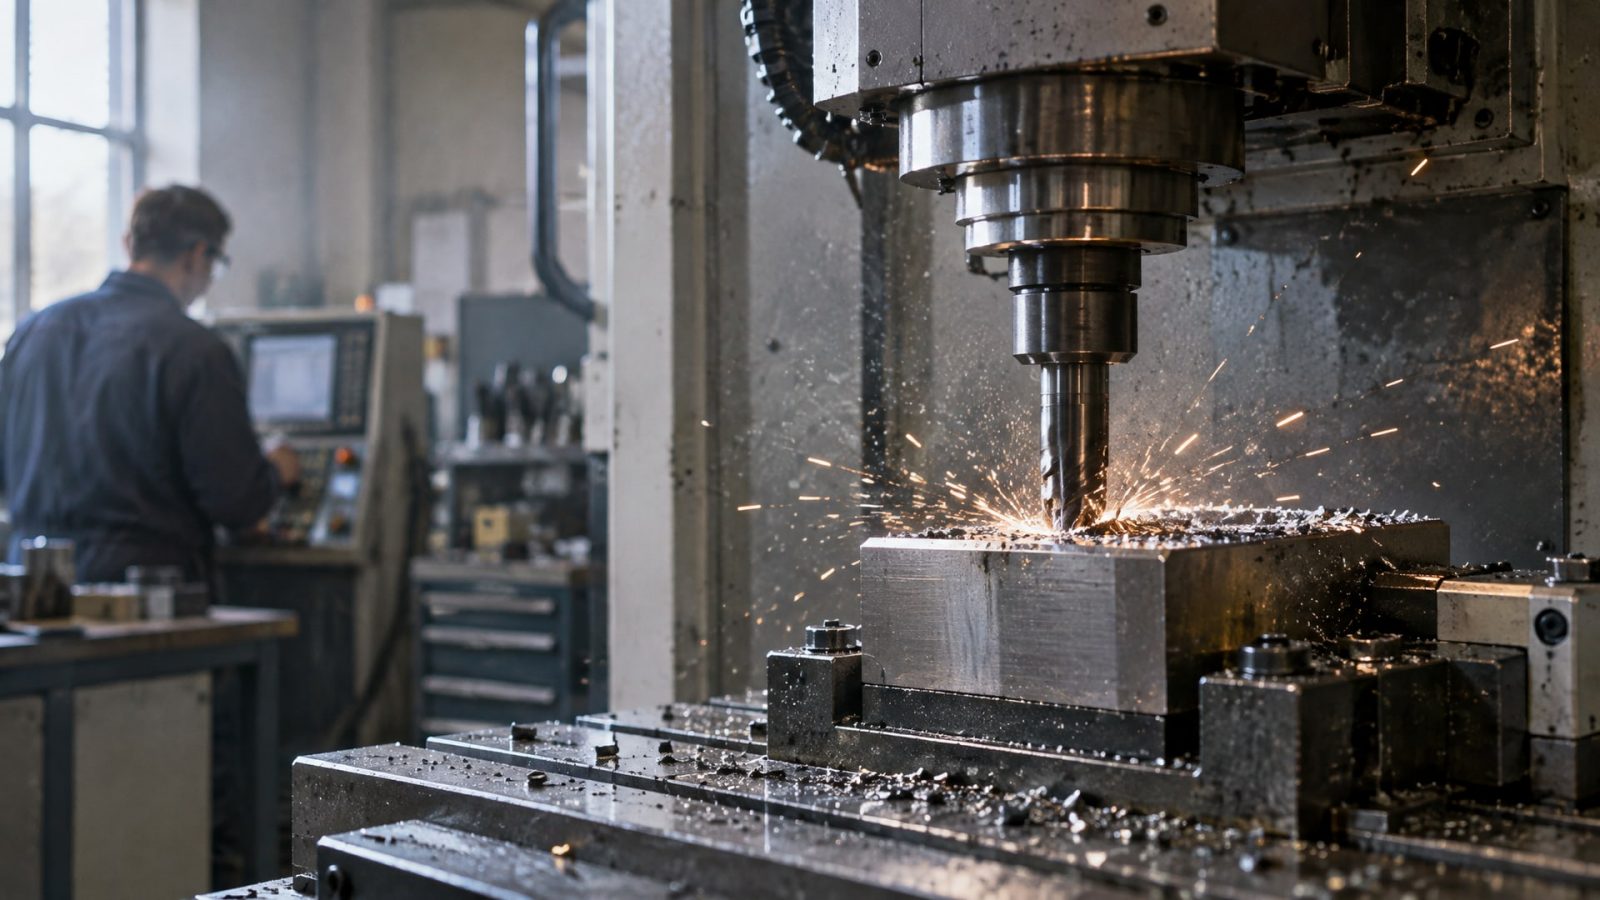
Фрезеровка закаленной стали - одна из самых требовательных операций в машиностроении. Инструмент здесь изнашивается быстро, а простые попытки просто повысить скорость или подачу часто приводят к обратному результату. Чтобы действительно продлить срок службы фрезы при работе с твердыми сталями (45–65 HRC), нужно понимать, как взаимодействуют режимы резания, геометрия инструмента, выбор СОЖ и траектория обработки.
В этой статье разберемся с механизмами износа, научимся оптимизировать параметры резания и подберем подход, который работает на практике. Материал полезен инженерам, технологам и закупщикам, которые хотят снизить время наладки, избежать частой замены фрез и получить стабильное качество поверхности.
Механизмы износа при фрезеровании твердой стали
При работе с закаленной сталью фреза подвергается комплексному воздействию.
Исследования показывают, что основные типы износа включают абразивный механизм (микрочастицы твердой стали режут инструмент), адгезионный (схватывание и отрыв материала фрезы), диффузионный (проникновение элементов заготовки в инструмент при высокой температуре) и окислительный процесс. К этому добавляется выкрашивание острой кромки и локальный wear у переходной зоны (notch wear).
Скорость резания 100 м/мин на менее износостойком материале позволяет добиться стойкости до 20 часов, однако при переходе на более твердые порошковые стали эта цифра падает примерно до 40 минут. Такой скачок показывает, что твердость материала заготовки - лишь одна из переменных. Выбор инструмента, его геометрия, покрытие и правильно выбранные режимы способны изменить результат в разы.
Тепловая нагрузка в зоне контакта растет не линейно: при фрезеровании закаленной стали даже небольшой рост подачи или скорости может вызвать резкий скачок температуры. Это приводит к ускоренному окислению кромки и потере режущих свойств. Именно поэтому инженеры часто говорят не о повышении производительности, а о поиске баланса между скоростью обработки и ресурсом инструмента.
Влияние режимов резания на стойкость фрезы
Исследования показывают, что при одновременном увеличении скорости и подачи стойкость инструмента снижается ускоренно.
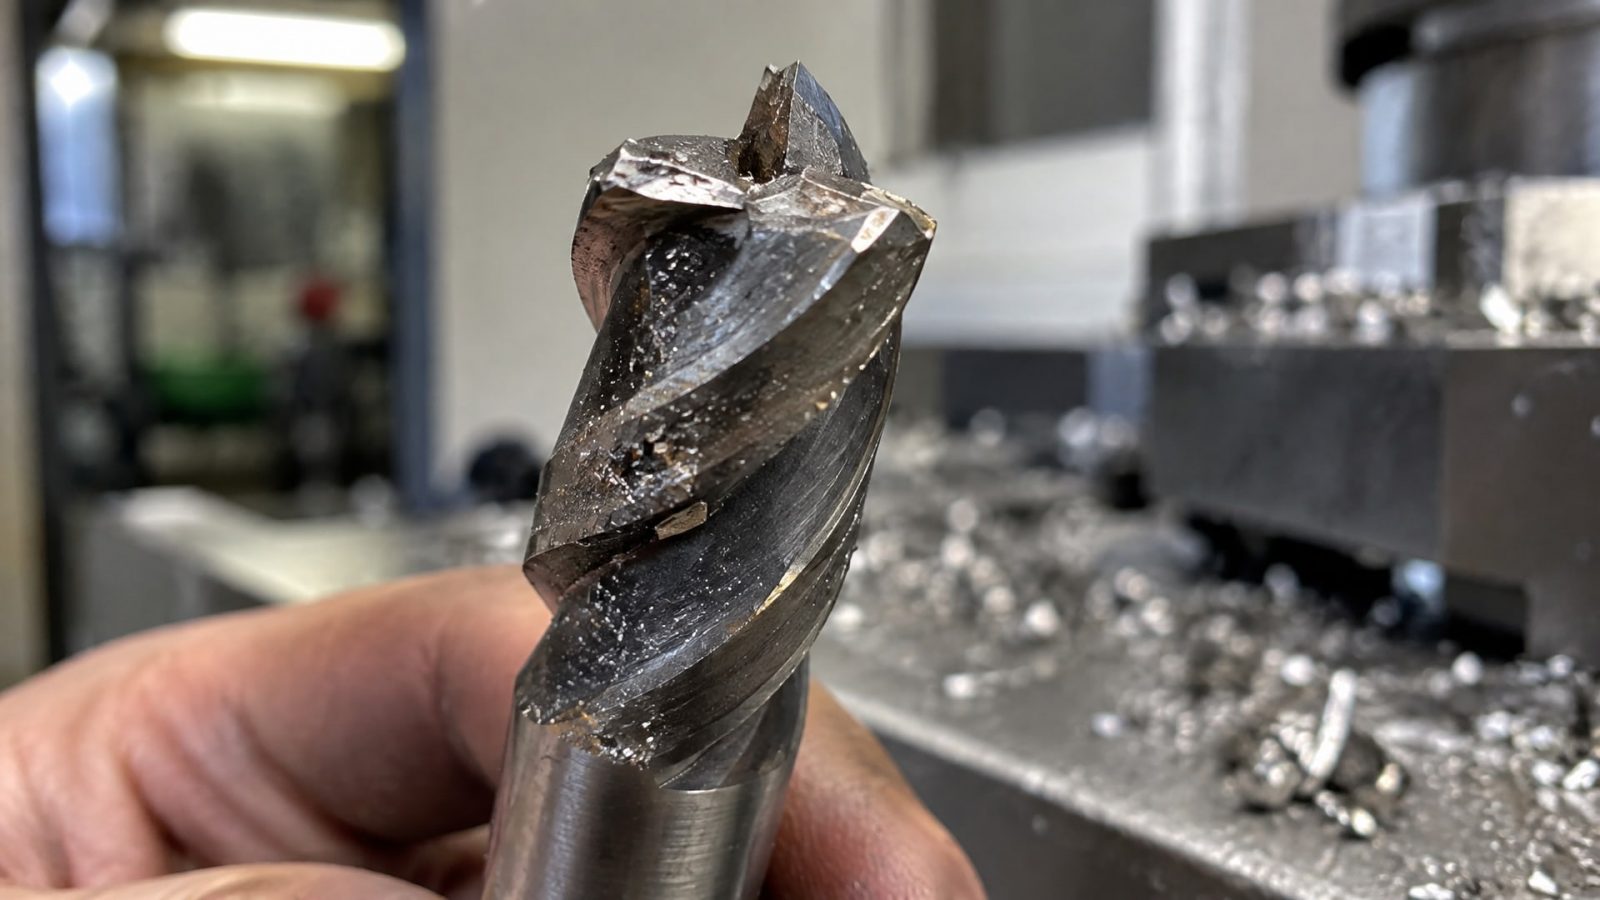
Это противоречит интуитивному желанию «наддать и сделать быстрее». На практике в цехах часто встречается сценарий: мастер повышает подачу на 20%, надеясь сэкономить время, но через смену фреза выходит из строя вместо того, чтобы отработать плановый ресурс.
Оптимизация режимов требует системного подхода. Сначала фиксируется исходная скорость для конкретной пары «материал заготовки - материал инструмента». Затем подача подбирается так, чтобы удерживать радиальную нагрузку в допустимых пределах. В ряде исследований твердого фрезерования наилучшие результаты показал режим с минимальной радиальной силой, который одновременно улучшал качество поверхности и продлевал ресурс на 30–40%.
Еще один важный параметр - выбор траектории обработки при 3D-фрезеровании изогнутых поверхностей закаленной стали. Режим с так называемой upward strategy (подъемное фрезерование) и нулевым углом наклона режущей кромки (lead angle 0°) продемонстрировал лучшую стойкость по сравнению с альтернативными стратегиями. Суть в том, что такая траектория распределяет нагрузку более равномерно и снижает пиковые удары на кромку.
Практический совет: не следует одновременно оптимизировать скорость, подачу и глубину резания. Лучше держать глубину резания постоянной (в соответствии с мощностью станка), затем тонко регулировать подачу, а скорость использовать как вторичный инструмент настройки. Такой подход позволяет избежать скачков в нагрузке и дает воспроизводимые результаты.
Выбор инструмента и геометрии кромки
Не существует универсальной фрезы, которая одинаково хорошо работала бы на всех закаленных сталях.
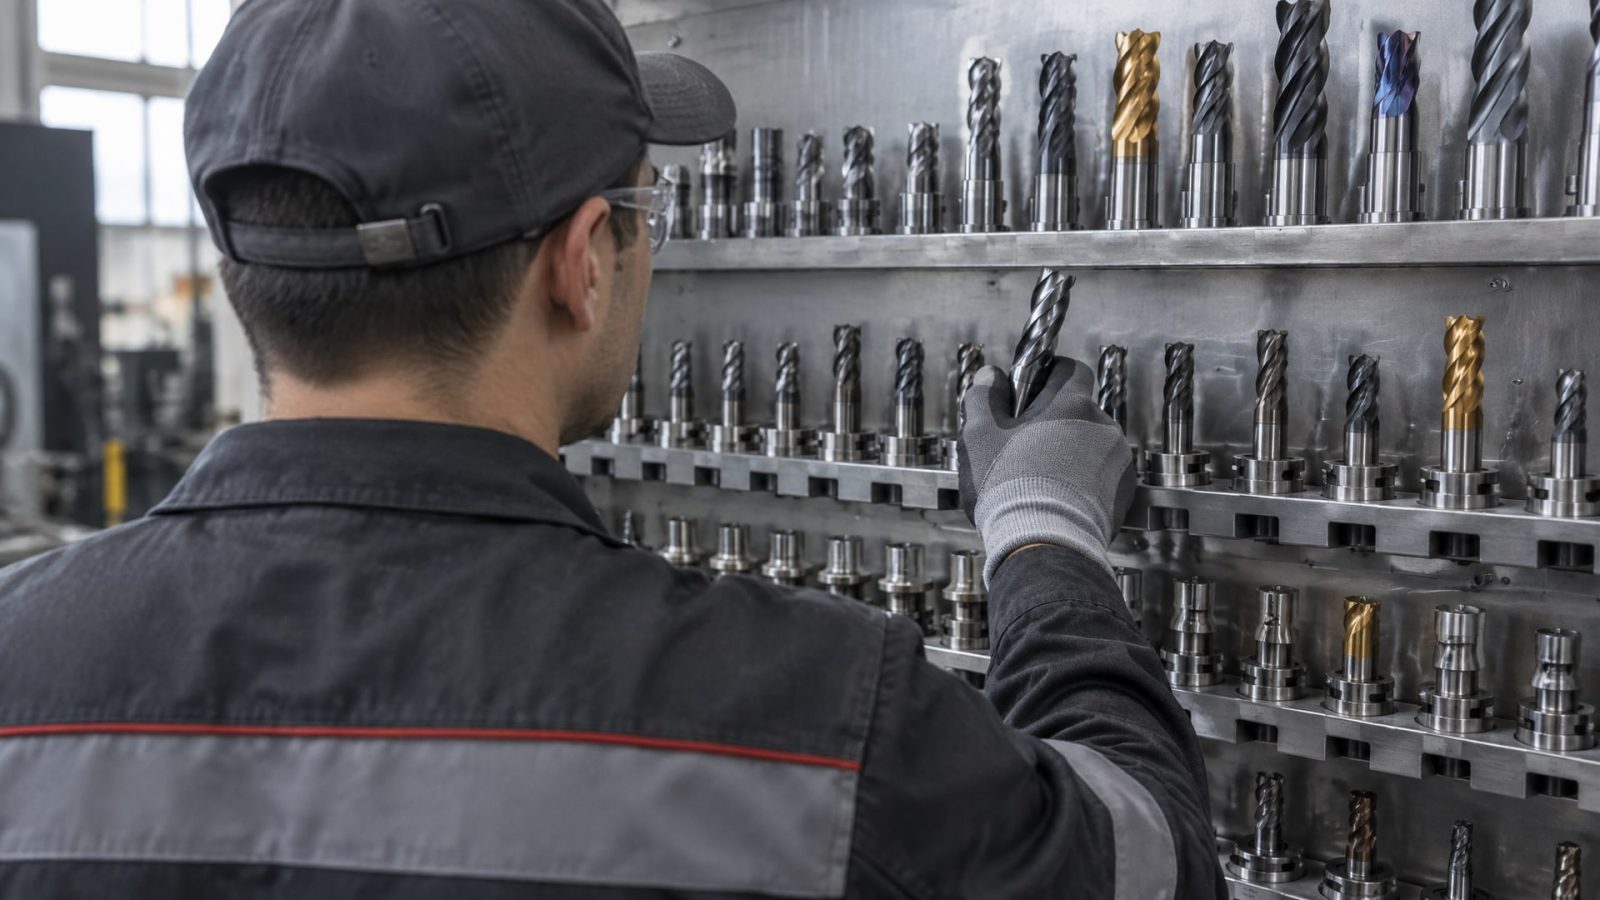
Твердосплавные фрезы с различными покрытиями (TiN, TiAlN, CBN) показывают разную производительность в зависимости от твердости материала заготовки и режимов резания. На менее твердых сталях (до 50 HRC) часто предпочитают титаналюминиевые покрытия, на очень твердых порошковых сталях (55–65 HRC) целесообразнее применять кубический нитрид бора (CBN).
Микрогеометрия режущей кромки - острота, фаска, радиус округления - существенно влияет на стойкость. Острая кромка подходит для мягких и вязких материалов, но при фрезеровании закаленной стали она быстро выкрашивается. Небольшая фаска (0,1–0,3 мм) повышает прочность кромки и допускает более высокие нагрузки. Вместе с тем слишком большая фаска увеличивает силу резания и тепловыделение.
Угол заострения (задний угол) также критичен. При фрезеровании твердых материалов не рекомендуется использовать очень большие задние углы: они упрощают отвод стружки, но ослабляют саму кромку. Рекомендуемый диапазон -8–12 градусов в зависимости от марки и твердости стали. Производители инструмента обычно указывают эти параметры в каталогах и рекомендациях для конкретных применений.
При выборе фрезы стоит обратить внимание на рекомендации поставщика, которые базируются на полевых испытаниях. На производстве принято рассчитывать себестоимость обработки не по цене фрезы, а по стоимости обработанного объема материала с учетом ресурса инструмента. Порой дорогая фреза с оптимальной геометрией для конкретной пары материалов окупается за счет большего ресурса и меньшего числа переналадок.
Охлаждение и выбор СОЖ для твердого фрезерования
Роль охлаждающе-смазывающей жидкости (СОЖ) при фрезеровании закаленной стали часто недооценивают.
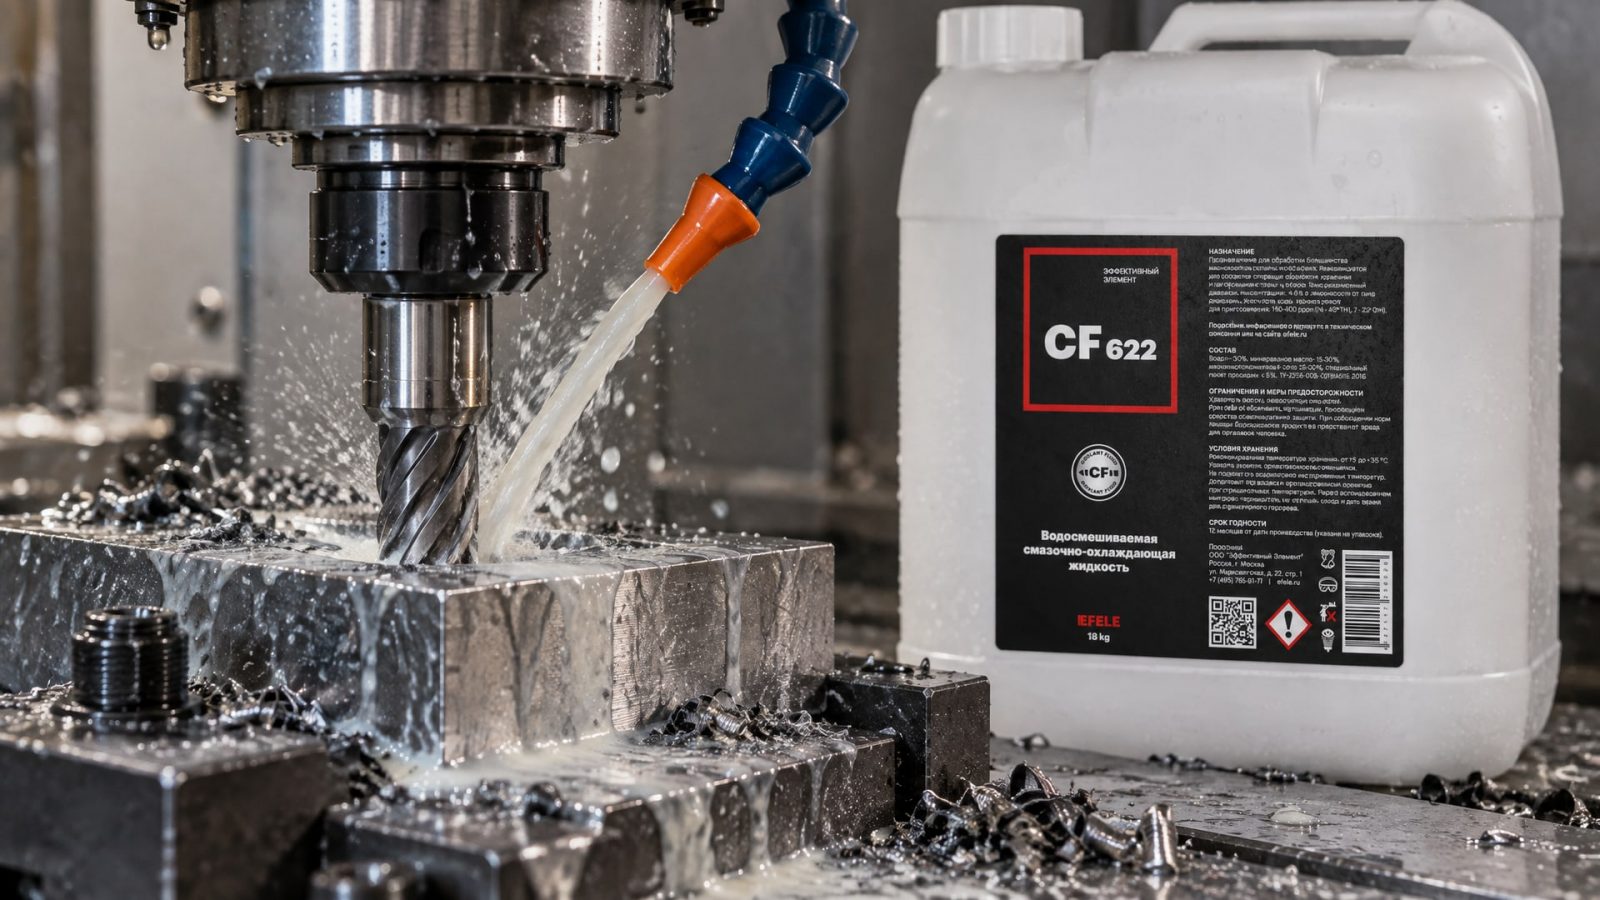
Интенсивное охлаждение само по себе не компенсирует неправильные режимы резания, однако правильно подобранная СОЖ с адекватной подачей существенно стабилизирует температуру в зоне контакта и продлевает ресурс кромки.
Основные требования к СОЖ при фрезеровании твердых сталей: хорошая смазывающая способность (адгезия к поверхностям инструмента и заготовки), отвод тепла, эффективный вывод стружки, стабильность при повышенных температурах и совместимость с материалом обрабатываемой детали. Полусинтетические СОЖ нередко показывают лучший баланс этих свойств по сравнению с чисто минеральными или полностью синтетическими аналогами.
Для фрезерования закаленной стали важна и концентрация. При использовании полусинтетической СОЖ типовая концентрация составляет 8–12% в зависимости от марки и жесткости воды. Слишком низкая концентрация (ниже 5%) не обеспечивает защиту, слишком высокая (выше 15%) может ухудшить качество поверхности и усложнить процесс отвода стружки. Закупщикам рекомендуется проверять концентрацию раз в смену с использованием рефрактометра и поддерживать ее в узком диапазоне.
На практике многие производства выбирают полусинтетические составы, разработанные специально для обработки высоколегированных и закаленных сталей. EFELE CF-622 - пример полусинтетической СОЖ, ориентированной именно на эту область применения. Такие жидкости оптимизируют смазывающую пленку на кромке, снижают адгезионный износ и помогают стабилизировать температурный режим в зоне резания, что напрямую влияет на продление ресурса фрезы и качество обработанной поверхности.
Контроль и критерии оценки износа инструмента
Корректная оценка стойкости фрезы необходима для сравнения результатов испытаний и принятия решений по выбору режимов.
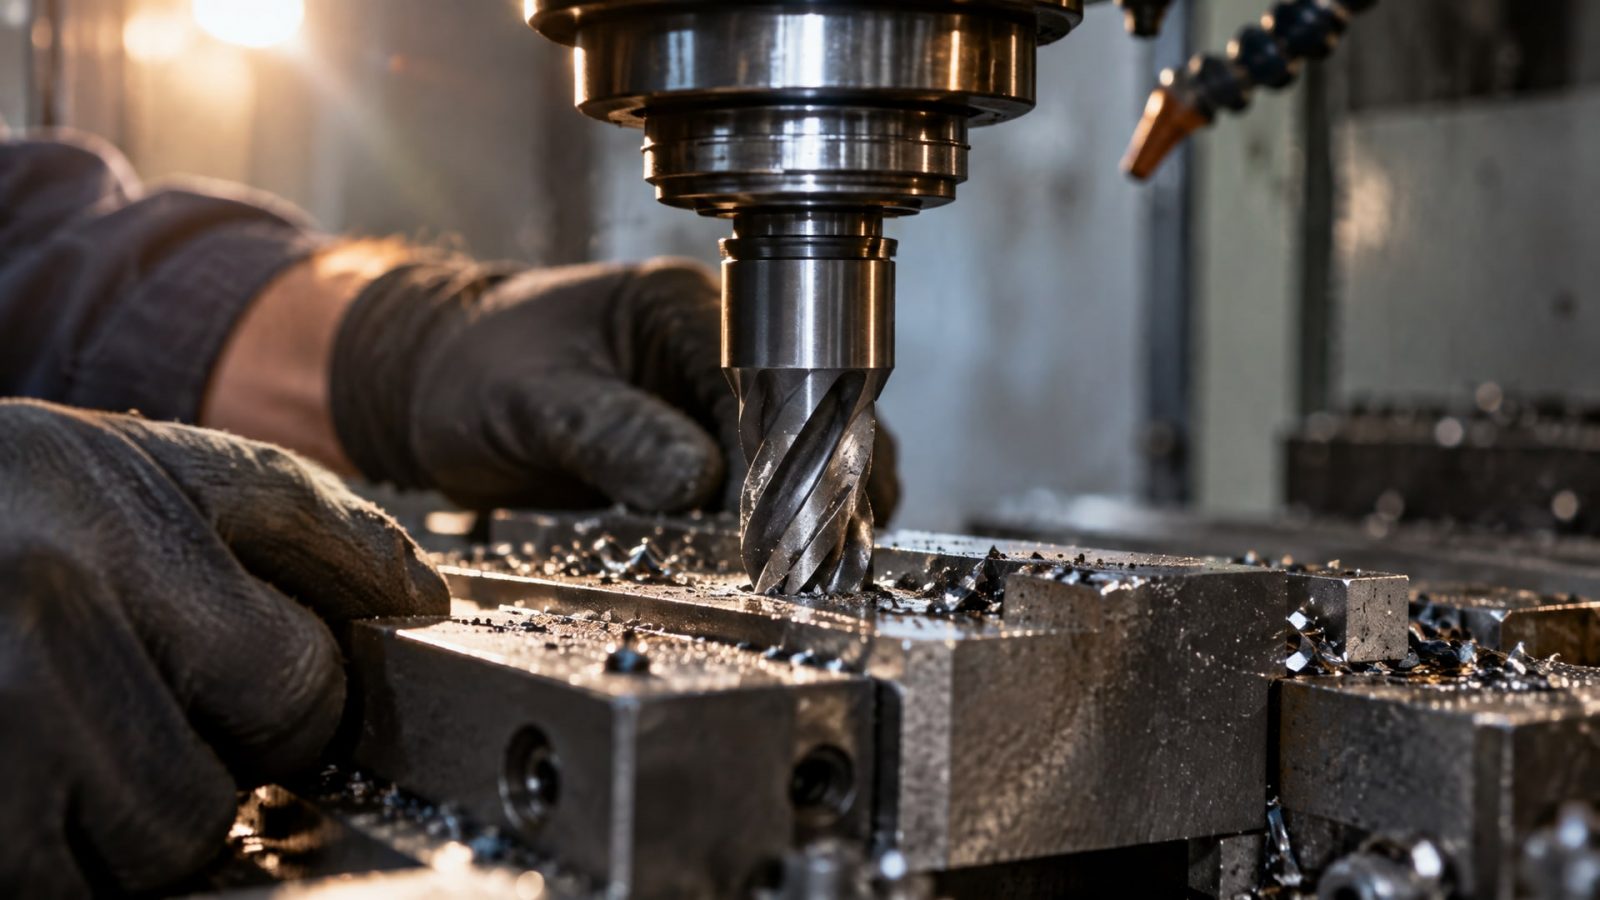
В отраслевых стандартах и исследованиях используют единый критерий окончания стойкости - износ по задней поверхности (VB). Типовой порог составляет 0,20 мм: когда фреза достигает этого уровня износа, ее снимают с обработки и проводят переточку или замену.
Без четкого критерия износа сравнение данных из разных источников становится бессмысленным. Одна бригада может считать фрезу еще рабочей при VB = 0,30 мм, другая снимет ее при 0,15 мм. Именно поэтому стандарт ISO 3685, хотя он изначально разработан для оценки стойкости при точении, часто применяют как ориентир и в твердом фрезеровании. Его соблюдение позволяет получить воспроизводимые, сравнимые результаты.
Практический совет для цеха: установите внутрифирменное положение о критериях снятия инструмента, зафиксируйте их (например, VB = 0,20 мм или заметное ухудшение качества поверхности) и придерживайтесь этих критериев при всех переналадках. Это поможет технологам выявить реальное влияние изменений в режимах или выборе СОЖ, а не гадать на основе субъективных впечатлений.
Контроль износа может вестись несколькими способами: визуальный осмотр с лупой (требует опыта), измерение микрометром после снятия фрезы со станка, или использование более сложных методов типа сканирования профиля кромки. Для большинства производств достаточно регулярного осмотра и зафиксированного на положение критерия.
Практическая оптимизация на производстве
Внедрение улучшений в процесс фрезерования закаленной стали обычно начинается с аудита текущего состояния.
Технолог или инженер должны ответить на несколько вопросов: какой сейчас режим используется (скорость, подача, глубина), какая фреза применяется, какой ГОСТ или стандарт требует качество поверхности, есть ли СОЖ и какая именно. После этого проводят тестовый прогон с фиксацией расхода времени, качества поверхности и визуального состояния кромки фрезы.
Затем выбирают один параметр для изменения. Если фреза часто выкрашивается,试试 снизить подачу на 15–20% и наблюдайте результат. Если инструмент работает долго, но качество поверхности плохое, попробуйте повысить скорость на 10–15% (если позволяет мощность станка) и проверьте финишное качество. Изменение одного параметра за раз позволяет четко выявить его влияние.
На многих предприятиях сложилась практика ведения логов испытаний: записывают исходный режим, внесенные изменения, количество деталей (или время обработки до снятия инструмента), качество поверхности и состояние кромки. За несколько месяцев такие логи накапливаются и позволяют построить локальную матрицу оптимальных режимов для конкретного оборудования и применяемого инструмента.
Важно также учитывать возможность станка: высокие обороты и подачи требуют мощности и жесткости. На старых станках, даже при использовании хороших фрез и СОЖ, режимы придется снижать. Наоборот, современные ЧПУ-станки нередко недоиспользуют свой потенциал просто потому, что технолог не знает допустимых параметров для конкретной пары материал-инструмент.
Часто задаваемые вопросы
Почему фреза выкрашивается при высокой скорости, но на низкой скорости работает долго?
При высокой скорости увеличиваются тепловые напряжения и усталостные нагрузки на кромку. Если режим неоптимален (например, слишком велика подача или недостаточна подача СОЖ), кромка перегревается и теряет прочность. На низкой скорости выделяемое тепло снижается, и материал инструмента имеет больше времени для охлаждения между проходами, поэтому выкрашивание происходит реже.
Какую СОЖ выбрать для первого опыта при фрезеровании закаленной стали?
Полусинтетические составы считаются наиболее универсальными для твердых сталей. Они хорошо смазывают, отводят тепло и обычно дешевле полностью синтетических. Проверьте рекомендации производителя используемого инструмента - часто они указывают предпочтительный класс СОЖ (минеральная, полусинтетическая, синтетическая) и типовую концентрацию.
Как понять, что режим резания неоптимален?
Признаки неоптимального режима: частое выкрашивание кромки, плохое качество поверхности с волнистостью, сильный нагрев фрезы, повышенный шум при резании или изменение цвета стружки (почерневшая стружка указывает на перегрев). При появлении одного или нескольких этих признаков попробуйте снизить подачу на 10–20% и повторите обработку.
Влияет ли марка закаленной стали на выбор фрезы?
Да, сильно влияет. Легированные закаленные стали (например, инструментальные стали D2, A2) требуют иного подхода, чем простые закаленные конструкционные стали. Легирование повышает вязкость и твердость, что требует более прочной фрезы или иного покрытия. Всегда консультируйтесь с техподдержкой поставщика инструмента перед выбором для новой марки материала.
Как часто нужно проверять концентрацию СОЖ?
Полусинтетические СОЖ рекомендуется проверять раз в смену или раз в 2–3 смены, в зависимости от интенсивности использования. Если концентрация падает ниже рекомендуемого диапазона (например, ниже 8% при норме 8–12%), нужно долить концентрат. Игнорирование этого приводит к потере смазывающих и охлаждающих свойств, что ускоряет износ фрезы.
Заключение
Продление срока службы фрезы при фрезеровании закаленной стали - это не волшебство, а результат целенаправленной работы над связкой четырех факторов: выбор правильного инструмента с оптимальной микрогеометрией, настройка режимов резания с минимизацией радиальной нагрузки, использование подходящей СОЖ с контролем концентрации, и применение проверенных траекторий обработки. Исследования четко показывают, что даже при одном и том же материале заготовки стойкость может варьироваться в разы в зависимости от этих параметров.
Следующий практический шаг: проведите аудит текущего процесса на вашем производстве. Запишите используемый режим, тип фрезы, поиск СОЖ и фактический ресурс инструмента. Затем выберите один параметр (например, подачу или концентрацию СОЖ) и проведите контролируемый тест на нескольких деталях. Сравните результаты с исходным режимом. Небольшие, но обоснованные изменения часто дают заметный прирост ресурса и качества, что окупается сразу же в виде снижения затрат и улучшения производительности.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, почему обычная краска не подходит для горячего цинкования и какие методы защиты металла существуют.
Очистка лабораторного оборудования от СОЖ и герметиков: подбор средств, последовательность мойки и требования к стокам.
Очистка масляных загрязнений: сравнение мягких и агрессивных щелочных средств, их применение для различных поверхностей и типов загрязнений.