
Как проверить качество нанесения анаэробного фиксатора резьбы на производстве
Проверить качество нанесения анаэробного фиксатора резьбы можно несколькими способами: осмотреть зону покрытия до сборки, проверить флуоресценцию под УФ-светом, проконтролировать параметры технологического процесса и испытать механическую фиксацию на контрольных соединениях. Один метод не заменяет остальные: визуальный осмотр подтверждает нанесение, а испытания показывают результат фиксации.
Статья поможет инженерам и техническим специалистам выстроить проверку нанесения фиксатора резьбы, а закупщикам - понять, какие требования к контролю включить в техническую документацию. Разберем подготовку поверхностей, контроль дозирования и сборки, применение стандартов ISO 10964 и ISO 10123, а также дефекты фиксации резьбы.
Как проверить качество нанесения анаэробного фиксатора резьбы
Анаэробный фиксатор полимеризуется без доступа воздуха и в присутствии металлов.
После сборки состав оказывается в зазоре между сопряженными поверхностями, где формируется клеевой контакт. Поэтому контроль не сводится к проверке наличия капли на резьбе: важно подтвердить, что состав попал в нужную зону, распределился равномерно и соединение собрали в соответствии с технологической картой.
Проверку удобно разделить на контроль операции и контроль результата. Контроль операции проводят до сборки или непосредственно во время нее. Он показывает, подготовили ли резьбу, нанесли ли состав и соблюли ли порядок сборки. Контроль результата оценивает прочность фиксации на специально подготовленных контрольных образцах или соединениях.
Что проверять до сборки
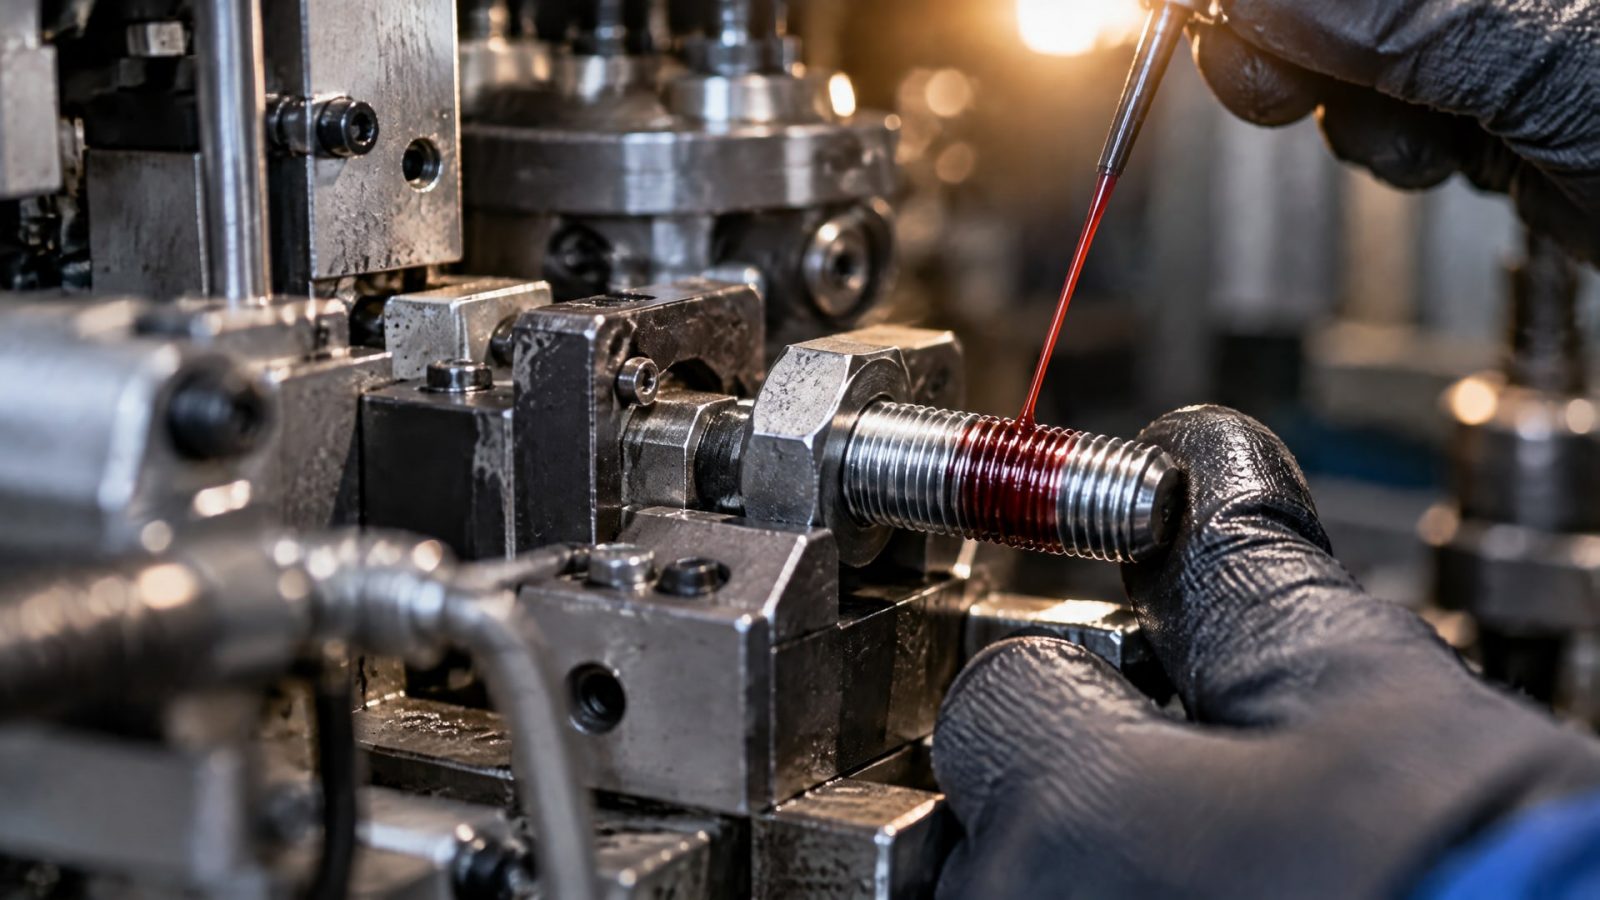
До нанесения осматривают резьбу и проверяют ее чистоту. Масло и грязь необходимо удалить: загрязнение может помешать контакту состава с поверхностью. Затем контролируют, равномерно ли нанесен фиксатор и покрывает ли он предусмотренную технологией зону. Соединение собирают сразу после нанесения, чтобы материал не начал заполнять зазор вне зоны контакта.
Для производства важно закрепить эти операции в технологической документации. В ней указывают способ нанесения, целевую зону покрытия, порядок сборки и допустимый интервал между нанесением и сборкой. Если дозировка зависит от оборудования или конструкции резьбы, ее проверяют по установленным на предприятии параметрам, а не оценивают на глаз.
Что проверять после нанесения
Внешний осмотр готового соединения не всегда позволяет судить о том, попал ли состав внутрь резьбового соединения. Поэтому визуальную проверку дополняют УФ-контролем, если фиксатор флуоресцирует. Такой способ помогает обнаружить след нанесения и проверить выполнение операции, но сам по себе не измеряет прочность фиксации.
В серийном процессе также проверяют соблюдение последовательности работ и отсутствие несанкционированного дотягивания после отверждения. При этом нельзя проверять момент затяжки уже отвержденного рабочего соединения: механическое воздействие может повредить сформированный клеевой контакт.
Методы контроля фиксаторов резьбы на производстве
Практическая система контроля сочетает несколько методов.
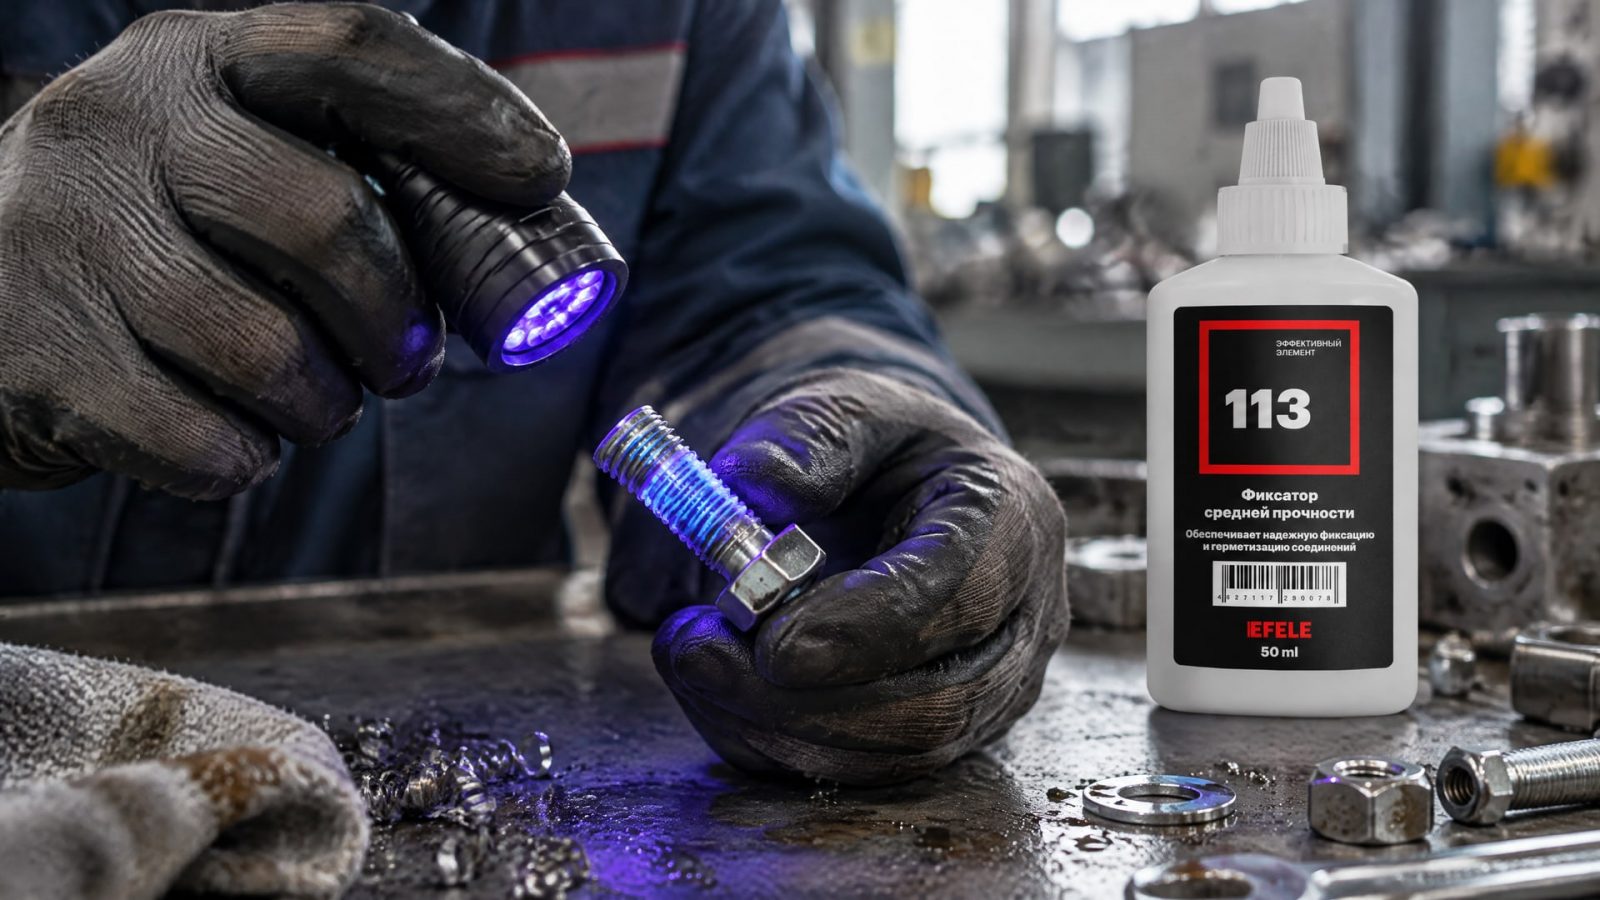
Визуальный контроль и проверка под УФ-светом показывают, нанесен ли материал и правильно ли выбрана зона покрытия. Контроль параметров процесса помогает выявлять отклонения в дозировке и времени до сборки. Испытания на контрольных соединениях дают данные о механической фиксации.
Визуальная проверка и УФ-флуоресценция
При обычном осмотре проверяют наличие следа нанесения, его равномерность и соответствие заданной зоне. Этот метод подходит для проверки открытой резьбы перед сборкой, но его возможности ограничены после соединения деталей. Внешний вид собранного узла не подтверждает полноту заполнения зазора.
Если состав флуоресцирует под УФ-светом, его можно использовать для аудита нанесения. УФ-контроль помогает быстро выявить пропуск операции или заметное отклонение в распределении материала. Однако флуоресценция подтверждает наличие состава, а не его отверждение и не прочность соединения. Эти свойства нужно оценивать другими способами.
При контроле нанесения фиксаторов, включая EFELE 113, инженер сопоставляет след состава с требованиями процесса: оценивает равномерность покрытия, проверяет соблюдение зоны нанесения и учитывает, что одна лишь видимая метка не доказывает прочность готового соединения. Это особенно важно при разборе эксплуатационных жалоб: вымывание, следы фреттинга или затрудненный холодный пуск сами по себе не указывают на конкретный дефект нанесения. Для диагностики требуется проверить подготовку резьбы, дозирование и порядок сборки.
Контроль параметров процесса
На производственной линии фиксируют дозировку или объем нанесения, время до сборки и соблюдение установленной последовательности операций. Конкретные пределы задают в технологической документации для выбранного состава и соединения. Универсальных значений дозировки для всех резьбовых узлов нет: на распределение влияют размер резьбы и зазор.
Для снижения риска перепутать материал или нарушить порядок работ используют цветовую маркировку и стандартизованные операции нанесения. Важно проверять не только само оборудование для дозирования, но и фактический результат на детали. Если параметры процесса изменились, контрольные соединения помогают определить, повлияло ли это на качество фиксации.
Испытания механической фиксации по ISO 10964 и ISO 10123
Для оценки механической фиксации применяют испытание на момент отвинчивания по ISO 10964.
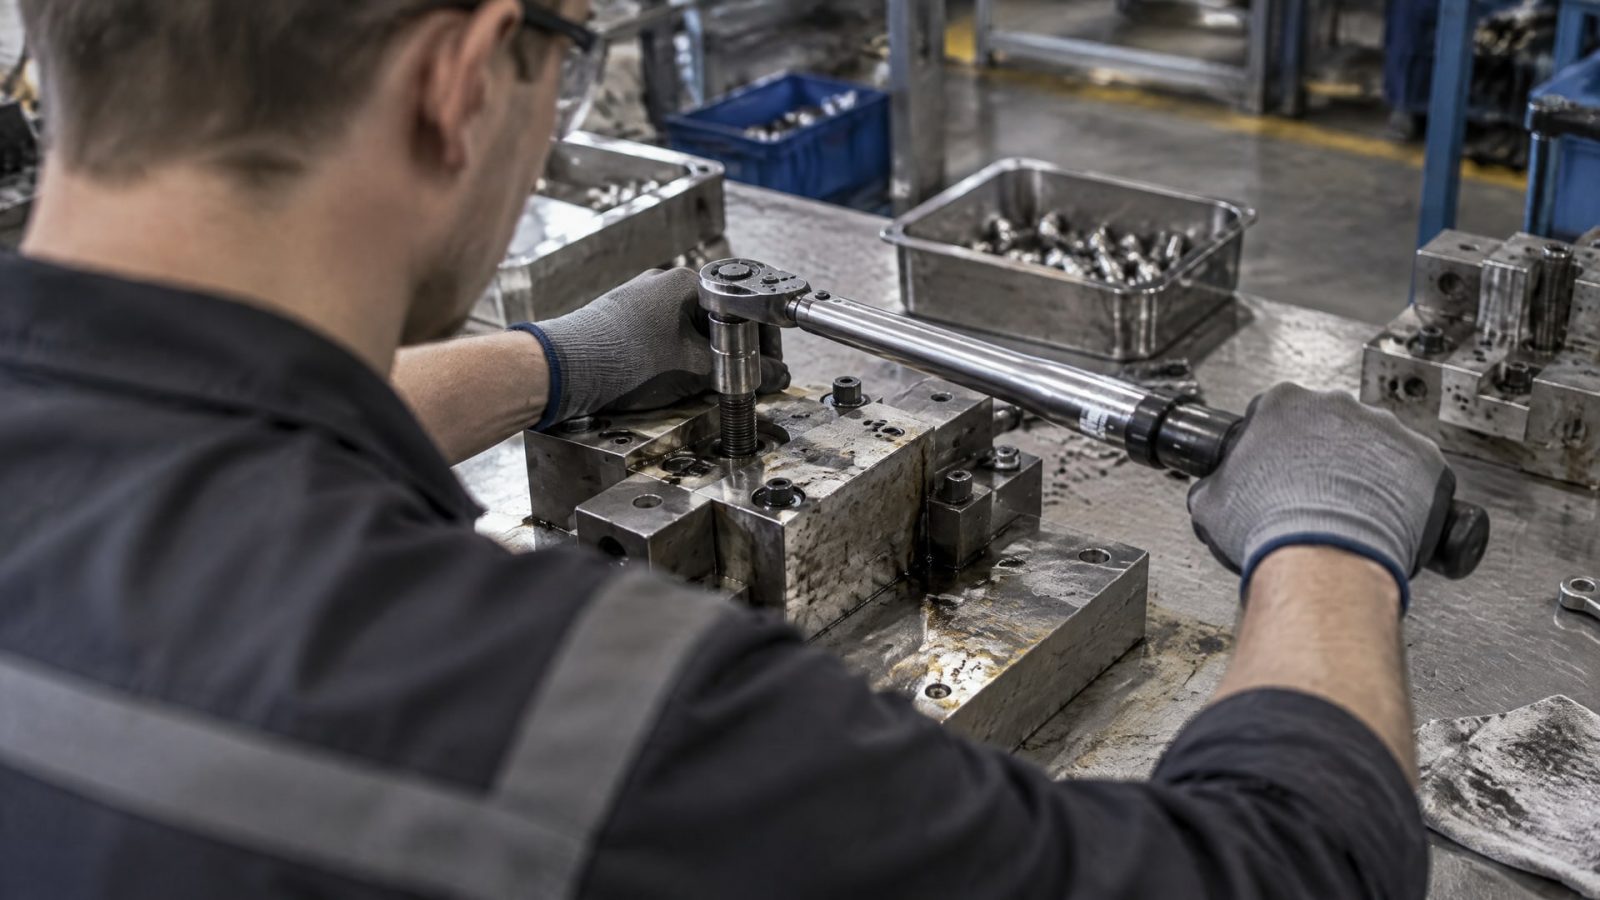
В технических материалах встречаются значения менее 6 Н·м для низкопрочных составов и более 33 Н·м для высокопрочных. Это примеры диапазона показателей разных классов прочности, а не универсальные нормы приемки для любого узла.
Для оценки сдвиговой прочности может применяться испытание по ISO 10123. В одном из технических примеров указано значение более 15 Н/мм² для испытания pin & collar. Показатель относится к результату испытания по заданной методике и не заменяет критерии, установленные для конкретного соединения.
Как применять результаты испытаний
Результаты механических испытаний используют для проверки стабильности процесса и пригодности выбранного состава к задаче. При интерпретации учитывают, какой уровень прочности нужен и должен ли узел разбираться обычным инструментом. Более высокая прочность не всегда предпочтительна: она может затруднить обслуживание, тогда как недостаточная фиксация может не соответствовать условиям эксплуатации.
Для контроля серийного производства испытания проводят на контрольных соединениях, подготовленных по той же технологии, что и рабочие. В протоколе фиксируют примененную методику, тип соединения и результат. Частоту испытаний и критерии приемки устанавливают в документации предприятия: исходные данные не дают универсального графика выборки или единого порогового значения для всех изделий.
Не следует подменять испытанием проверку рабочего узла после отверждения. Приложение к нему крутящего момента способно разрушить сформированный клеевой контакт. Если необходимо подтвердить прочность партии или операции, используют отдельные контрольные образцы или предусмотренную процедуру испытаний, а не дотягивают собранное изделие.
Дефекты фиксации резьбы и причины отклонений
К частым признакам проблем относятся пропуск нанесения, неравномерное покрытие, нанесение не в ту зону и несоблюдение порядка сборки.
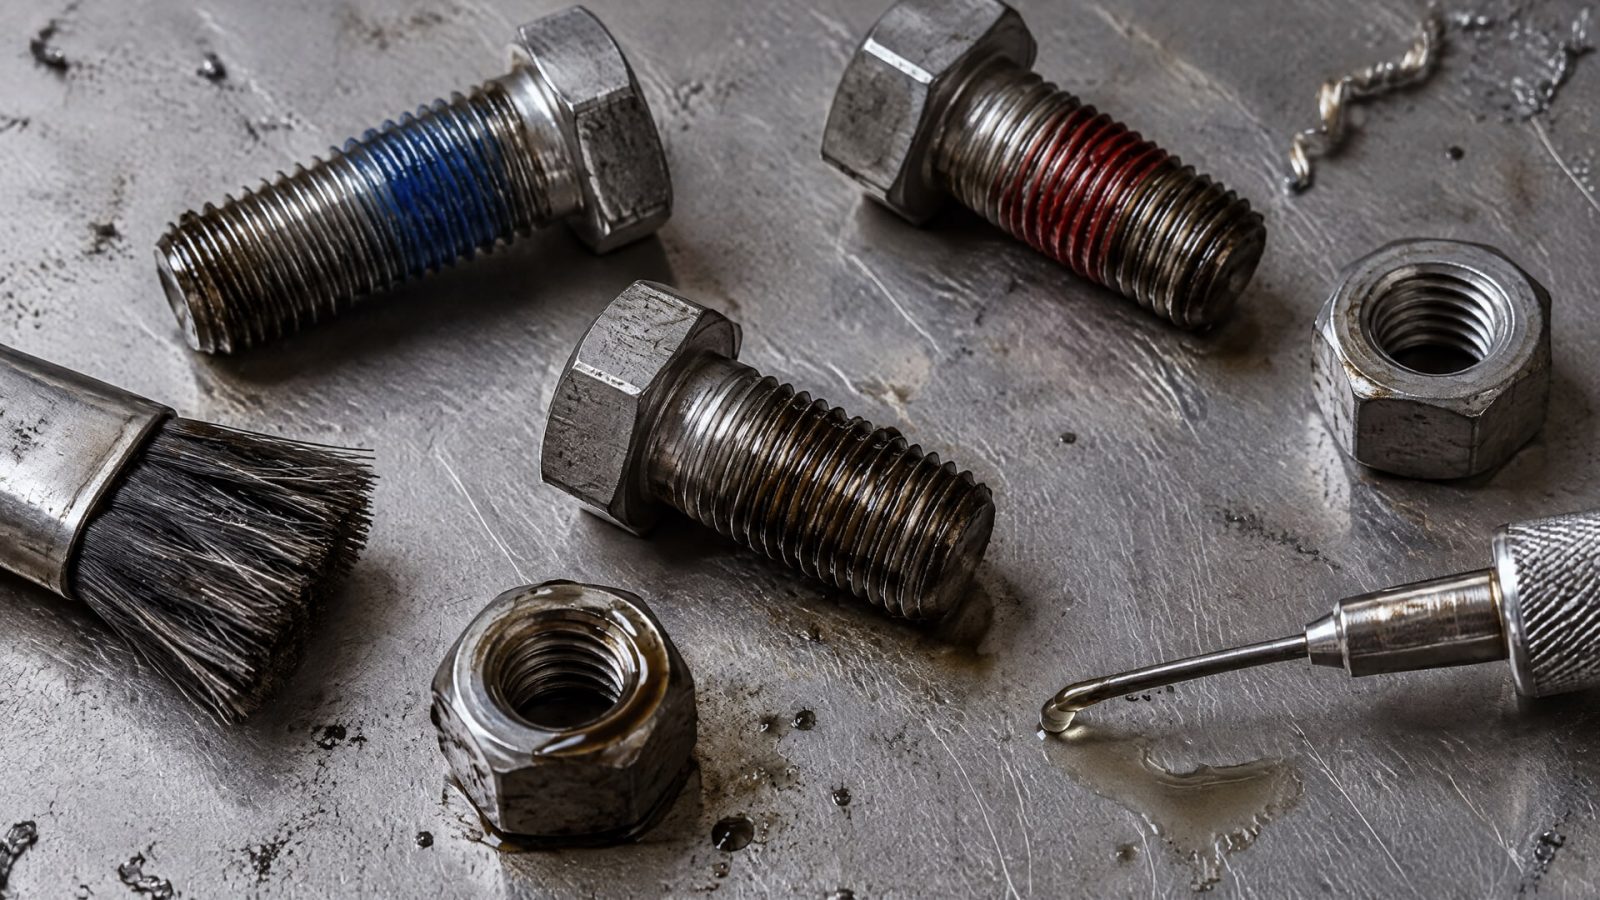
Причиной может быть загрязнение резьбы маслом или грязью. Еще один фактор - несоответствие состава размеру резьбы и зазору: эти параметры влияют на капиллярное распределение и полноту заполнения соединения.
Как искать причину
Начинать проверку следует с технологической операции, а не с попытки оценить соединение только по внешнему виду. Уточняют, очистили ли резьбу, соблюли ли дозировку, равномерно ли нанесли материал и сразу ли собрали узел. Если состав флуоресцирует, УФ-контроль помогает проверить факт нанесения. Испытания на контрольных соединениях позволяют оценить механический результат.
Температурный режим эксплуатации также учитывают при подборе фиксатора. В технических листах встречаются диапазоны от −55 °C до +150 °C и от −55 °C до +180 °C. Это примеры характеристик отдельных составов, а не общий диапазон для анаэробных фиксаторов. Сверяют условия работы узла с данными конкретного материала.
Вязкость влияет на дозирование и риск недолива или перелива. В одном из технических примеров указан диапазон 400–600 cps. Это значение относится к конкретному составу и не должно переноситься на другие материалы. При изменении вязкости, оборудования или размера резьбы проверяют, сохраняется ли заданное качество нанесения.
Как выстроить производственный контроль
Рабочая схема контроля начинается с выбора состава под требуемую прочность и способ разборки.
Затем учитывают размер резьбы, зазор и температурный режим. Только после этого задают операцию нанесения и методы проверки. Такой порядок снижает риск ситуации, когда визуально правильное нанесение не дает ожидаемой фиксации из-за неподходящего материала или неподготовленной поверхности.
Контрольная карта операции
В технологической карте фиксируют параметры, которые оператор и контролер могут проверить на рабочем месте:
чистоту резьбы перед нанесением;
зону и равномерность покрытия;
дозировку или объем по установленным требованиям;
время между нанесением и сборкой;
порядок сборки соединения;
способ визуального или УФ-контроля, если материал флуоресцирует;
порядок испытаний контрольных соединений.
Числовые пределы дозировки и интервала до сборки нельзя назначить одинаковыми для всех составов и конструкций. Их определяют для конкретного технологического процесса и проверяют испытаниями. Если в производстве возникает риск перепутать материалы, применяют маркировку и унифицированные операции, а также контролируют соответствие используемого состава документации.
Выбор уровня контроля
Для проверки каждой операции подходят визуальный осмотр и контроль параметров нанесения. УФ-флуоресценцию включают в процесс, если состав обладает этим свойством и метод подходит для рабочей зоны. Механические испытания по ISO 10964 или ISO 10123 применяют, когда требуется оценить фиксацию, а не только факт нанесения.
При запуске или изменении процесса сопоставляют результаты контроля нанесения с результатами испытаний контрольных соединений. При стабильной работе предприятия поддерживают установленную процедуру проверки и документируют отклонения. После любого изменения состава, резьбы, зазора или способа нанесения оценивают, требуется ли повторная проверка параметров процесса.
Часто задаваемые вопросы
Можно ли проверить фиксатор резьбы только визуально?
Нет. Визуальный осмотр помогает оценить наличие следа, равномерность и зону покрытия до сборки, но не подтверждает полноту заполнения соединения и механическую прочность. Если состав флуоресцирует, УФ-контроль помогает проверить факт нанесения. Результат фиксации при необходимости оценивают испытаниями контрольных соединений.
Как проверить анаэробный герметик после сборки?
Если речь идет о контроле нанесения анаэробного состава в резьбовом соединении, проверяют параметры процесса, а при наличии флуоресценции используют УФ-контроль. Механическую фиксацию оценивают испытаниями по применимой методике. Не следует проверять отвержденное рабочее соединение крутящим моментом: это может повредить клеевой контакт.
Нужно ли после отверждения проверять соединение крутящим моментом?
Нет. Проверка момента на отвержденном рабочем соединении может нарушить сформированную связь между резьбовыми поверхностями. Для оценки прочности используют контрольные соединения и предусмотренные испытания, в том числе по ISO 10964. Метод и критерии приемки задают для конкретного изделия и технологического процесса.
Что учитывать при выборе фиксатора резьбы?
Учитывают требуемую прочность и разборку, размер резьбы, зазор и температурный режим узла. Эти условия влияют на подбор состава и полноту его распределения в соединении. Технические параметры сверяют с документацией конкретного материала, а не переносят с другого состава или из примера испытаний.
Заключение
Качество нанесения анаэробного фиксатора резьбы проверяют сочетанием методов: осмотром зоны покрытия, контролем технологических параметров, УФ-проверкой при наличии флуоресценции и механическими испытаниями контрольных соединений. ISO 10964 применяют для оценки момента отвинчивания, ISO 10123 - для сдвиговой прочности. Проверка рабочего соединения крутящим моментом после отверждения не подходит.
Следующий шаг для производства - закрепить в технологической карте подготовку резьбы, способ и зону нанесения, порядок сборки и подходящие методы контроля. Затем сверить требования к прочности, разборке, размеру резьбы, зазору и температуре с документацией выбранного состава и подтвердить процесс испытанием контрольных соединений.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как выбрать смазку без аллергенов для оборудования производства детского питания, соответствующую стандартам NSF H1 и ISO 21469.
Узнайте, как увеличить срок годности анаэробного герметика: условия хранения, ротация партий и контроль качества для сохранения свойств продукта.
Подготовка поверхности деталей с внутренними диаметрами: микропескоструйная обработка или химический метод. Сравнение методов, оценка адгезии, фосфатирование.