
Как правильно наносить анаэробный фиксатор: типичные ошибки и методика применения
Анаэробные фиксаторы и герметики - один из самых надежных способов зафиксировать резьбовые соединения и предотвратить их самопроизвольное развинчивание. Однако практика показывает, что от 70 до 80 процентов отказов этих составов происходит не из-за недостатков продукта, а из-за нарушений в процессе применения. Неправильная подготовка поверхности, игнорирование активатора на пассивных металлах, избыточное нанесение, спешка со сборкой - все это приводит к тому, что фиксатор либо вообще не отвердевает, либо дает слабую фиксацию. Статья разбирает, какие ошибки допускают чаще всего, и объясняет технически правильный порядок работ.
Материал ориентирован на технических специалистов, инженеров и закупщиков, которые сталкиваются с проблемой не работающего фиксатора резьбы или хотят убедиться, что их методика соответствует лучшей практике отрасли.
Почему фиксатор не работает: диагностика основных причин
Когда резьба, обработанная анаэробным фиксатором, продолжает развинчиваться или вообще не фиксируется, причина редко кроется в самом составе.
Отверждение анаэробных средств происходит без доступа воздуха и при контакте с металлом, что означает: как только воздух выдавлен из зазора и соединение затянуто, начинается полимеризация. Если этого не происходит, значит, нарушена одна из предусловий отверждения.
Загрязнение поверхности - главный враг. Масло, смазка, остатки старого фиксатора, окись, ржавчина или пыль образуют непроницаемый слой между составом и металлом. Фиксатор лежит инертным пластилином, не находя каталитических центров для запуска реакции. Многие мастера допускают ошибку, думая, что «небольшая пленка грязи не помешает» - это приводит к 100-процентному отказу соединения.
Второе частое нарушение - отсутствие активатора на пассивных металлах. К таким материалам относятся нержавеющая сталь, алюминий, титан, цинк и магний. На их поверхности образуется оксидный слой, который замедляет или полностью блокирует полимеризацию анаэробного состава. Производители рекомендуют в таких случаях использовать активатор (праймер), который наносят после очистки и дают высохнуть 60–90 секунд. Без этого шага фиксатор часто остается незатвердевшим даже через сутки.
Третья причина - нарушение режима отверждения. Технологическая прочность анаэробного фиксатора достигается примерно за 1 час, однако полное отверждение требует 24 часа при комнатной температуре. Если нагружать соединение раньше, даже небольшой вибрацией, происходит микросдвиг, разрушающий уже начавшую образовываться полимерную цепь. Соединение ослабевает или полностью теряет фиксацию.
Подготовка поверхности: обезжиривание и очистка
Перед нанесением любого анаэробного фиксатора необходимо привести поверхность резьбы в идеальное состояние.
Это не рекомендация, а обязательное условие, без которого дальнейшие действия теряют смысл.
Начинайте с удаления видимого загрязнения: рыхлой окиси, ржавчины, пыли. Для этого подойдет механическая обработка - щетка из нержавеющей стали, губка, мягкая проволока. После этого необходимо обезжирить поверхность. Типовая методика - протирка спиртом или ацетоном с полным испарением растворителя. Спирт удаляет масляную пленку и испаряется быстро, ацетон работает более агрессивно для стойких загрязнений. Важно дождаться полного испарения - остатки растворителя конкурируют с фиксатором за каталитические центры металла.
Для более сложных случаев, когда на резьбе остается пленка старого фиксатора или масло не поддается спирту, можно использовать специальные очистители. Промышленная практика показывает, что тряпка с растворителем, протянутая через витки резьбы несколько раз, избавляет от 95 процентов проблем с отказом фиксатора. После очистки дайте поверхности немного высохнуть - резьба должна быть абсолютно сухой перед нанесением состава.
Температура поверхности также имеет значение. Горячий металл ускоряет испарение растворителя в составе, что может привести к преждевременной полимеризации еще до сборки соединения. Производители советуют работать только по охлажденным поверхностям; ориентир - температура поверхности ниже 50 °C. Если после механической обработки резьба нагрелась, дайте ей остыть.
Активаторы и праймеры для пассивных металлов
Если вы работаете с нержавеющей сталью, алюминием, титановыми деталями или цинксодержащими покрытиями, активатор становится не опциональным дополнением, а обязательной частью технологии.
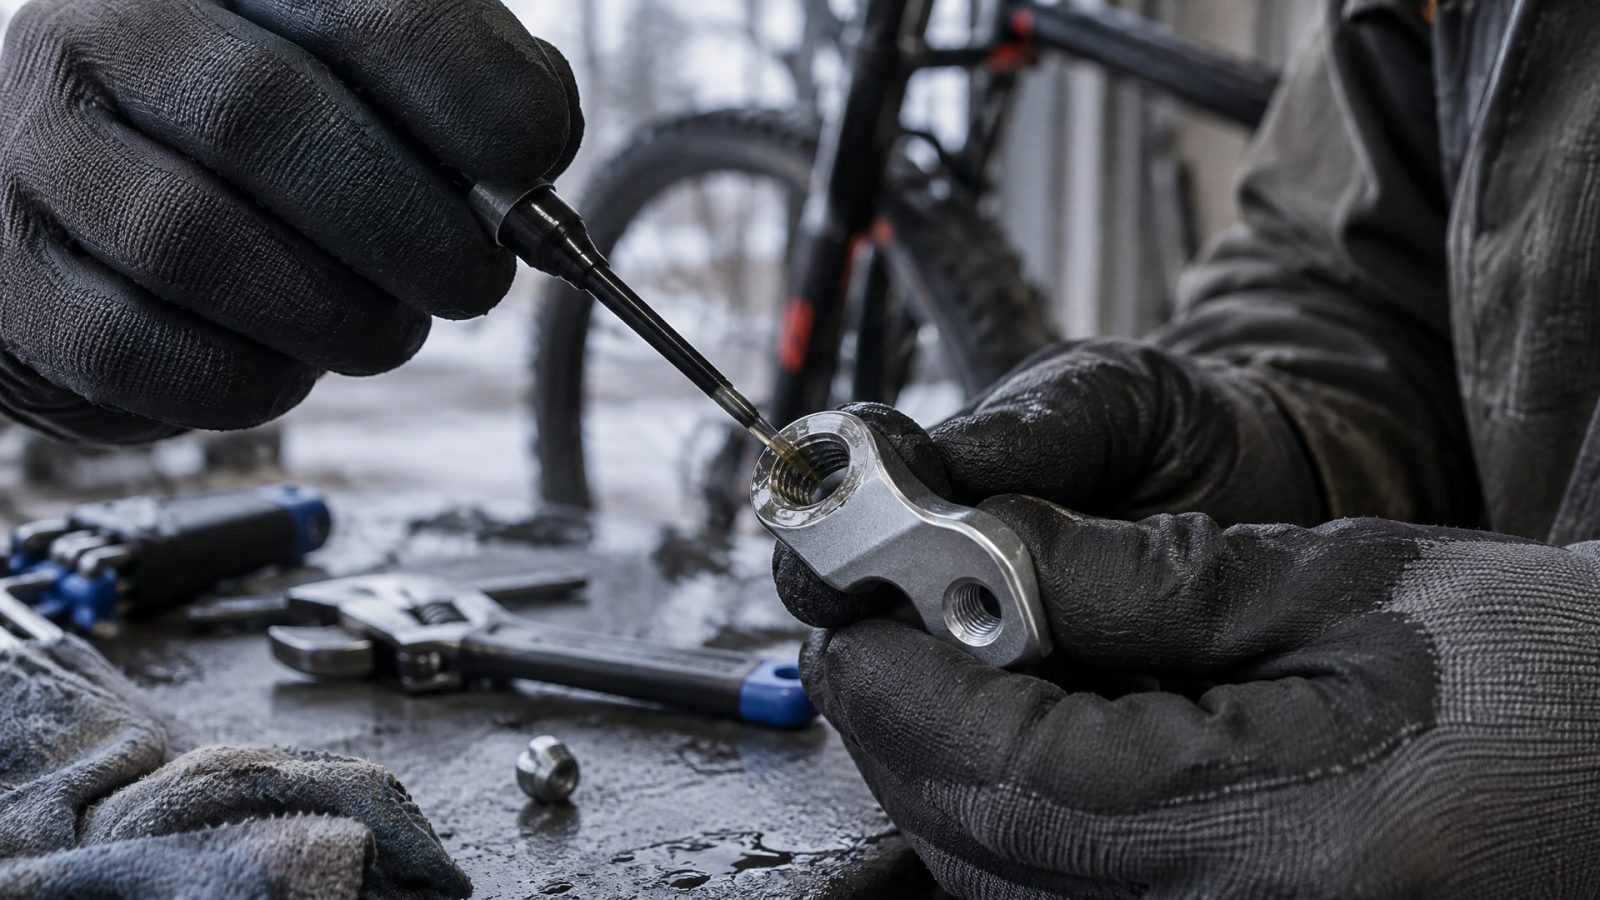
Активатор - это жидкость, которая наносится на чистую и сухую резьбу перед нанесением фиксатора. Его роль в том, что он реактивирует оксидный слой пассивного металла, создавая условия для быстрого запуска полимеризации. Типовой порядок: очистка спиртом, высыхание, нанесение активатора, выдержка 60–90 секунд (или согласно инструкции производителя), затем нанесение самого фиксатора и немедленная сборка.
Частая ошибка - забыть про активатор или пропустить время высыхания. «На свежий активатор сразу же наношу фиксатор» - это неверно. Активатор должен образовать тонкую реактивную пленку, для чего ему нужно несколько десятков секунд. Если поспешить, активатор просто разбавит фиксатор и эффект будет слабым.
Другая распространенная ошибка - нанесение излишнего количества активатора. Достаточно одного-двух микрослоев; избыток создает эффект, обратный желаемому. На железные и стальные детали активатор наносится по желанию, однако на алюминий, нержавейку и титан это стандартная процедура. Инженеры, работавшие с этими материалами, всегда держат активатор под рукой.
Методика нанесения: как, сколько и где
Анаэробные жидкие фиксаторы наносят локально, не заливая всю зону соединения.
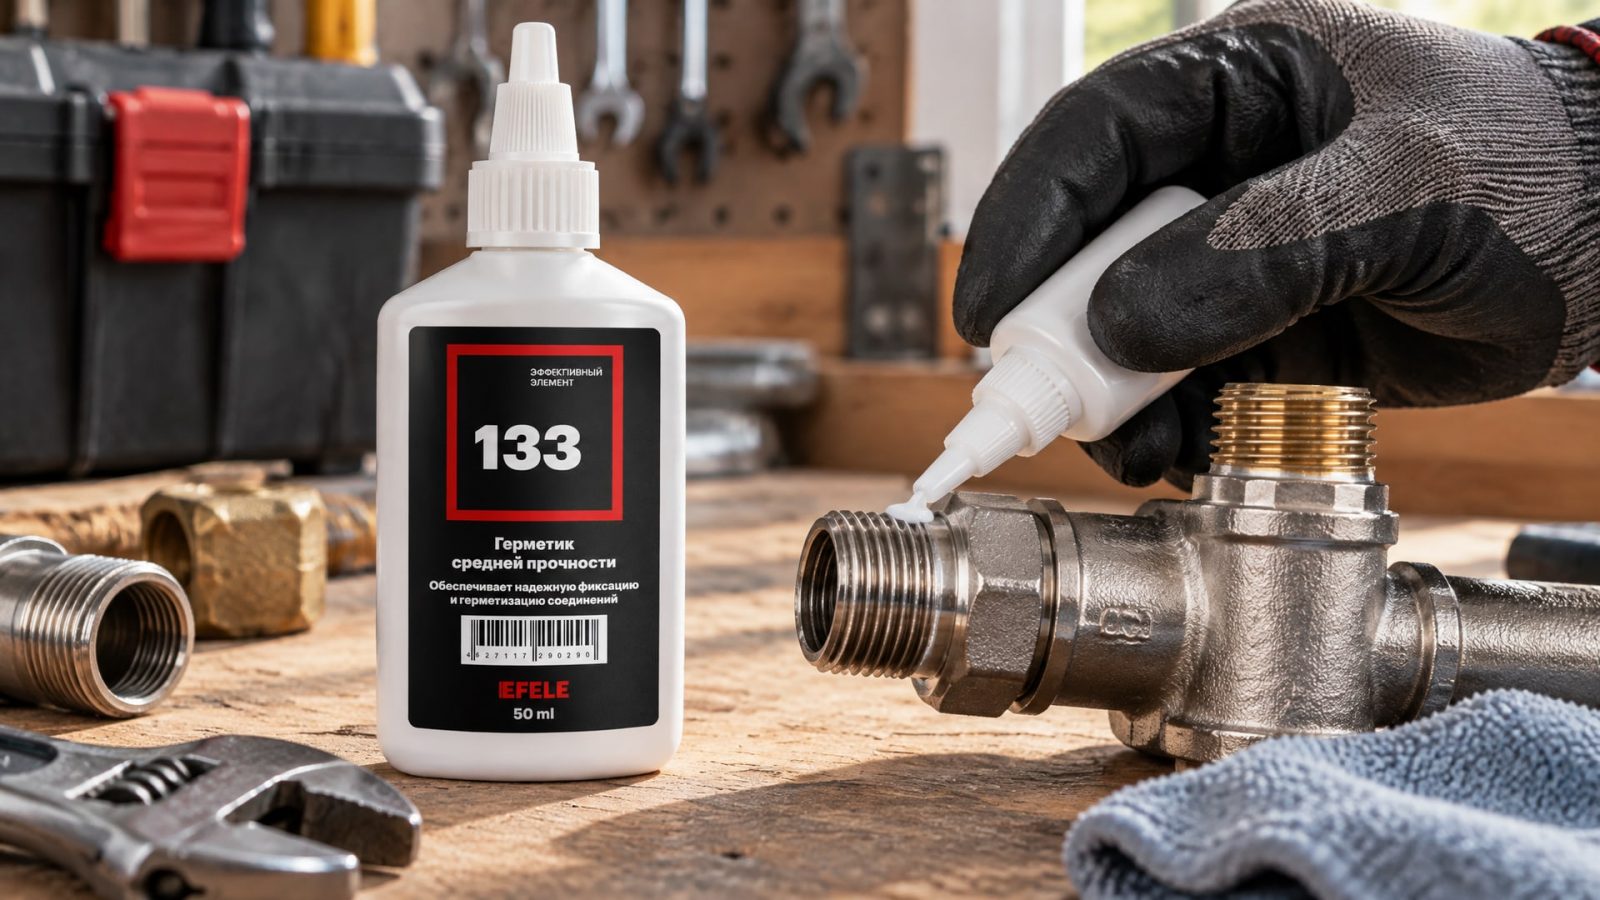
Для болтов и шпилек диаметром до 1/2 дюйма рекомендуется 2–3 капли на первые витки наружной резьбы болта. Капли должны быть достаточно крупными, чтобы смочить несколько витков, но не такими, чтобы вытекать при поднесении резьбы к отверстию.
Механизм работы простой: при собирании соединения резьба втягивает капли вглубь зазора, где они контактируют с металлом обеих сторон (болта и гайки или отверстия). Воздух выдавливается из зазора, полимеризация начинается. Для резьб глубже 1/2 дюйма количество может быть увеличено, но принцип остается тем же.
Частая ошибка начинающих - нанесение слишком большого количества. Избыток состава не повышает фиксирующую способность, а напротив, создает проблемы: выдавливание из зазора, загрязнение соседних деталей, излишняя текучесть в момент затяжки. Тонкий равномерный слой, контролирующий именно зазор, - идеальный вариант.
Для герметизации трубных резьбовых соединений, где требуется средняя прочность и высокая вязкость, нанесение немного отличается: состав должен смочить рабочую зону резьбового зацепления с обеих сторон. Здесь EFELE 133, специально разработанный для герметизации труб, обеспечивает оптимальное заполнение зазора и держит давление благодаря вязкости геля.
Для сквозных отверстий фиксатор наносят на наружную резьбу болта. Для глухих отверстий (когда болт вворачивается в гайку, которой он упирается в тупик) рекомендуется наносить состав и на резьбу болта, и в отверстие, чтобы гарантировать контакт со всеми витками. Не волнуйтесь, если немного перелить в отверстие - анаэробный состав не затвердеет там, пока не будет контакт с металлом.
Сборка и время отверждения
После нанесения фиксатора на резьбу нужно немедленно собрать соединение.
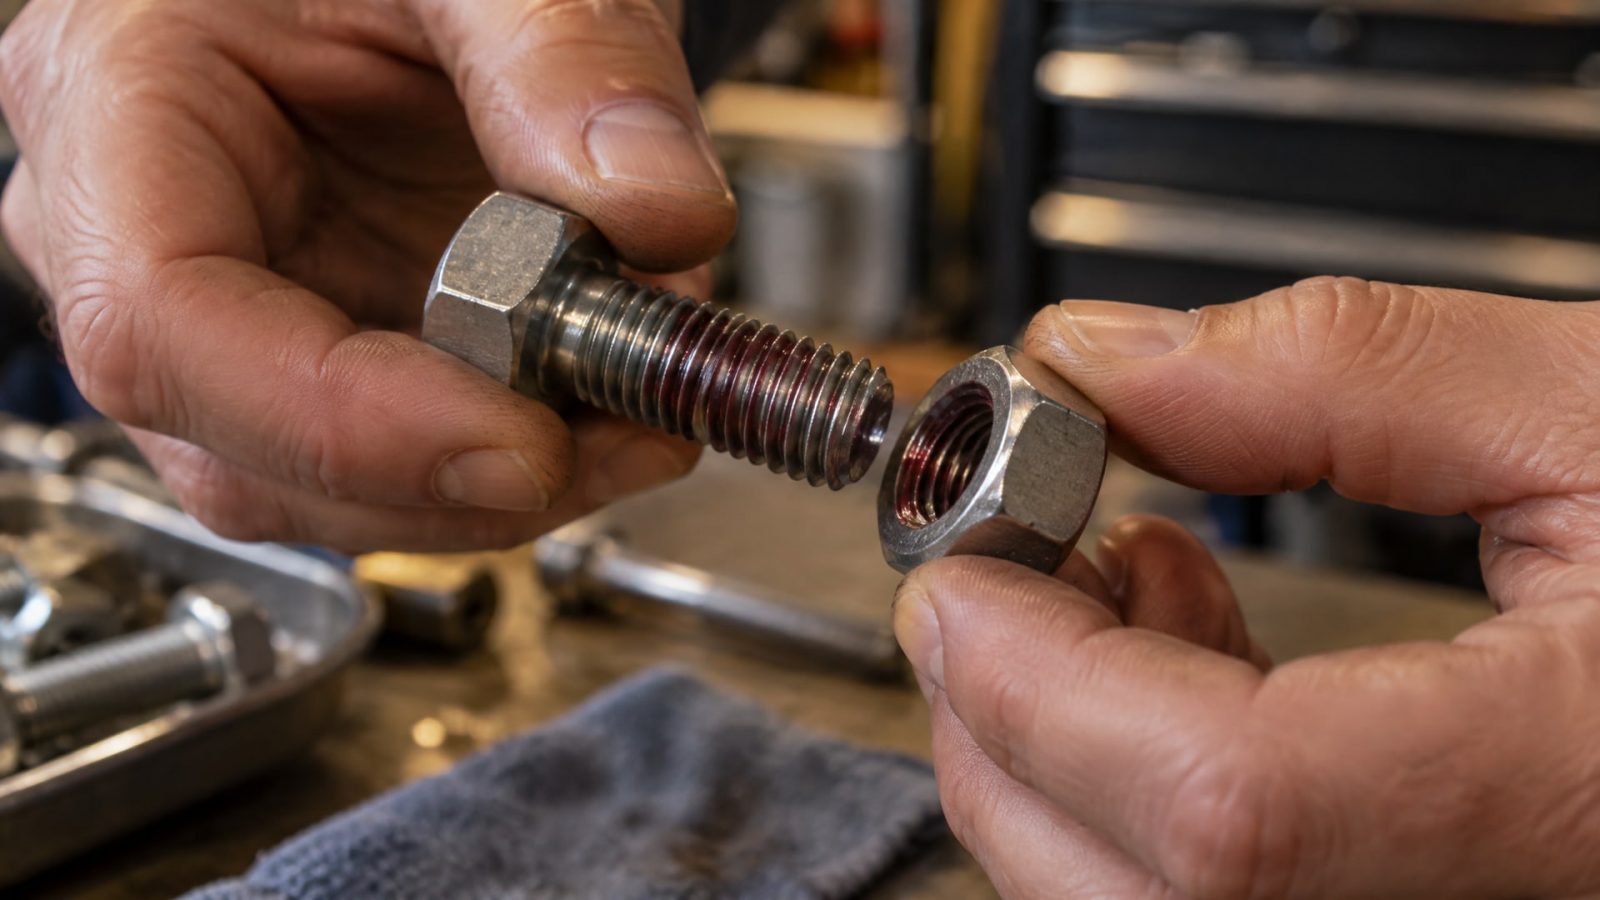
Это критический момент: если дать составу начать полимеризацию на воздухе до собирания, качество фиксации упадет. Поэтому «нанес и отложил на потом» - неправильная тактика. Между нанесением и затяжкой должно пройти не более нескольких минут.
Затяжка должна быть уверенной, но в пределах нормального крутящего момента для резьбы. Перетяжка может привести к разрыву витков; недотяжка не обеспечит полного контакта и герметизацию. После затяжки соединение начинает отвердевать.
Технологическая прочность (та, которая позволяет немного двигать деталь без риска сдвига) обычно достигается за 1 час. Однако полное отверждение, при котором фиксация достигает максимума, требует 24 часов при комнатной температуре. Это не просто рекомендация производителя - это химический факт. Если нагружать соединение до истечения 24 часов, особенно вибрацией или динамическими нагрузками, полимерная цепь разрушается, и фиксация теряется.
Многие закупщики и мастера ошибаются, полагая, что если соединение держится через час, оно полностью готово. На самом деле через час оно держится, но еще хрупко. Нарушение режима отверждения - вторая по частоте причина жалоб на ненадежность фиксатора после нарушения подготовки поверхности.
Для ускорения отверждения можно применить нагрев (обычно 60–80 °C в течение 15–30 минут), но такой режим требует согласования с техническими данными конкретного продукта.
Выбор состава по задаче: прочность, разборность и температура
Все анаэробные фиксаторы делятся на несколько категорий по прочности.
Низкопрочные составы используют для соединений, которые должны часто разбираться - например, датчики, крышечки, небольшие винты. Среднепрочные - универсальный выбор для большинства резьбовых соединений в промышленности. Высокопрочные - для критичных узлов, где разборка нежелательна и возможна только в сервисной мастерской.
Типичная ошибка закупщиков - выбирать высокопрочный фиксатор «на всякий случай», думая, что он лучше. На практике это приводит к проблемам при обслуживании: соединение разбирается с трудом, требует термодемонтажа, может повредить резьбу. Для разборных узлов следует применять среднепрочный или низкопрочный состав.
Рабочая температура также критична. Каждый анаэробный фиксатор имеет предел по температуре, при которой он теряет свойства. Для большинства универсальных составов это 100–150 °C. Если соединение будет работать при температуре выше 150 °C, нужен специальный термостойкий состав. Такие материалы существуют, но встречаются реже.
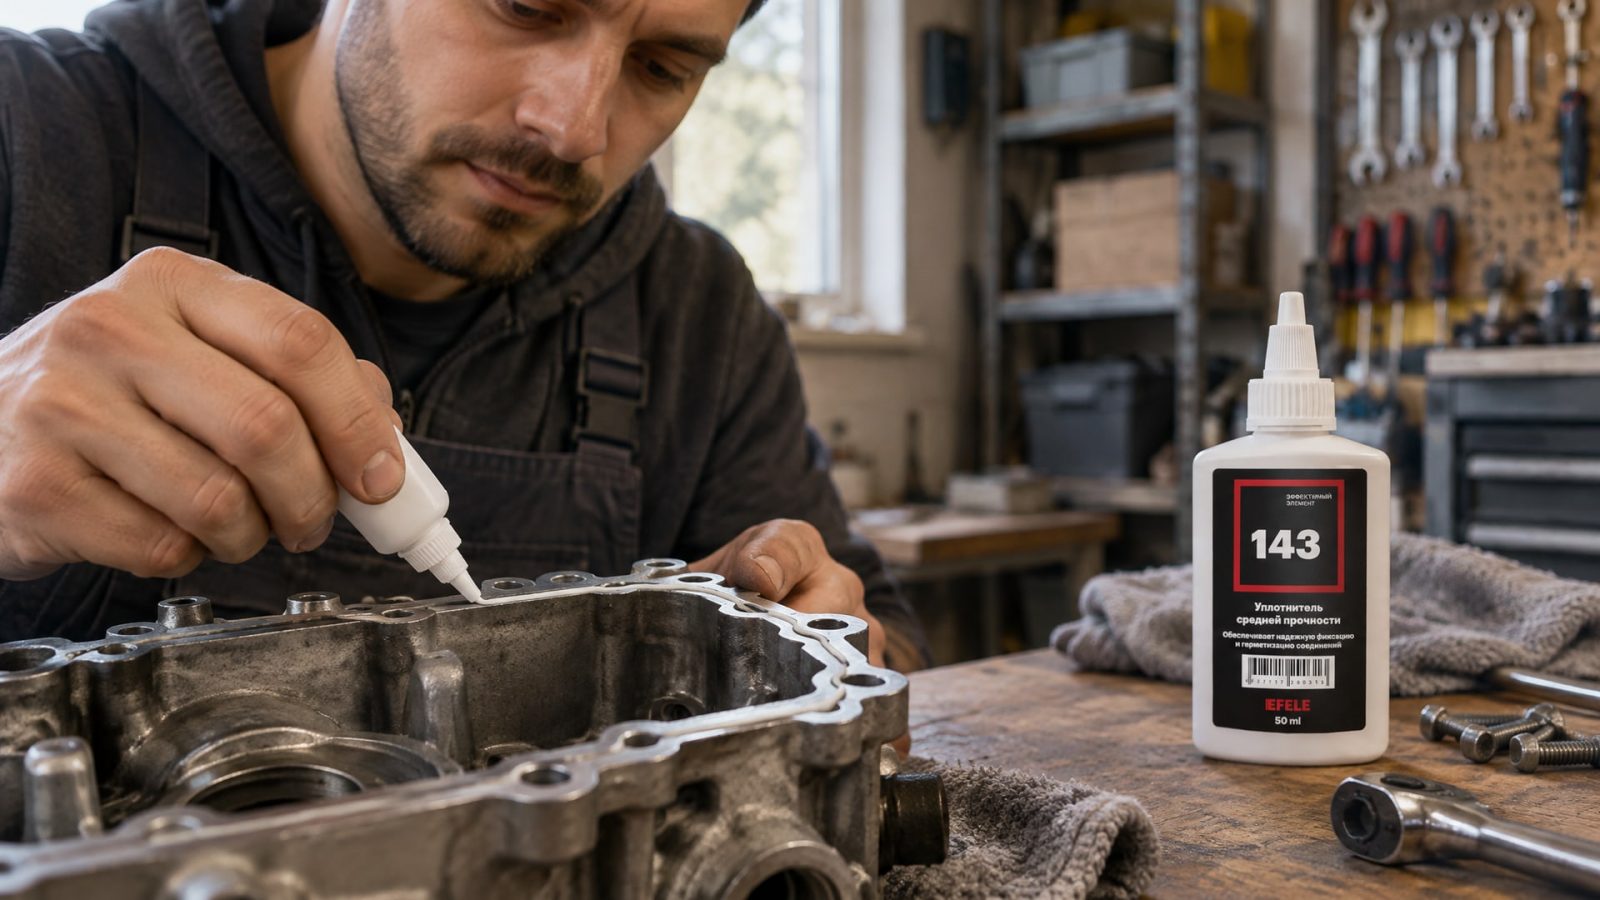
Для фиксации и герметизации плоских разборных металлических фланцевых соединений, особенно при высоких температурах, используют гелеобразные анаэробные уплотнители, такие как EFELE 143, которые обеспечивают надежную герметизацию даже при нестандартной геометрии стыков.
Также учитывайте материал основы. На пассивных металлах без активатора результат непредсказуем. Если в узле присутствуют пластики, паронит или резина, убедитесь, что фиксатор совместим с этими материалами - некоторые составы вызывают разбухание уплотнений.
Часто задаваемые вопросы
Что означает, что фиксатор не работает на нержавейке?
Если жидкий фиксатор не отвердел на нержавеющей стали, первая причина - отсутствие активатора. На пассивных металлах оксидный слой блокирует полимеризацию. Вторая - загрязнение резьбы маслом или смазкой. Третья - использование низкопрочного состава, который может казаться невысохшим, хотя на самом деле отвердел слабо. Всегда применяйте активатор перед нанесением фиксатора на нержавейку, алюминий и титан.
Сколько времени ждать перед нагрузкой на соединение?
Технологическая прочность достигается за 1 час, что позволяет слегка двигать деталь. Полное отверждение требует 24 часа при комнатной температуре. Если соединение подвергается вибрации, ударам или значительной нагрузке раньше чем через 24 часа, полимерная цепь разрушается и фиксация теряется. Для критичных узлов соблюдайте полные 24 часа перед вводом в эксплуатацию.
Можно ли ускорить отверждение нагревом?
Да, можно применить нагрев для ускорения отверждения, обычно 60–80 °C в течение 15–30 минут. Однако этот режим должен быть согласован с техническими данными конкретного фиксатора - не все составы рассчитаны на принудительный нагрев. Проверьте инструкцию перед использованием такого метода.
Что делать, если нанес слишком много фиксатора?
Излишек не повышает фиксирующую способность, а создает проблемы: выдавливание при затяжке, загрязнение соседних деталей. Если заметили избыток, не спешите затягивать; осторожно удалите видимый излишек мягкой тряпкой, не трогая резьбовой зазор. Затяжимайте обычным способом. В будущем помните, что для болтов до 1/2 дюйма достаточно 2–3 капель.
Как проверить, достаточно ли затянуто соединение?
После затяжки попробуйте провернуть болт отвертникой или рожком - он должен быть неподвижен, но без фанатизма. Перетяжка опасна для резьбы. Если сомневаетесь, используйте динамометрический ключ с расчетным крутящим моментом для вашей резьбы. Фиксатор помогает соединению держаться, но не заменяет правильную затяжку.
Заключение
Правильное нанесение анаэробного фиксатора - несложный, но требующий внимания процесс. Главные принципы: чистая и сухая поверхность, активатор для пассивных металлов, локальное нанесение в несколько капель, немедленная сборка и выдержка 24 часа перед полной нагрузкой. Если вы следуете этой методике, проблемы с ненадежной фиксацией исчезают.
Первый шаг - пересмотрите свою текущую технологию подготовки и применения. Попробуйте выполнить очистку спиртом перед каждым нанесением фиксатора, введите активатор в стандартную процедуру для алюминия и нержавейки, четко контролируйте время отверждения в 24 часа. Результаты станут заметны уже на следующих партиях деталей.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как определить срок годности пищевых смазок, чтобы обеспечить безопасность продукции и оборудования.
Узнайте, как переход с масляной СОЖ на водосмешиваемую влияет на станок и производство, и получите практические рекомендации по внедрению.
Узнайте, какая смазка для личинок замков поможет защитить их от замерзания зимой и обеспечит бесперебойную работу.