
Как добиться высокой чистоты поверхности при шлифовке нержавейки
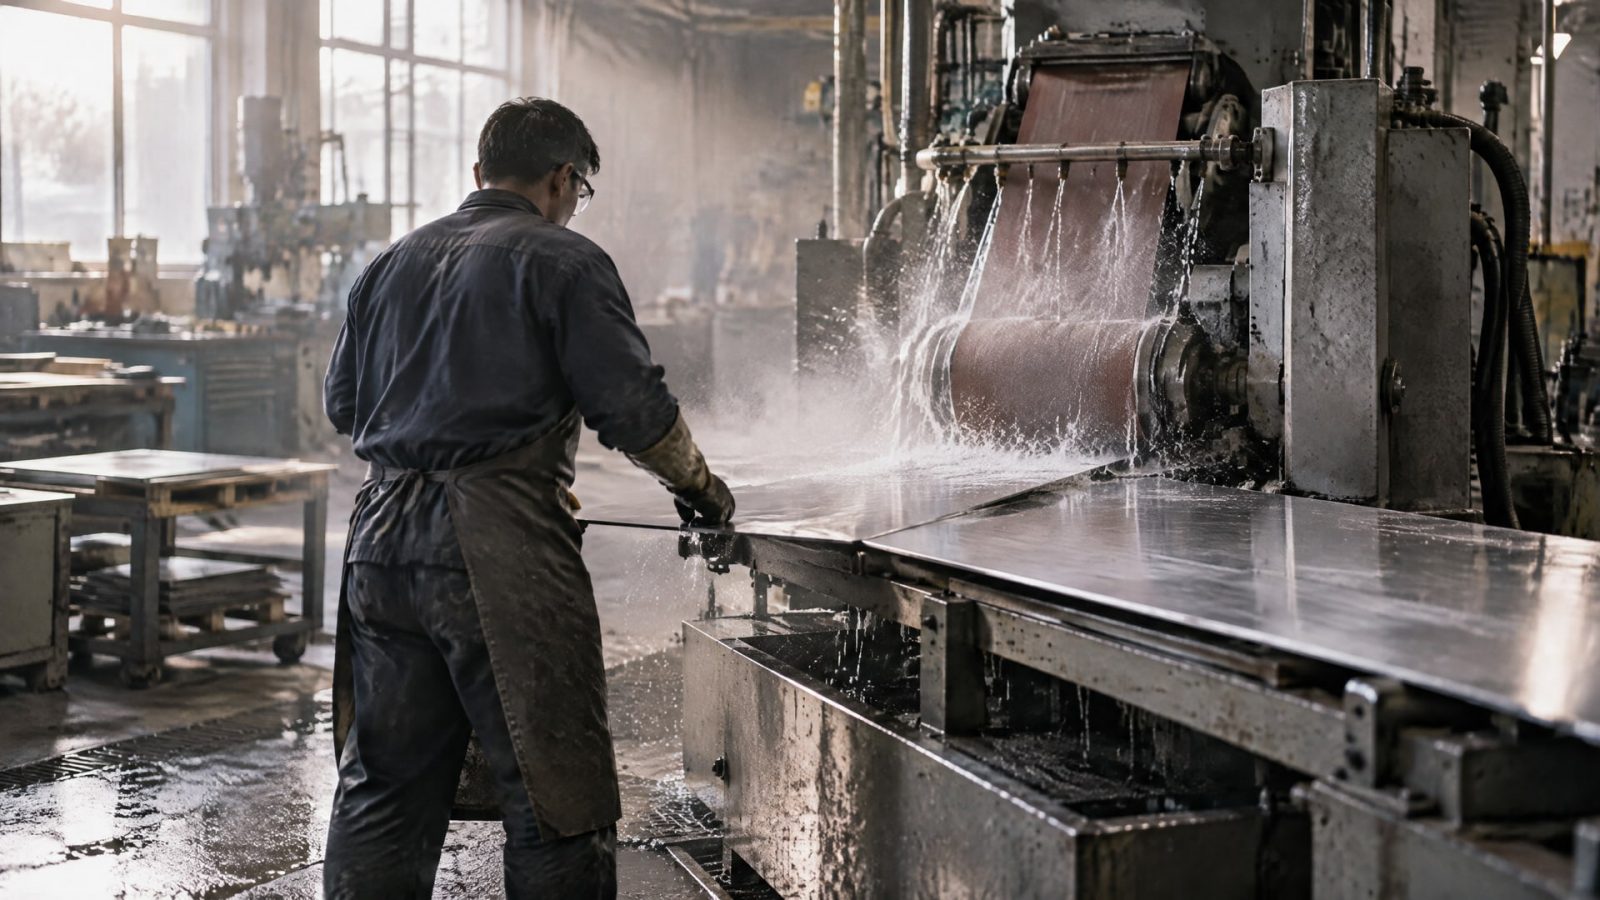
Чистота поверхности после шлифовки нержавейки зависит от контроля нагрева, выбора подходящей СОЖ и удаления остатков загрязнений после обработки. Чтобы снизить риск пятен и разводов, нужно поддерживать обильную подачу охлаждающей жидкости, подбирать состав с учетом требований к чистоте поверхности и предусмотреть финишную очистку детали.
Статья поможет инженерам, техническим специалистам и закупщикам определить, какие параметры проверить в технологическом процессе и как выбрать СОЖ для шлифования нержавеющей стали. Отдельно разберем, почему возникают пятна после шлифовки нержавейки, какие свойства жидкости влияют на качество финиша и как оценивать результат по шероховатости.
Что влияет на чистоту поверхности при шлифовке нержавейки
На качество финиша влияют тепловложение, состояние абразива и отвод шлама из зоны контакта.
Если металл перегревается, поверхность может повреждаться, а результат обработки становится менее ровным. Поэтому нержавейку шлифуют с подачей охлаждающей жидкости, поддерживая поверхность максимально холодной в процессе.
Влажная обработка помогает одновременно охлаждать деталь и удалять загрязнения из рабочей зоны. По сравнению с сухой обработкой она способствует получению более гладкой поверхности и снижает риск повреждений, связанных с перегревом и механическими напряжениями. Важно не просто подать жидкость, а обеспечить ее поступление в зону контакта круга с деталью.
На итоговый финиш влияет и поведение материала на абразиве. Если он налипает на круг, качество обработки ухудшается. СОЖ с подходящими смазывающими свойствами помогает снизить налипание и поддержать более равномерную работу инструмента.
При оценке результата полезно заранее согласовать требуемую шероховатость. Для поверхностного шлифования в источниках приводится справочный диапазон Ra 0,025-0,4 мкм при точной обработке. Это не универсальная гарантия результата для любой детали: фактическая шероховатость зависит от операции и технологии, поэтому ориентир нужно соотносить с задачей производства.
При Ra 0,025 мкм поверхность соответствует нижней границе указанного справочного диапазона.
Ra 0,4 мкм соответствует его верхней границе.
Для более грубых операций шероховатость может быть выше.
Если измерения и визуальная оценка показывают нестабильный результат, проверяют не только режим обработки, но и подачу СОЖ, состояние абразива и удаление шлама. Такой подход помогает отличить следы от загрязнения от дефектов, связанных с самой обработкой.
Как выбрать СОЖ для шлифования нержавеющей стали
СОЖ для шлифовки нержавеющей стали выбирают по совокупности свойств.
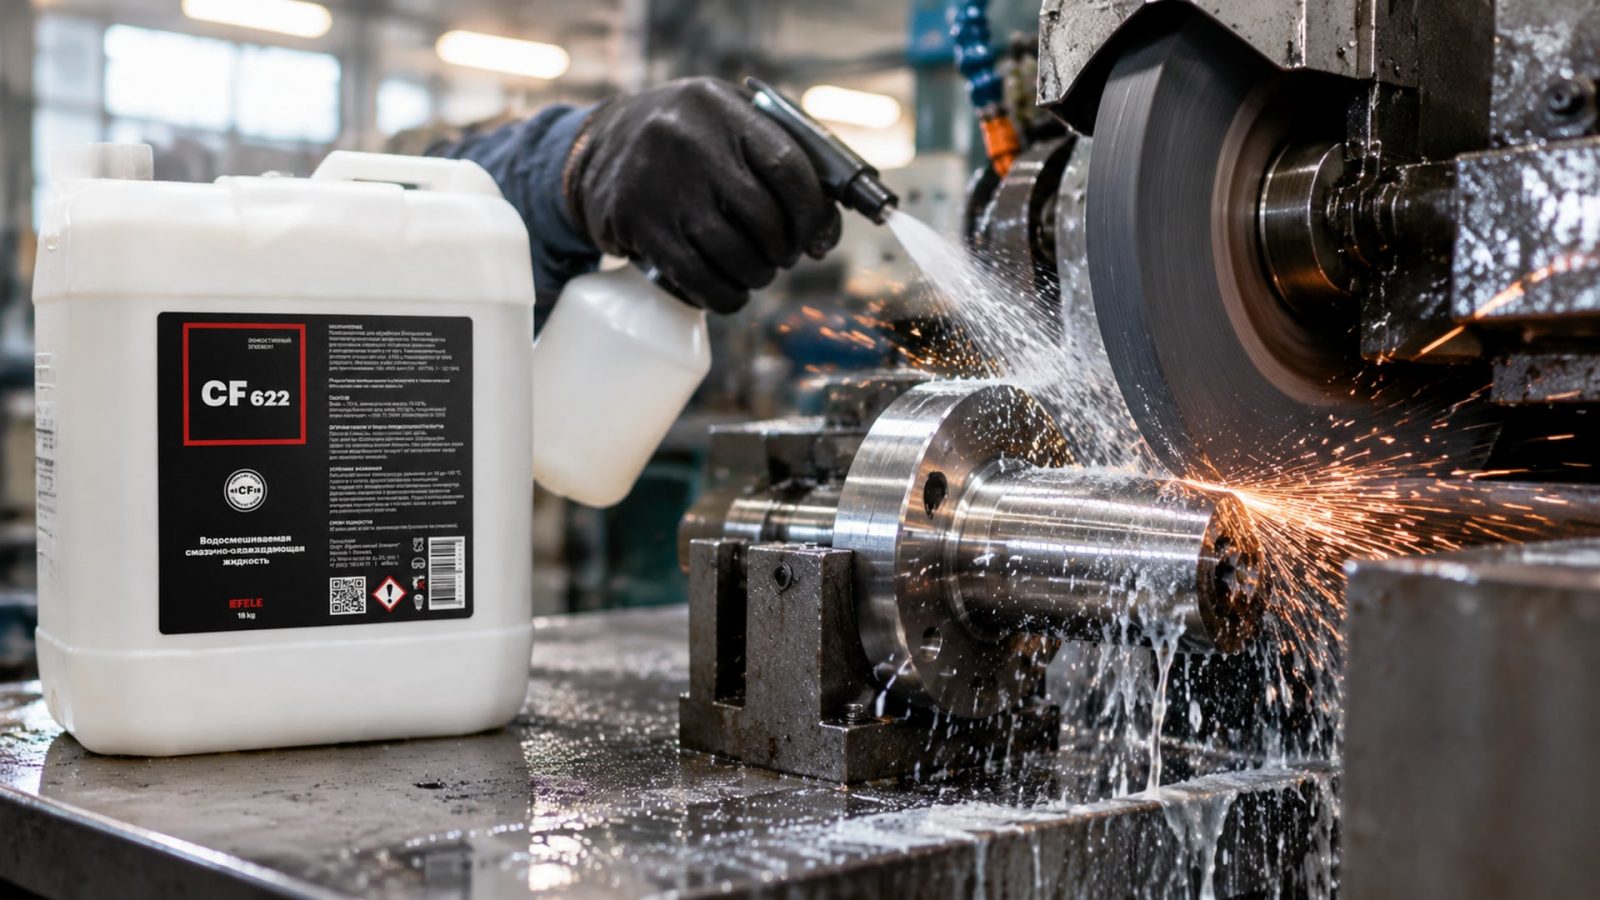
Важно, чтобы жидкость помогала отводить тепло, смазывала зону контакта, обладала моющим действием и уносила шлам с абразивным мусором. Если учитывать только надпись о пригодности для нержавеющей стали, можно упустить факторы, которые влияют на чистоту детали после обработки.
Для снижения риска нежелательных следов в источниках рекомендуют составы без железа, серы и хлоридных наполнителей. Также следует учитывать особенности всей технологической цепочки: составы с хлорными добавками могут оставлять следы на других металлах. Поэтому при обработке деталей из разных материалов важно проверять совместимость жидкости с конкретными операциями и требованиями к поверхности.
Для финишной обработки значима смазывающая способность СОЖ. Жидкости с более выраженным смазывающим действием помогают получить более гладкий и полированный финиш. Моющие свойства не менее важны: они способствуют удалению частиц из рабочей зоны, а не их повторному осаждению на поверхности или круге.
Практически это означает, что при подборе нужно сверить несколько характеристик:
состав и отсутствие нежелательных для процесса компонентов;
способность отводить тепло и поддерживать влажную обработку;
смазывающее действие при шлифовании;
моющие свойства и способность уносить шлам;
соответствие СОЖ обрабатываемому материалу и требованиям к чистоте поверхности.
Для обработки нержавеющей и высоколегированной стали в качестве полусинтетической СОЖ рассматривают EFELE CF-622. При выборе такого состава технологу важно оценивать его в контексте конкретной операции: одной маркировки по материалу недостаточно, если в процессе остаются перегрев, налипание или шлам на поверхности. Результат оценивают по стабильности финиша и чистоте детали после предусмотренной очистки.
Почему появляются пятна после шлифовки нержавейки
Пятна после шлифовки нержавейки не всегда означают дефект самого металла.
Следы могут оставаться из-за загрязнений, неправильной очистки или теплового воздействия во время обработки. Поэтому перед повторным проходом абразивом стоит определить, связаны ли пятна с поверхностными остатками или с качеством шлифования.
Разводы на нержавейке после СОЖ могут указывать на то, что после обработки на детали сохранились загрязнения или остатки рабочей жидкости. Чтобы снизить риск таких следов, важно обеспечить унос шлама и загрязнений из зоны шлифования, а после операции выполнить финишную очистку. Если поверхность нагревалась, одной очистки может быть недостаточно: следует проверить подачу охлаждающей жидкости и условия контакта с абразивом.
Не стоит компенсировать недостаточную подачу жидкости ее произвольным увеличением без оценки процесса. Важны ее свойства и способ подачи: оптимальная жидкость должна сочетать охлаждающее, смазывающее и моющее действие, а также помогать удалять абразивный мусор. Если шлам остается на круге или детали, это затрудняет получение чистого финиша.
Для первичной диагностики удобно разделить возможные причины:
| Наблюдение | Что проверить |
|---|---|
| Поверхность выглядит перегретой или поврежденной | Подачу охлаждающей жидкости и тепловложение |
| На детали заметны загрязнения и разводы | Унос шлама и финишную очистку |
| Круг налипает материалом | Смазывающие свойства СОЖ и состояние абразива |
| Следы появляются на деталях из разных металлов | Состав жидкости и совместимость с материалами |
Такой разбор помогает не назначать повторное шлифование автоматически. Если следы поверхностные, может быть достаточно очистки; если причина в нагреве или налипании, нужно корректировать технологический процесс.
Как очистить нержавейку после шлифования
После шлифовки деталь очищают от легких загрязнений и видимых пятен.
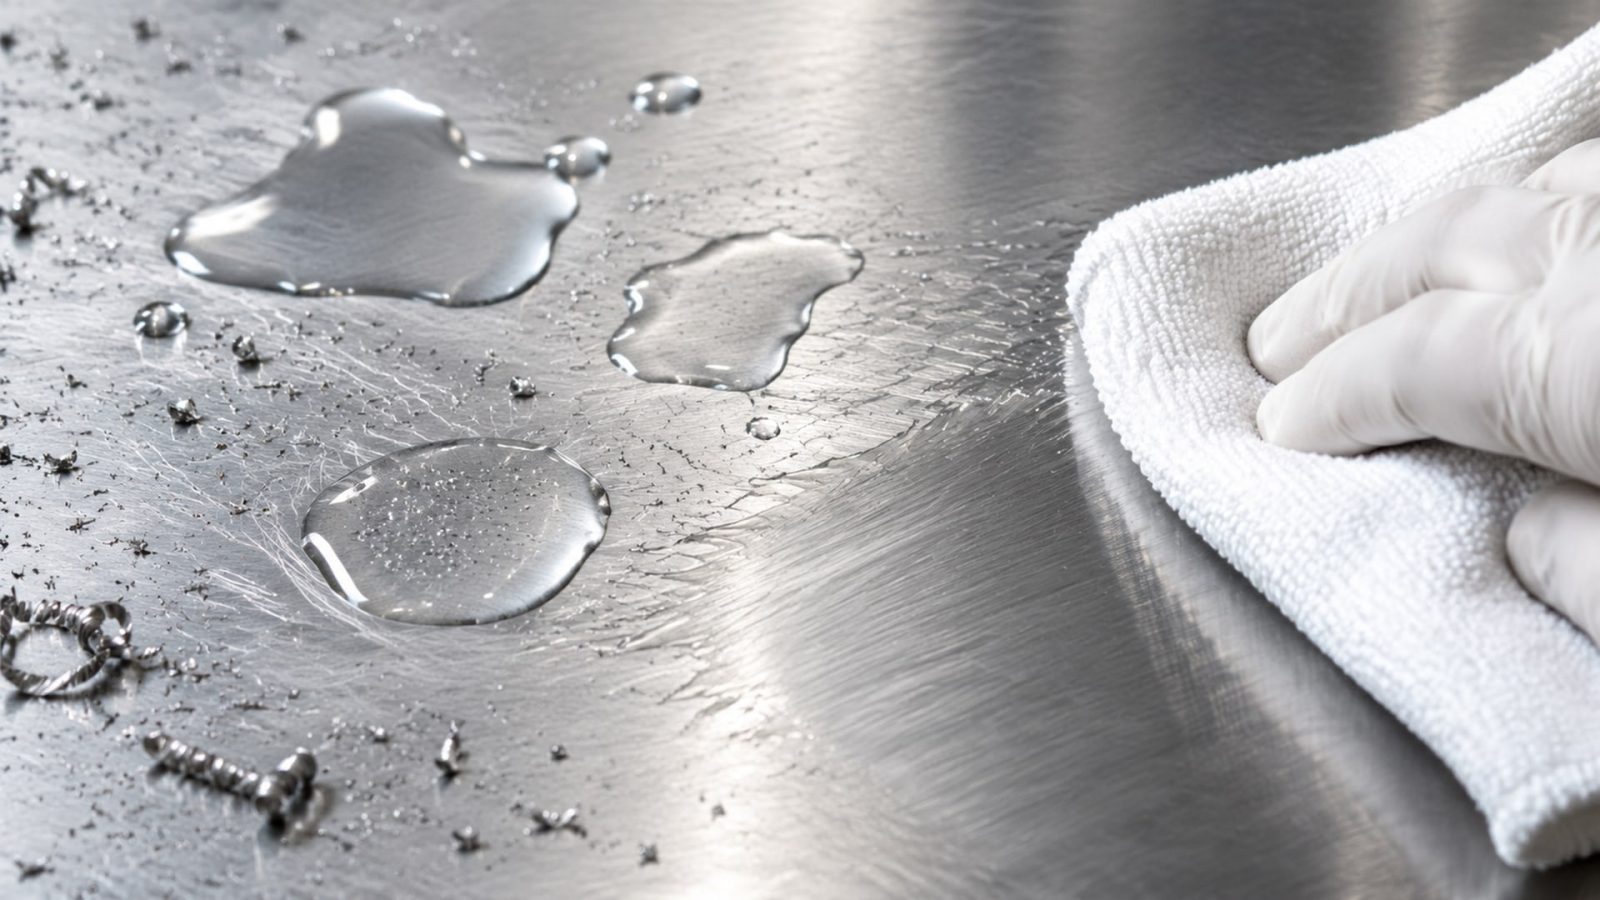
В качестве средств для такой очистки источники называют изопропиловый спирт, ацетон, метилированный спирт и аммиачный раствор концентрацией 1%. Выбор зависит от характера загрязнения и принятой на производстве процедуры.
Финишная очистка не заменяет контроль шлифования. Если на поверхности остались следы перегрева или повреждения, удаление загрязнений не исправит их. Сначала оценивают внешний вид детали и выясняют, есть ли на ней остатки загрязнений, затем выбирают способ очистки или возвращаются к проверке режима обработки.
При использовании очистителя важно не смешивать задачу удаления загрязнений с повторной механической обработкой. Легкие пятна не обязательно требуют нового прохода абразивом: их можно удалить подходящим средством. Это помогает избежать лишнего съема материала там, где причина следа не связана с шероховатостью.
Результат контролируют после очистки при одинаковых условиях осмотра. Если разводы исчезли, а поверхность соответствует заданному финишу, дополнительное шлифование не требуется. Если пятна сохраняются, нужно повторно проверить тепловое воздействие, состояние абразива и свойства применяемой СОЖ.
Как организовать контроль качества после шлифовки
Для стабильного результата требования к поверхности задают до начала обработки.
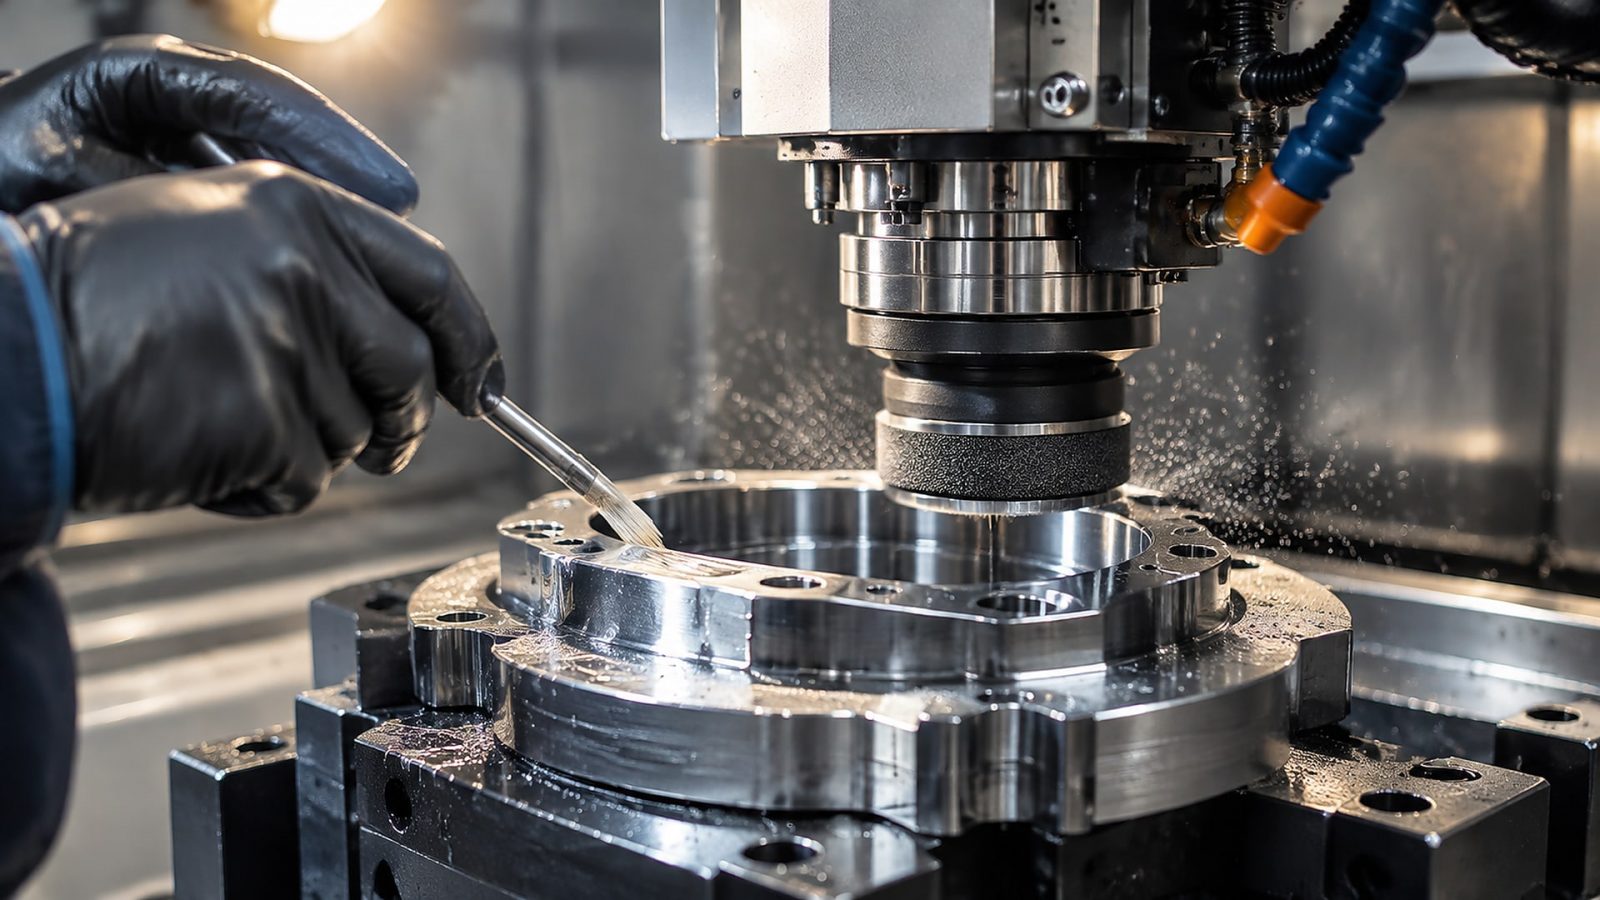
В технологической документации фиксируют ожидаемую шероховатость, способ шлифования и необходимость финишной очистки. Справочный диапазон Ra 0,025-0,4 мкм можно использовать как ориентир для точного поверхностного шлифования, но конкретную цель определяют под задачу детали.
Контроль проводят по нескольким признакам: равномерности поверхности, наличию пятен и разводов, остаткам шлама и соответствию требуемой шероховатости. Визуальный осмотр помогает обнаружить загрязнения, а измерение шероховатости дает численную оценку финиша. Значения Ra 0,025 мкм и Ra 0,4 мкм обозначают границы указанного справочного диапазона, а не обязательные требования для каждой детали.
Если результат меняется от партии к партии, проверяют последовательность процесса: подачу СОЖ, состояние круга, отвод шлама и этап очистки. Отдельно оценивают, не оставляет ли применяемый состав следы на обрабатываемом материале. При изменении жидкости нужно оценивать не только вид поверхности, но и то, как состав ведет себя в реальной операции.
Для закупщика при сравнении вариантов важна не одна характеристика или цена канистры, а соответствие СОЖ технологии и предсказуемость результата. Техническому специалисту полезно зафиксировать критерии приемки и проверять их на деталях после полного цикла обработки, включая очистку. Так проще отделить влияние шлифования от влияния последующих операций.
Часто задаваемые вопросы
Можно ли шлифовать нержавейку насухо?
Для получения более гладкой поверхности источники рекомендуют влажную обработку с обильной подачей охлаждающей жидкости. Она помогает отводить тепло и уменьшает риск поверхностных повреждений, связанных с перегревом и механическими напряжениями. При сухом шлифовании контроль нагрева становится особенно важным.
Какая СОЖ подходит для шлифовки нержавеющей стали?
При выборе учитывают охлаждающие, смазывающие и моющие свойства, а также способность жидкости уносить шлам и абразивный мусор. Для снижения риска загрязнения поверхности проверяют состав: нежелательны железо, сера и хлоридные наполнители. Также важно учитывать соседние материалы в технологической цепочке.
Как убрать разводы на нержавейке после СОЖ?
Сначала следует определить, связаны ли разводы с поверхностными загрязнениями или с перегревом во время шлифования. Для легких загрязнений источники называют изопропиловый спирт, ацетон, метилированный спирт и аммиачный раствор концентрацией 1%. Если следы сохраняются, проверьте режим обработки и подачу жидкости.
Всегда ли пятна после шлифовки означают брак детали?
Нет. Часть пятен может быть связана с остатками загрязнений или неправильной очисткой и удаляться финишной обработкой. Если же поверхность повреждена из-за перегрева, очиститель не устранит дефект. Поэтому сначала оценивают состояние детали, затем выбирают между очисткой и корректировкой процесса шлифования.
Заключение
Чтобы добиться высокой чистоты поверхности при шлифовке нержавейки, нужно ограничивать нагрев, подавать СОЖ в зону обработки, контролировать налипание и уносить шлам. При выборе жидкости учитывают ее состав, смазывающие и моющие свойства, а после шлифования предусматривают отдельную очистку от легких загрязнений. Справочный диапазон шероховатости при точной обработке составляет Ra 0,025-0,4 мкм, но целевое значение задают под конкретную деталь.
Следующий шаг для производства - проверить действующий процесс по трем пунктам: подача охлаждающей жидкости, состояние поверхности после шлифования и результат финишной очистки. Если пятна остаются, сначала установите их причину и только после этого меняйте режим, СОЖ или способ обработки.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как предотвратить коагуляцию СОЖ при обработке алюминия, контролируя всю систему: от выбора жидкости до поддержания ее параметров.
Расход растворителя для подготовки поверхности рассчитывают по площади, типу материала, способу нанесения и качеству обезжиривания.
Обучение нанесению антикоррозионного покрытия: свяжите требования проекта и нормативных документов с реальными операциями на объекте.