
Обучение нанесению антикоррозионного покрытия на промышленной площадке
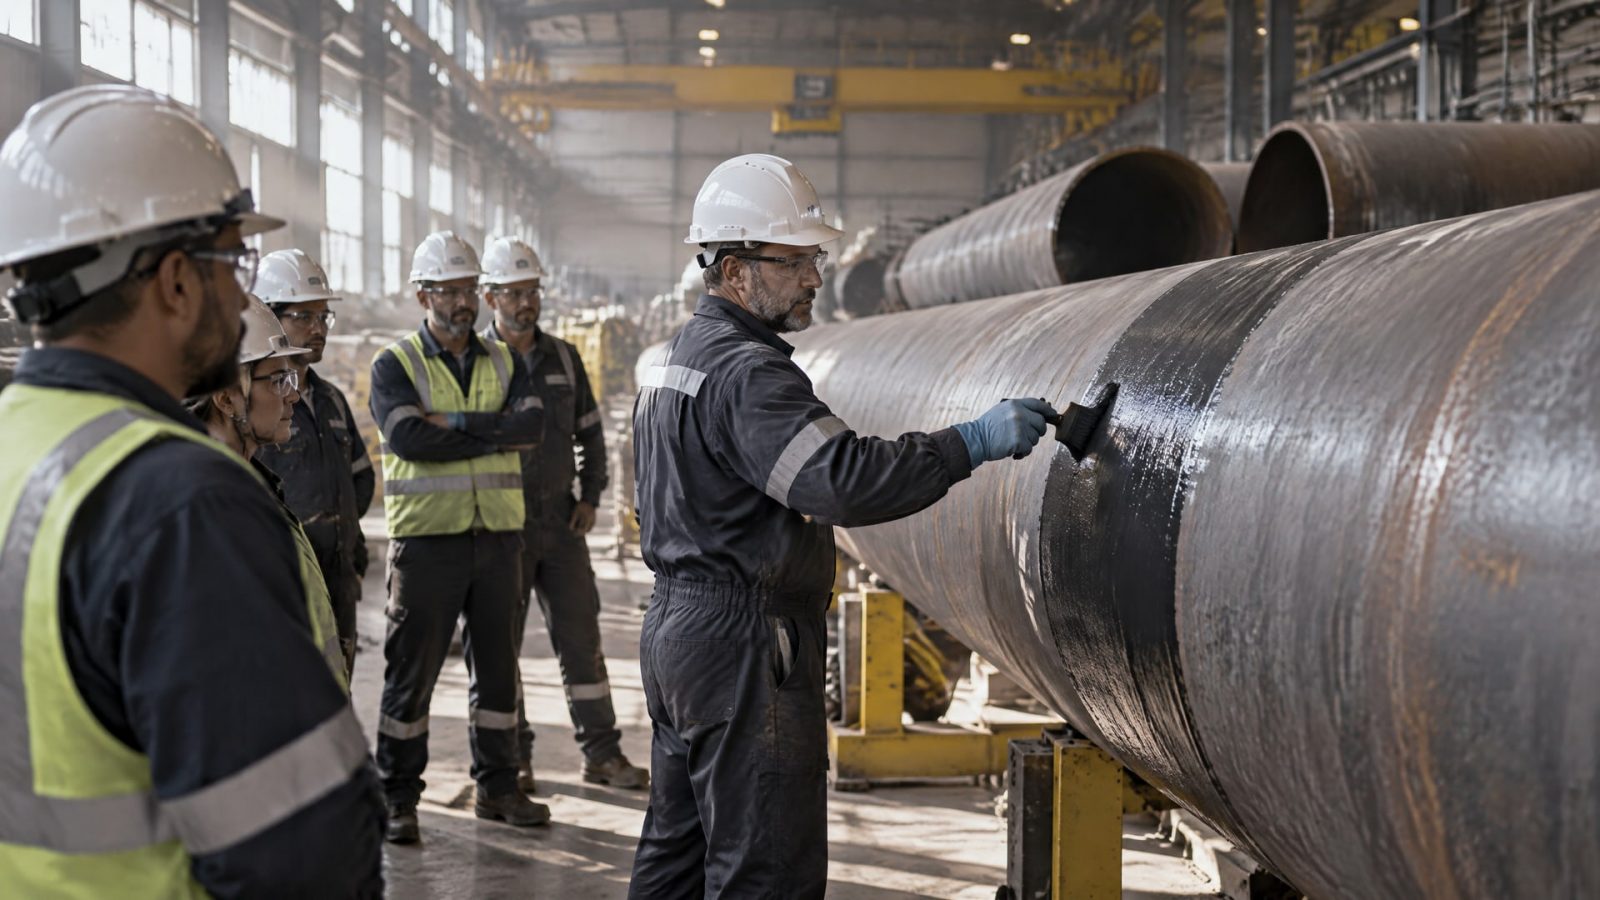
Чтобы антикоррозионное покрытие защищало трубопровод, важно обучить специалистов не только наносить материал, но и соблюдать всю технологическую последовательность: подготовить поверхность, контролировать условия работ, выдерживать интервалы между операциями и проверять готовое покрытие. Обучение на промышленной площадке помогает связать требования проекта и нормативных документов с реальными операциями на объекте.
Статья будет полезна инженерам, техническим специалистам и закупщикам, которые организуют нанесение покрытия на трубопроводы или принимают результат работ. Разберем, как построить обучение, чем различаются наружное и внутреннее покрытия, какие параметры фиксировать и как проверять качество. Отдельно рассмотрим, почему при замене материала нельзя автоматически переносить на него прежний технологический режим.
Как организовать обучение нанесению антикоррозионного покрытия
Программу обучения начинают с условий эксплуатации объекта и способа нанесения покрытия.
ГОСТ Р 51164-98 задает общие требования к защите магистральных трубопроводов при подземной, подводной и наземной прокладке. СП 409.1325800.2018 описывает технологический цикл для труб и соединительных деталей трубопроводов. Эти документы помогают определить, какие операции и контрольные точки должны войти в обучение на конкретной площадке.
До практической части инженеру полезно разобрать технологическую документацию и проектные требования. Участники должны понимать, какие материалы применяют, какие поверхности обрабатывают, как организованы сушка и отверждение и по каким критериям принимают результат. Если требования к системе покрытия или способу нанесения отличаются от типовой схемы, приоритет имеют проектная документация и регламент изготовителя.
Практическое обучение проводят по операциям, которые специалист будет выполнять или контролировать на объекте. В частности, разбирают подготовку поверхности, нанесение каждого слоя, межоперационные интервалы, сушку, контроль и ремонт дефектов. Важно, чтобы участник мог не только повторить действие, но и зафиксировать параметры процесса в принятой на площадке документации.
Полезно заранее распределить обязанности: кто проверяет материалы при входном контроле, кто контролирует условия работ, кто отмечает время между операциями и кто оформляет результаты приемки. Это не заменяет требований проекта, но помогает не терять контрольные точки между сменами и участками работ.
В завершение обучения специалисты проходят контрольный разбор последовательности операций и критериев приемки. Такой формат выявляет пробелы до начала нанесения, а не после обнаружения дефектов. Для инженера и снабженца результатом становится понятная технологическая схема: что нужно подготовить, какие условия обеспечить и какие документы запросить для подтверждения качества.
Чем отличаются внутренние и наружные антикоррозионные покрытия
Одинаковая схема обучения не подходит для внутренней и наружной защиты трубопровода.
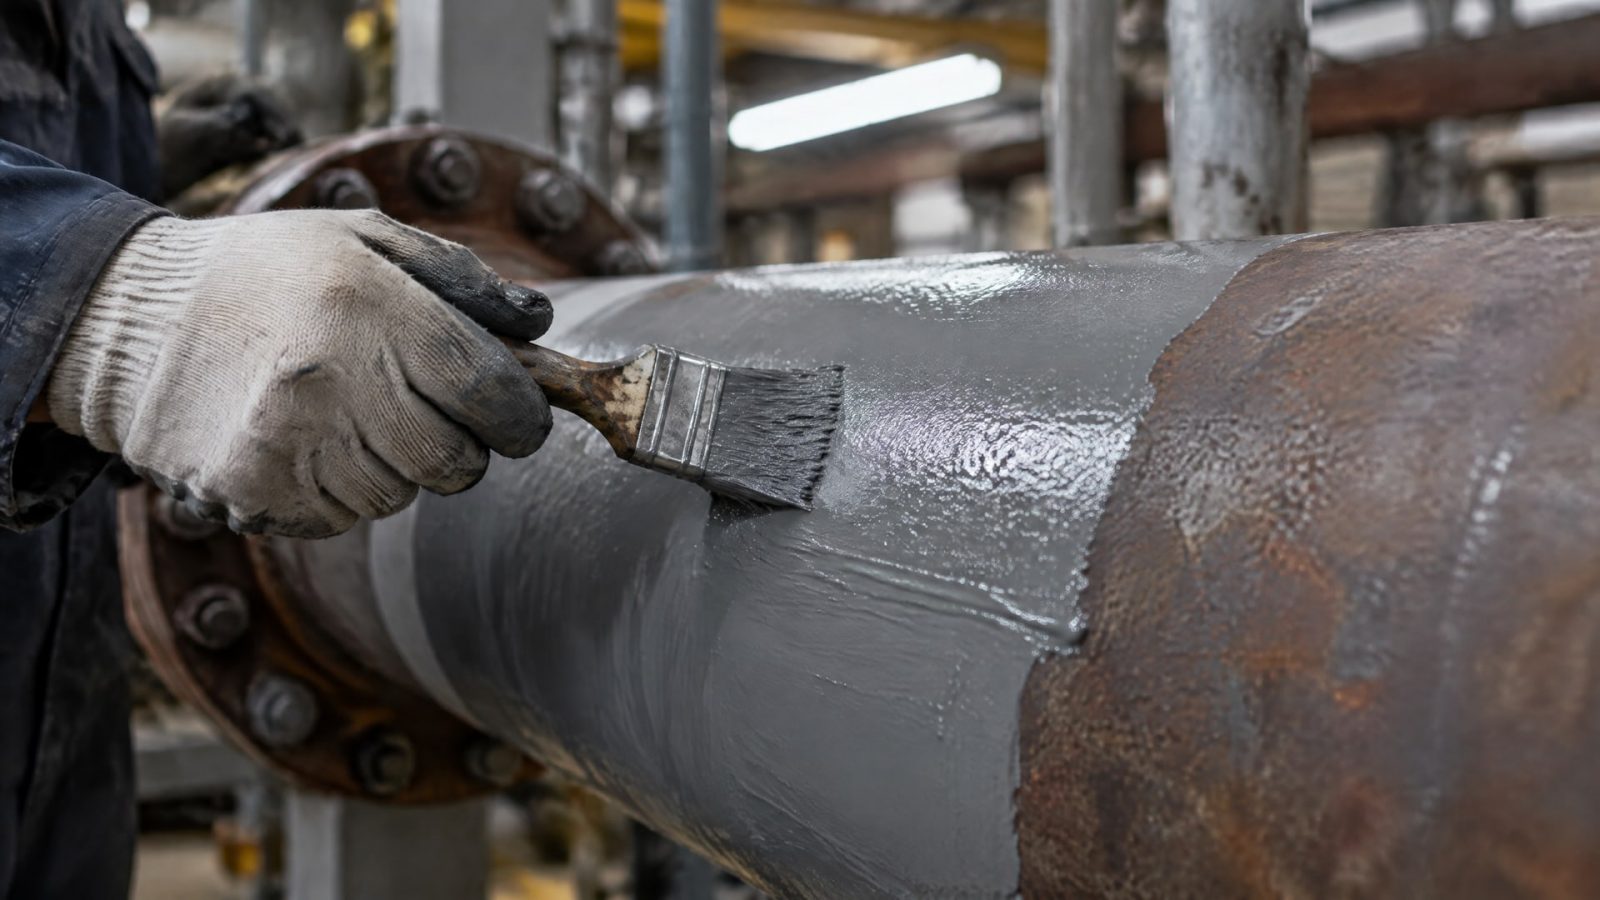
У этих задач различаются последовательность работ, параметры процесса и требования к контролю. Поэтому сначала определяют, где расположено покрытие, каким способом его наносят и какие нормативные документы задают требования для выбранной системы.
Для внутренней антикоррозионной защиты промысловых трубопроводов РД 39-0147103-328-86 описывает последовательность операций: подготовка поверхности и материалов, нанесение грунта и его сушка, затем нанесение покрывных слоев с промежуточной и окончательной сушкой. В инструкции задана скорость движения покрывных устройств 0,5-1,5 м/с. Эти параметры следует включать в практическую часть обучения, если работы выполняют по указанной технологии.
Для наружной защиты труб рассматривают требования проекта и применимые нормативы. ГОСТ Р ИСО 21809-2-2013 относится к наружным однослойным эпоксидным покрытиям FBE. Стандарт устанавливает требования к аттестации, изготовлению, испытаниям, перемещению и хранению материалов. Он также допускает подготовку поверхности с помощью соскабливания, корщеток и абразивно-дробеструйной очистки; выбор метода должен соответствовать принятой технологии.
Отдельный блок обучения посвящают трассовому нанесению. СП 86.13330.2022 требует обеспечивать проектную толщину и диэлектрическую сплошность покрытия, а способ нанесения выбирать в соответствии с проектной документацией. Специалистам важно понимать, что контроль наружного покрытия не сводится к визуальному осмотру: необходимо проверить показатели, установленные для конкретного объекта.
При обучении наружным работам также разбирают ситуации, связанные с заводским нанесением. Например, ВСН 008-88 указывает на применение стеклоэмалевых покрытий заводского нанесения для защиты трубопроводов от подземной и атмосферной коррозии. Это позволяет показать, почему на площадке нужно учитывать не только материал, но и место нанесения, условия транспортирования и последующие операции.
Как проходит нанесение антикоррозионного покрытия трубопроводов
Технологический цикл для труб и соединительных деталей включает предварительный нагрев или сушку, очистку наружной поверхности, технологический нагрев, нанесение покрытия, охлаждение, контроль качества, ремонт повреждений и маркировку.
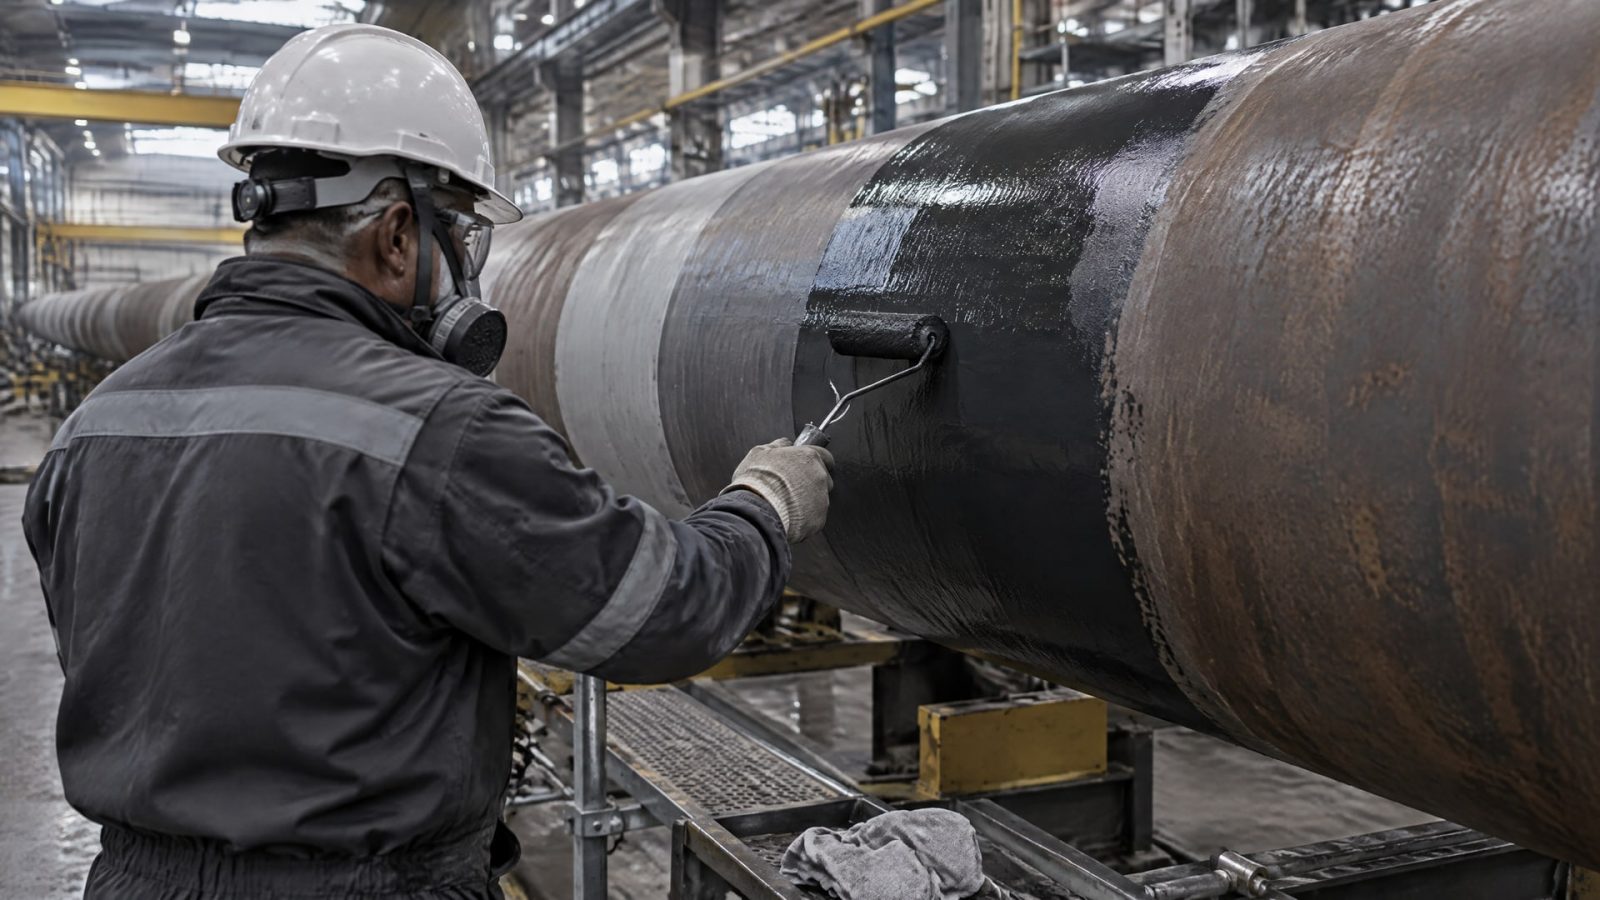
Такой порядок описывает СП 409.1325800.2018. Во время обучения его удобно превратить в маршрутную карту, где для каждой операции указаны ответственный специалист и способ фиксации результата.
На этапе подготовки поверхности разбирают, какие загрязнения требуется удалить и как подтвердить готовность к нанесению. СНиП III-42-80 требует очистить трубопровод от ржавчины, земли, пыли, снега, наледи, копоти, масла и других загрязнений. Очищенная сухая поверхность должна быть сразу покрыта ровным слоем грунтовки без пропусков, подтеков, сгустков и пузырей. Эти требования стоит отработать на практике, чтобы специалист умел распознавать признаки недостаточной подготовки и нанесения.
Для внутреннего покрытия в обучение включают контроль времени между подготовкой поверхности и нанесением. РД 39-0147103-328-86 ограничивает этот интервал 6 часами. Если работы задерживаются, специалист должен действовать в соответствии с технологической документацией, а не продолжать процесс по прежнему графику без проверки состояния поверхности.
Температурные требования зависят от вида покрытия и применяемой технологии. Для FBE-покрытий температура нанесения и отверждения выбирается изготовителем, но по ГОСТ Р ИСО 21809-2-2013 не должна превышать 275 °C. Обучение должно включать проверку соответствия заданного режима документации на материал и запись фактической температуры, если такой контроль предусмотрен технологией.
Нанесение антикоррозионного покрытия наружное и внутреннее различается не только оборудованием и способом доступа к поверхности. Для каждого варианта нужно обучить персонал соблюдать собственную последовательность операций, регистрировать межоперационные интервалы и не пропускать предусмотренные этапы сушки, охлаждения и контроля.
Какие условия и параметры контролировать во время работ
Специалистам важно различать параметры, общие для площадки, и требования конкретной системы покрытия.
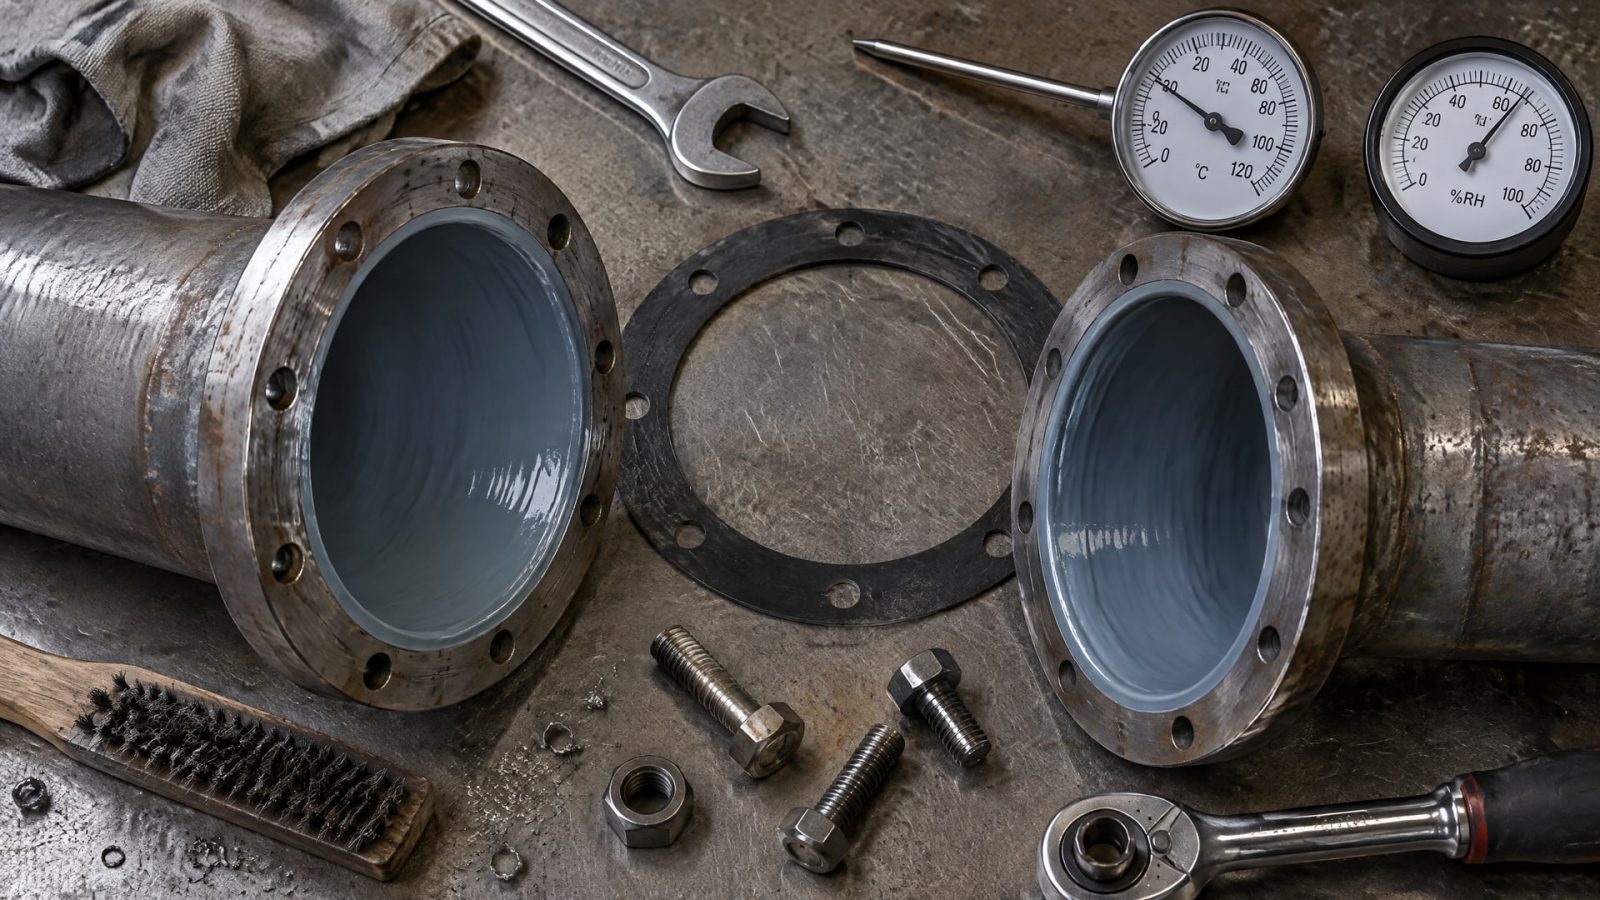
Для внутреннего покрытия трубопровода РД 39-0147103-328-86 устанавливает температуру воздуха при выполнении операций не ниже +5 °C. После сушки относительная влажность воздуха в трубопроводе не должна превышать 70%. Эти значения нужно включить в чек-лист условий производства работ, если применяется указанная инструкция.
На занятии полезно разобрать, где и когда фиксируют температуру и влажность, кто проверяет показания и как поступают при отклонении от установленного режима. Участники также должны понимать связь между последовательностью операций и временем: в той же инструкции подготовка внутренней поверхности и нанесение покрытия разделены интервалом не более 6 часов. Поэтому в журнале работ важно отмечать время выполнения этих операций.
При наружном нанесении FBE обучают сверять температурные режимы с документацией изготовителя и требованиями ГОСТ Р ИСО 21809-2-2013. Предельное значение 275 °C относится к температуре нанесения и отверждения, но конкретный режим выбирает изготовитель. Переносить на новую систему параметры прежнего материала без проверки нельзя.
Если выбранная технология предусматривает применение растворителя, его расход и порядок использования должны соответствовать документации на материал и принятому процессу. Экономия растворителя не должна становиться основанием для изменения состава или нарушения режима нанесения. В обучении стоит отдельно проговорить, какие операции разрешены технологической документацией, а какие требуют согласования.
К условиям работ относятся и подготовка материалов: в технологическом цикле предусмотрен их входной контроль. На площадке специалисты должны сверяться с проектной документацией и требованиями применяемой системы, а не оценивать готовность материала только по внешнему виду. Если документация задает требования к хранению, подготовке или нанесению, эти параметры включают в инструктаж и чек-лист участка.
Как проверять качество и обучать при замене покрытия
Приемка начинается с критериев, заданных проектом и нормативными документами.
Для трассового нанесения СП 86.13330.2022 требует обеспечить проектную толщину и диэлектрическую сплошность. Следовательно, обучение должно охватывать не только визуальный осмотр, но и предусмотренные проектом методы контроля, оформление результатов и порядок ремонта обнаруженных повреждений.
Для труб и соединительных деталей технологическая последовательность включает контроль качества и ремонт дефектов до маркировки. Пропуск этих этапов лишает специалистов возможности подтвердить готовность покрытия к дальнейшим операциям. Поэтому на практическом занятии полезно пройти полный цикл: от подготовки поверхности до регистрации результата контроля и оформления выявленных несоответствий.
Когда предприятие меняет материал, обучение проводят заново по технологическим требованиям новой системы. Нельзя исходить из того, что привычная подготовка или режим нанесения автоматически подойдут для покрытия с другими характеристиками. Такой подход актуален и при замене импортного покрытия на отечественное, когда инженеру нужно убедиться, что специалисты знают последовательность работ и критерии приемки для нового материала.
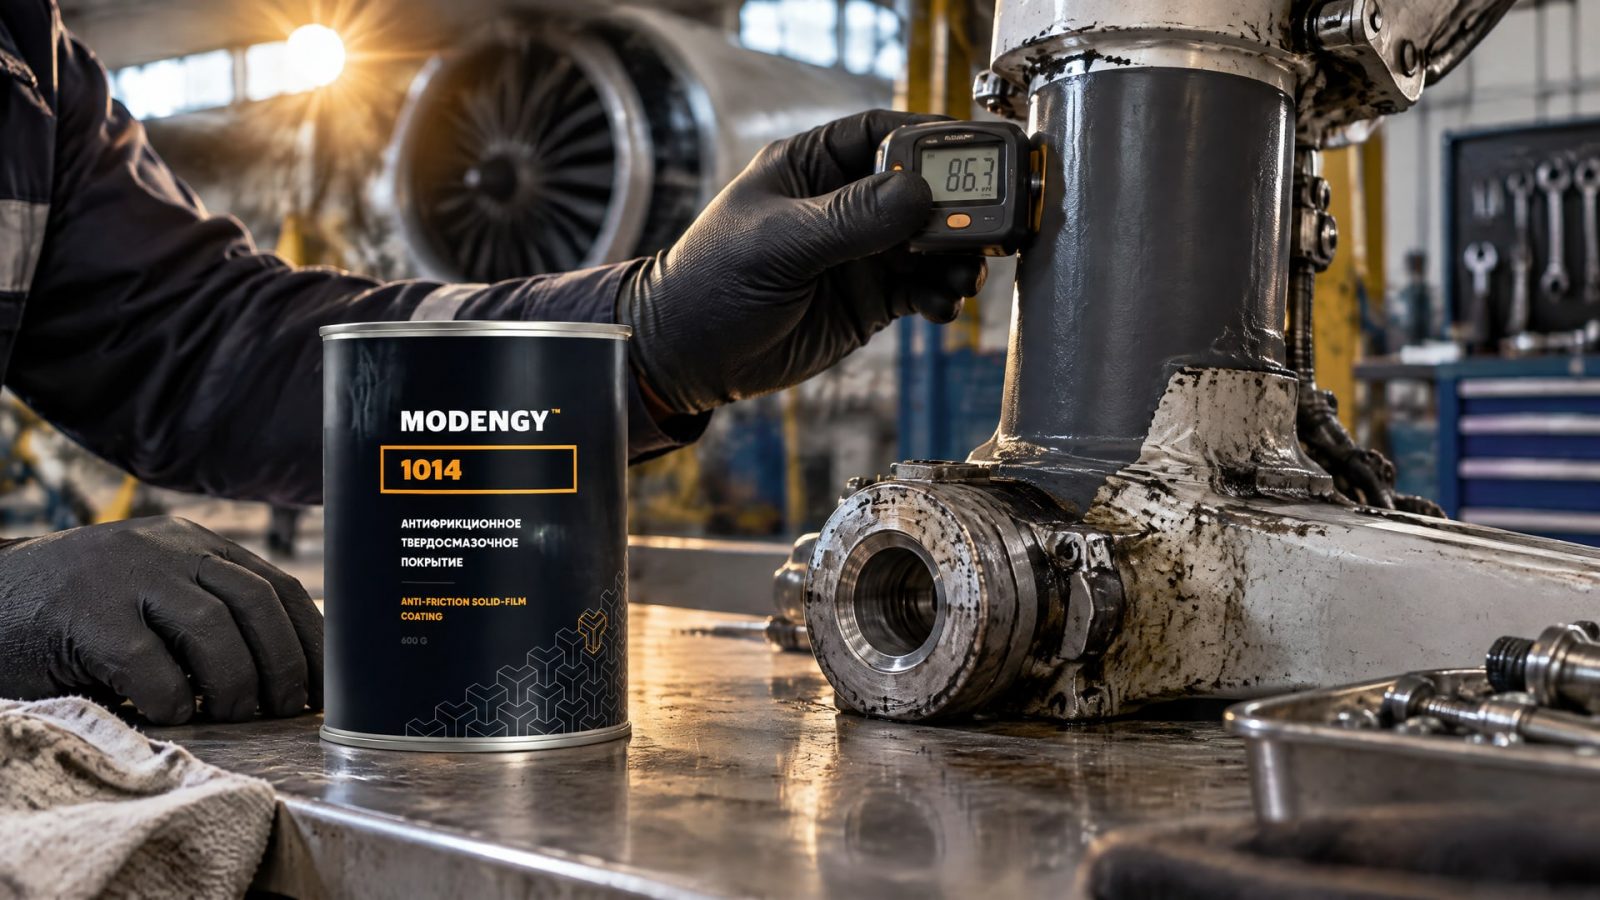
В авиационной отрасли при решении задач, связанных с вымыванием покрытия, фреттингом и холодным пуском, важно разбирать не только свойства материала, но и то, как его правильно наносить на конкретный узел. В качестве примера замены импортного антифрикционного покрытия в авиационной отрасли применяется MODENGY 1014. При обучении работе с такой системой техническим специалистам необходимо сверяться с ее технологической документацией, а не переносить параметры старого покрытия.
Итогом обучения должен стать понятный для площадки порядок действий: проверка исходных условий, выполнение операций в заданной последовательности, фиксация контрольных параметров и приемка по требованиям проекта. Для снабженца это также основа технической проверки поставки: перед закупкой важно сверить спецификацию материала и документы, необходимые для его применения на объекте.
Часто задаваемые вопросы
Какой интервал допустим между подготовкой поверхности трубы и нанесением внутреннего покрытия?
Для внутреннего покрытия промыслового трубопровода РД 39-0147103-328-86 ограничивает перерыв между подготовкой поверхности и нанесением 6 часами. Этот предел нужно учитывать в графике работ и фиксировать время операций. Если интервал превышен, дальнейшие действия определяют по применяемой технологической документации.
При какой температуре выполняют нанесение внутреннего покрытия?
В РД 39-0147103-328-86 указано, что температура воздуха при выполнении операций должна быть не ниже +5 °C. Для конкретной системы могут действовать дополнительные требования проекта и изготовителя. Поэтому до начала работ специалисты проверяют документы на покрытие и условия, установленные для объекта.
Что считать качественным антикоррозионным покрытием трубопроводов?
Качество подтверждают по критериям проекта и применимых нормативов, а не только визуально. Для трассовых работ СП 86.13330.2022 требует обеспечить проектную толщину и диэлектрическую сплошность. Технология также предусматривает контроль качества и ремонт повреждений до завершения работ.
Можно ли применять одну технологию для внутреннего и наружного покрытия труб?
Нет, последовательность и параметры зависят от вида покрытия и способа нанесения. Для внутренней защиты установлены требования к влажности, времени между подготовкой и нанесением, а также скорости движения покрывных устройств. Для наружного FBE-покрытия действуют требования к подготовке поверхности и температуре нанесения и отверждения.
Заключение
Обучение нанесению антикоррозионного покрытия на промышленной площадке должно охватывать весь процесс: от проверки материалов и подготовки поверхности до контроля толщины, сплошности и ремонта дефектов. Для внутренних и наружных покрытий используют разные технологические требования, поэтому программу обучения привязывают к проекту и выбранной системе.
Следующий шаг для технического специалиста - составить чек-лист участка по применимой технологии: включить последовательность операций, контрольные условия, интервалы и критерии приемки. Перед началом работ его сверяют с проектной документацией и требованиями к конкретному покрытию.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как выбрать смазку для высокооборотистых подшипников, учитывая скоростной фактор, вязкость масла, температуру и нагрузку.
Узнайте, как правильно выбрать смазку для подшипников, сравнивая адгезию и термостойкость серий 221 и 252, и почему паспортные данные важнее общих обещаний.
Твердая смазка подшипников: узнайте, когда она уместна, какие ограничения проверить и чем отличается от пластичных составов.