
Герметизация изношенной резьбы после многократной сборки
Герметизация изношенной резьбы начинается не с нанесения нового состава, а с проверки соединения: нужно определить, где именно создается уплотнение, удалить остатки старого материала и оценить состояние витков. Если профиль сорван, есть перекос или сильный износ, герметик не заменит ремонт или замену детали. Для соединения с небольшим рабочим зазором подбирают состав, совместимый с типом резьбы и условиями эксплуатации.
Статья полезна инженерам, техническим специалистам и снабженцам, которые обслуживают трубные, гидравлические и другие металлические соединения. Ниже разобраны различия между типами уплотнения, диагностика резьбы и порядок повторной сборки. Это поможет выбрать, чем загерметизировать резьбовое соединение, и не рассчитывать на герметик там, где сначала требуется механическое восстановление.
Как определить тип соединения перед герметизацией
Способ герметизации зависит от конструкции узла.
В одних соединениях уплотнение формируется непосредственно на резьбе, в других резьба только стягивает детали, а герметичность обеспечивает торцевое уплотнение или эластомерное кольцо. Если выбрать состав, не учитывая эту разницу, можно обработать резьбу, которая не предназначена для уплотнения.
Для трубных соединений, герметичность которых создается на резьбе, применяют профиль, описанный в ISO 7-1. Стандарт охватывает размеры от 1/16 до 6 дюймов и предполагает использование подходящего герметика или уплотнительного состава для герметичных под давлением соединений. Поэтому при подборе важно сверить тип и размер резьбы, а не ориентироваться только на внешний вид деталей.
Иная конструкция предусмотрена для ряда соединений общего назначения и гидравлики. ISO 1179 описывает соединения с портами и штуцерами, где используется резьба ISO 228-1, а герметичность обеспечивается эластомерным или металл-металл уплотнением. В таких узлах нанесение состава на резьбу не обязательно решит проблему: сначала следует проверить уплотнительный элемент и поверхности прилегания.
Что осмотреть перед повторной сборкой
Определите тип резьбы и проверьте, где по конструкции должно происходить уплотнение.
Уточните, предусмотрены ли в соединении уплотнительное кольцо, торцевая прокладка или контакт металл-металл.
Осмотрите витки на задиры, деформацию и следы перекоса.
Сверьте назначение узла и рабочую среду с требованиями к уплотнительному материалу.
Многократная сборка сама по себе не означает, что резьбу обязательно нужно менять. Но повторно нанесенный состав не компенсирует изменение геометрии или повреждение профиля. Если соединение разобрали из-за утечки, сначала выясните ее причину: неисправное торцевое уплотнение и изношенная уплотняющая резьба требуют разных действий.
Герметизация изношенной резьбы: когда состав не заменит ремонт
При многократной разборке на резьбе могут оставаться фрагменты старого герметика и загрязнения.
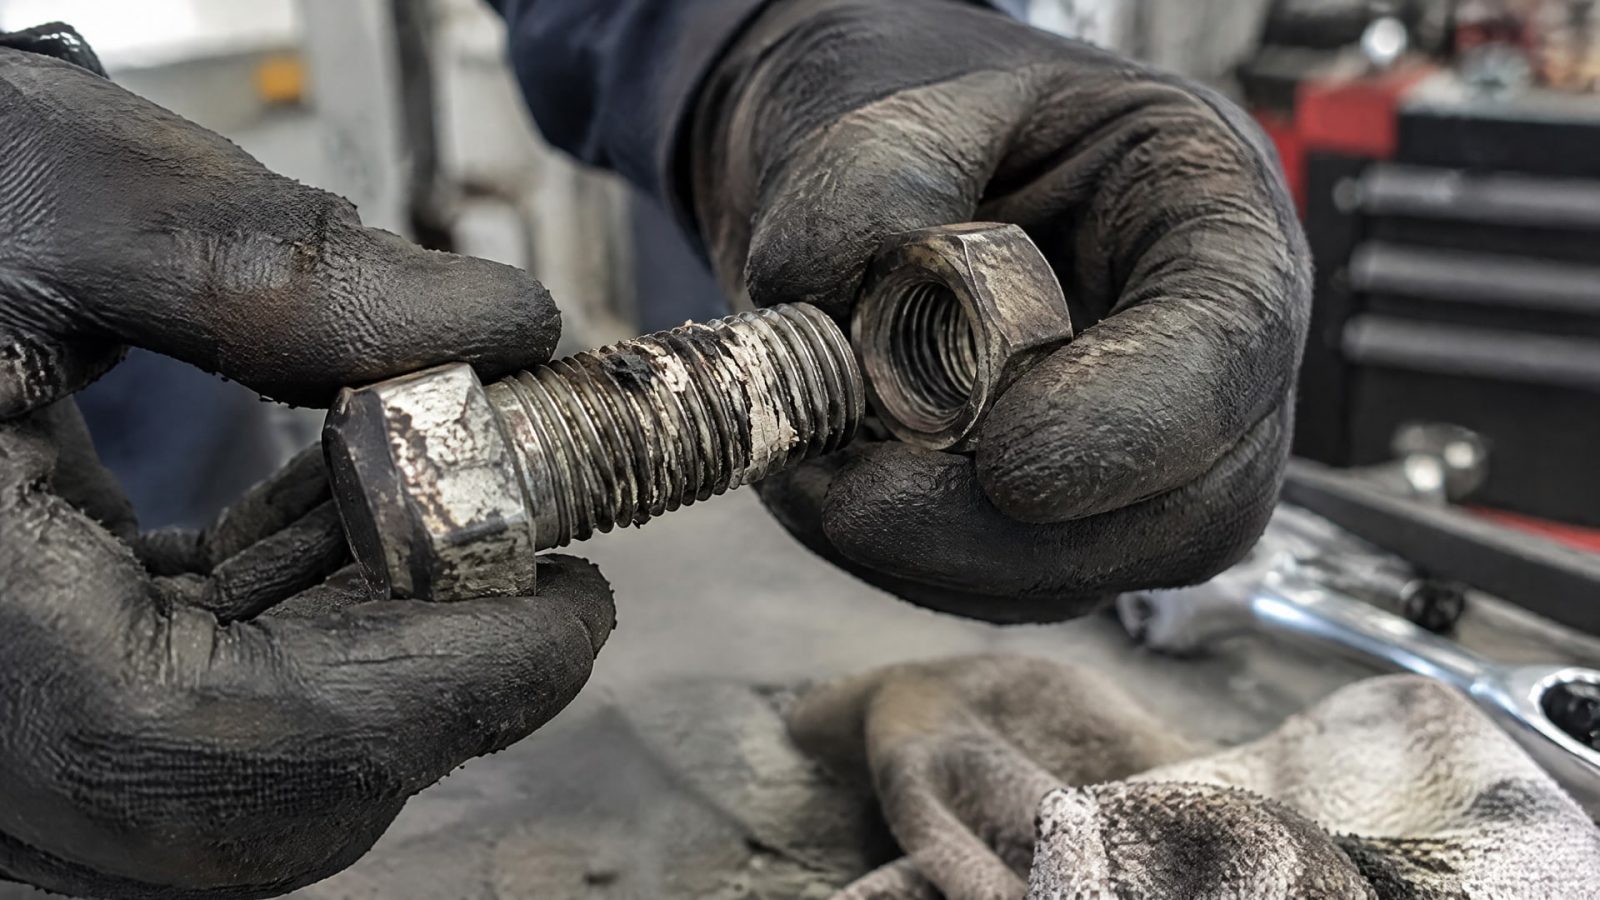
Кроме того, механическое повреждение витков способно нарушить прилегание деталей. Поэтому восстановление герметичности резьбы начинается с осмотра: состав наносят только после того, как установлено, что соединение сохраняет рабочую геометрию.
Герметик заполняет зазор между сопрягаемыми поверхностями в пределах, для которых предназначен. Он не восстанавливает сорванный профиль, не устраняет перекос деталей и не ремонтирует трещины. Если обнаружены такие дефекты или сильный износ, соединение сначала ремонтируют либо заменяют. Попытка компенсировать повреждение дополнительным количеством материала может привести к нестабильному уплотнению и затруднить следующую разборку.
Особенно важно отличать небольшой рабочий зазор от дефекта резьбы. Первый учитывают при выборе состава, второй требует механического решения. Универсального правила «для старой резьбы нужно нанести больше герметика» нет: материалы различаются по химии и назначению, а стандарты устанавливают отдельные требования для разных типов составов и условий.
Признаки, при которых нужна проверка или ремонт
Витки смяты, сорваны или имеют выраженные задиры.
Детали при сборке идут с перекосом.
На корпусе или штуцере есть трещины.
После правильной очистки и повторной сборки утечка сохраняется.
Перед тем как выбирать анаэробный герметик для старой резьбы, оцените состояние обеих сопрягаемых деталей. Если проблема связана с уплотнением по торцу или кольцу, проверьте именно этот элемент. Если повреждена резьба, сначала восстановите или замените ее. Такой порядок помогает не путать подбор материала с ремонтом узла.
Чем загерметизировать резьбовое соединение
Состав выбирают по типу соединения, материалам деталей и рабочей среде.
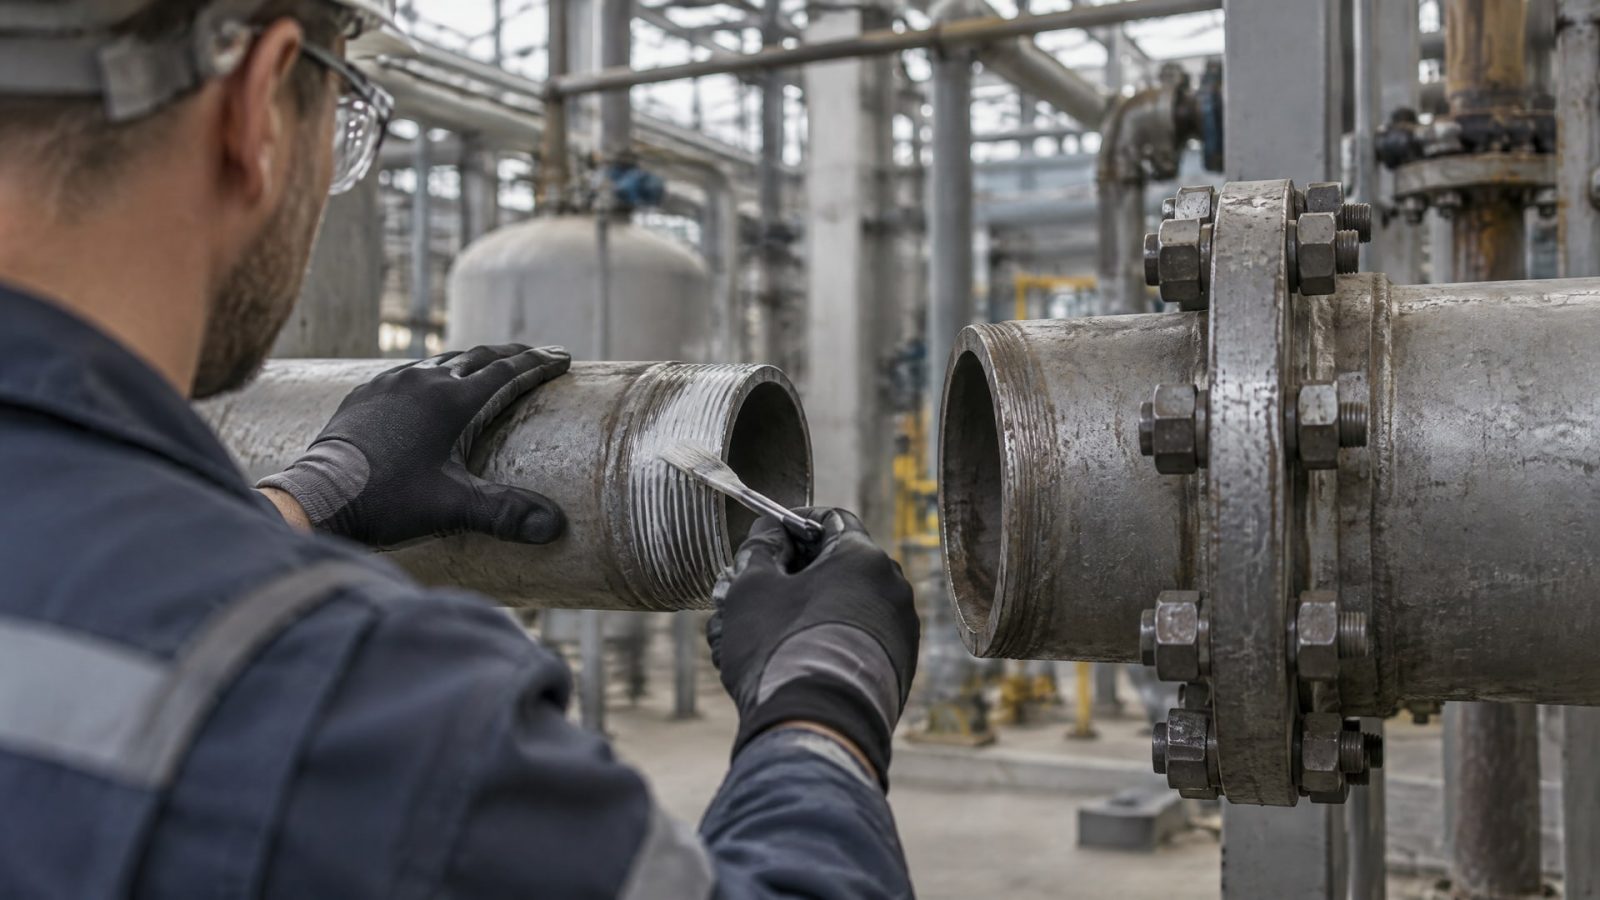
Герметики для резьбы, неотверждающиеся материалы и резьбовые составы для нефтегазового назначения относятся к разным группам и решают разные задачи. Сравнивать их только по признаку «подходит для металла» недостаточно.
EN 751-1 устанавливает требования и методы испытаний для анаэробных уплотнительных составов для металлических резьбовых соединений, в том числе для резьб по ISO 7-1. Анаэробные материалы полимеризуются между металлическими поверхностями при отсутствии воздуха. Для их работы важны подготовка поверхностей и подходящие условия отверждения.
EN 751-2 относится к неотверждающимся герметизирующим материалам для металлических резьбовых соединений в контакте с газами 1-3 семейства и горячей водой. Это отдельная категория материалов, поэтому требования к ней не следует переносить на анаэробные составы. Для резьбовых соединений нефтегазового назначения существует ISO 13678:2010, описывающий требования, рекомендации и методы испытаний для резьбовых составов. При этом стандарт отмечает, что его методы не предназначены для некоторых материалов, используемых для смазки и герметизации резьб.
| Задача или конструкция | Что проверить при подборе |
|---|---|
| Уплотнение по трубной резьбе | Соответствие резьбы ISO 7-1 и назначение герметика |
| Уплотнение по торцу или кольцу | Состояние уплотнительного элемента и поверхности прилегания |
| Газовая среда или горячая вода | Применимость материала к требованиям EN 751-2 |
| Нефтегазовое соединение | Назначение состава и применимость требований ISO 13678:2010 |
Правильный ответ на вопрос «чем загерметизировать резьбовое соединение» зависит не только от износа, но и от функции узла. Сначала определите тип соединения, затем сверяйтесь со спецификацией материала и требованиями к рабочей среде. Не переносите рекомендации для газа на гидравлический узел или для трубной резьбы на соединение с торцевым уплотнением.
Подготовка резьбы к повторной сборке
Остатки старого состава, масло и загрязнения мешают надежной работе нового герметика.
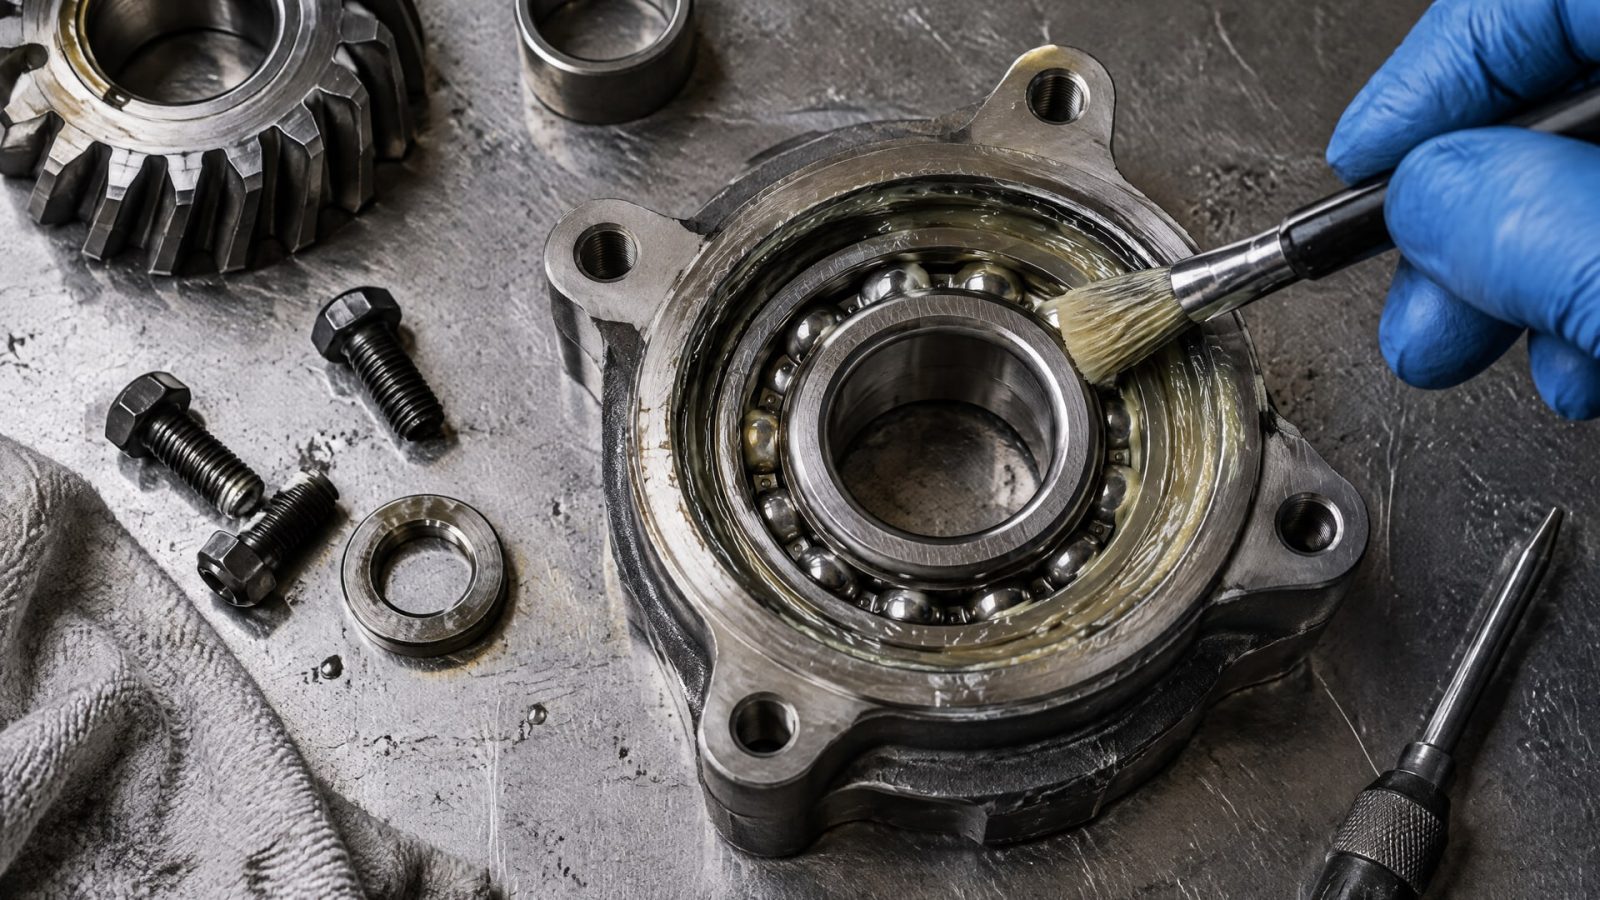
Перед повторной герметизацией очистите резьбу, удалите прежний материал щеткой и очистителем или обезжиривателем, затем полностью высушите детали. Нанесение нового состава поверх старого не заменяет подготовку: в результате слой может лечь неравномерно.
После очистки осмотрите витки и проверьте, нет ли повреждений, перекоса или сильного износа. Если резьба исправна, можно переходить к нанесению герметика. Если выявлен дефект, сначала требуется ремонт или замена детали. Этот этап определяет, будет ли повторная сборка стабильной, поэтому не стоит пропускать его ради ускорения обслуживания.
Анаэробные герметики отверждаются в зазоре между металлическими поверхностями и при отсутствии воздуха. По этой причине чистота сопрягаемых поверхностей особенно важна. Для пассивных металлов, в том числе нержавеющих, а также при низкой температуре может потребоваться праймер или активатор. В некоторых руководствах предварительную обработку активатором указывают для применения ниже 5 °C; необходимость такой обработки следует проверять по инструкции к конкретному составу.
Контрольный порядок перед нанесением
Удалите старый герметик и загрязнения с обеих деталей.
Обезжирьте резьбу и полностью высушите поверхности.
Проверьте профиль на задиры, деформацию и перекос.
Убедитесь, что состав подходит для типа резьбы и рабочей среды.
Проверьте, нужен ли активатор для материала деталей и температуры применения.
Даже правильно выбранный материал не компенсирует неочищенные поверхности. Если на резьбе остались масло или фрагменты прежнего состава, адгезия и отверждение могут оказаться недостаточными. А если детали повреждены, чистка и повторное нанесение не устранят механическую причину утечки.
Нанесение и выдержка анаэробного герметика
Состав наносят на подготовленную металлическую резьбу в соответствии с инструкцией производителя.
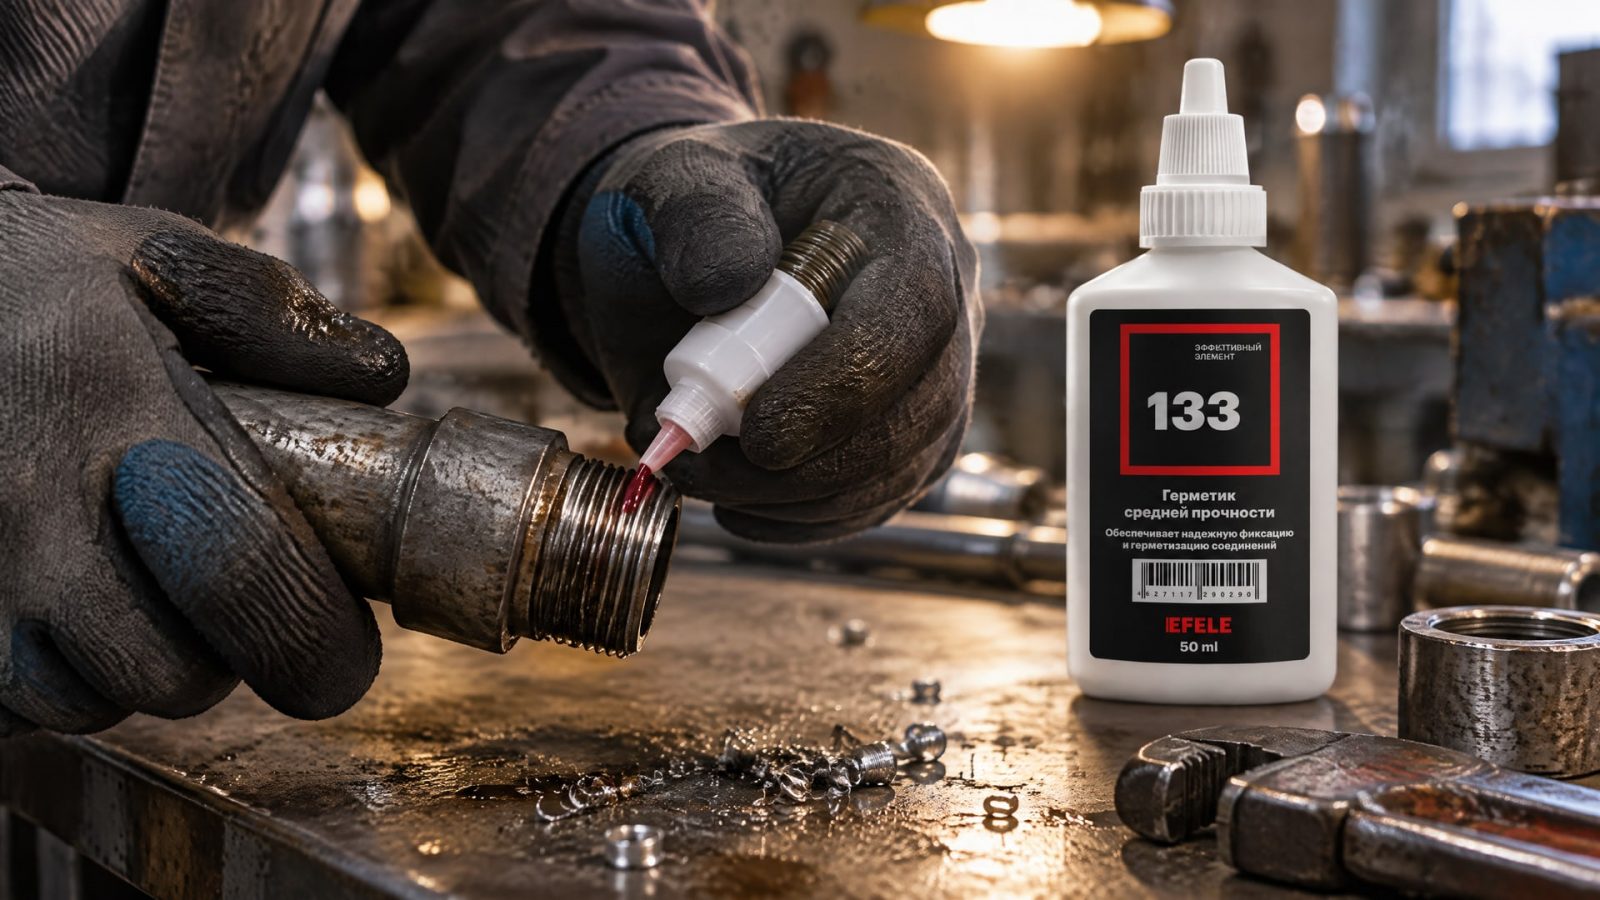
Важно распределить материал контролируемо: избыточное количество может выдавливаться при сборке и попадать в систему. Увеличение объема не исправляет повреждения и не делает уплотнение автоматически надежнее.
При частой разборке важно не допускать накопления старого герметика. Перед каждой повторной сборкой удаляйте остатки материала, проверяйте состояние витков и заново подготавливайте поверхности. Для трубных резьбовых соединений, которым требуется частая разборка, в работе используют анаэробный герметик EFELE 133; при этом подбор все равно должен учитывать тип резьбы и состояние деталей.
Затягивайте соединение до штатного усилия или момента, указанного изготовителем узла. Перетяжка способна повредить резьбу и ухудшить герметичность, особенно если детали уже подвергались многократной сборке. Не следует также подавать давление сразу после монтажа: анаэробному составу требуется время для отверждения.
В практических инструкциях полную прочность анаэробного герметика часто связывают с выдержкой около 24 часов. Это ориентир, а не универсальное время для любого продукта и любых условий. Перед вводом узла в работу сверяйтесь с инструкцией к применяемому составу и учитывайте требования оборудования. Отдельно проверьте, допускает ли материал контакт с рабочей средой и соответствует ли он назначению соединения.
Как снизить риск повторной утечки
Многоразовые резьбовые соединения требуют одинакового порядка обслуживания при каждом цикле разборки.
Если поверх старого материала наносить новый, а поврежденные витки оставлять без внимания, причина утечки сохраняется. Поэтому в регламенте обслуживания полезно зафиксировать очистку, осмотр, подготовку и выдержку до подачи давления.
Для начала определите тип соединения и способ уплотнения. Затем установите, подходит ли материал для рабочей среды и конструкции. Важно не применять одну рекомендацию ко всем узлам: для трубной резьбы с уплотнением по профилю, гидравлического соединения с кольцом и нефтегазового узла действуют разные требования. Это отражено, в частности, в ISO 7-1, ISO 1179 и ISO 13678:2010.
Повторная сборка также требует контроля усилия. Перетяжка может повредить резьбу, а слишком ранняя подача давления не оставляет анаэробному составу времени на полное отверждение. Если утечка повторяется после очистки, правильного нанесения и выдержки, вновь проверьте состояние деталей и место уплотнения. Не увеличивайте количество герметика без диагностики.
Что включить в рабочую инструкцию
Идентификацию типа резьбы и способа уплотнения.
Удаление старого состава, очистку и полную сушку деталей.
Осмотр витков и критерии ремонта или замены.
Проверку совместимости герметика с конструкцией и рабочей средой.
Контроль усилия затяжки и выдержки до подачи давления.
Такой порядок помогает снабженцу подобрать материал по спецификации, а техническому специалисту отделить проблему состава от дефекта детали. Если соединение повреждено, сначала решают механическую задачу. Если геометрия исправна, выбирают герметик по назначению и соблюдают инструкцию по применению.
Часто задаваемые вопросы
Можно ли загерметизировать сорванную резьбу анаэробным составом?
Нет, герметик не восстанавливает сорванный профиль и не устраняет перекос. Он работает в пределах геометрии и зазора, для которых предназначен. При выраженном повреждении резьбу сначала ремонтируют или заменяют, а герметизирующий состав используют после восстановления соединения, если он подходит по назначению.
Нужно ли удалять старый герметик при повторной сборке?
Да. Старый состав, масло и загрязнения нужно удалить, затем очистить и полностью высушить поверхности. Нанесение нового герметика поверх остатков не заменяет подготовку и может привести к нестабильному результату. После очистки также осмотрите витки: поврежденную резьбу нельзя исправить одним лишь новым слоем состава.
Сколько ждать перед подачей давления?
Для анаэробных составов полное отверждение часто занимает около 24 часов, но точное время зависит от конкретного продукта и условий применения. Не используйте этот ориентир вместо инструкции производителя. Перед подачей давления проверьте установленную выдержку, а также совместимость состава с рабочей средой и типом соединения.
Подходит ли один герметик для газа, воды и гидравлики?
Не всегда. Требования к материалам зависят от среды и конструкции соединения. EN 751-2, например, относится к неотверждающимся материалам для металлических резьбовых соединений при контакте с газами 1-3 семейства и горячей водой. Для других задач нужно отдельно проверять стандарт и спецификацию состава.
Заключение
Герметизация изношенной резьбы требует сначала определить место уплотнения и оценить состояние деталей. Очистка, удаление старого состава и проверка профиля помогают понять, можно ли повторно собрать соединение с герметиком или сначала нужен ремонт. Если резьба сорвана, деформирована или перекошена, новый состав проблему не устранит.
Следующий шаг для технического специалиста - проверить конструкцию и состояние конкретного узла, затем сверить тип герметика с рабочей средой и инструкцией производителя. При повторной сборке удалите прежний материал, подготовьте поверхности, затяните соединение штатным усилием и выдержите требуемое время до подачи давления.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как правильно выбрать и нанести смазку дверей холодильника для уплотнений и петель, чтобы обеспечить их долгую и эффективную работу.
Узнайте, как правильно смазать контакты распределителя для защиты от влаги и коррозии, сохранив проводимость.
Узнайте, как правильно выполнить измерение концентрации СОЖ, выбрать прибор и организовать эффективный контроль на производстве.