
Антизадирное покрытие для стали: как сравнить решения для нефтегазовой отрасли
Для выбора антизадирного покрытия для стали в нефтегазовом узле нужно сопоставить не только стойкость к коррозии, но и трение, риск заедания, адгезию, толщину слоя и технологию нанесения. Сравнивать покрытия корректно по протоколам одинаковых испытаний и критериям отказа: одно лишь количество часов в солевом тумане не доказывает, что покрытие лучше в реальной эксплуатации.
Статья полезна инженерам, техническим специалистам и закупщикам, которые оценивают замену импортного покрытия или альтернативу фосфатированию. Разберем, что показывает испытание в солевом тумане, как составить сопоставимую таблицу и какие вопросы проверить для стали и нержавеющей стали.
Как сравнить антизадирное покрытие для стали
Сначала зафиксируйте, какую задачу должно решать покрытие.
В резьбовых и сопрягаемых соединениях нефтегазового оборудования важны снижение трения и риска заедания, а также защита от коррозии при циклах сборки и разборки. Для замены импортного покрытия недостаточно сравнить торговые названия или отдельные рекламные характеристики: нужны данные по функциональным параметрам и условиям испытаний.
| Критерий | Что сопоставить |
|---|---|
| Коррозионная стойкость | Стандарт, режим испытания и результат |
| Условия солевого тумана | NSS, AASS или CASS, температура и состав среды |
| Защита после повреждения | Распространение коррозии от надреза и критерий оценки |
| Механические свойства | Адгезия, толщина слоя, склонность к задирам |
| Применение | Материал основы, назначение узла и технология нанесения |
При испытании в нейтральном солевом тумане по ISO 9227 используют 5%-ный раствор NaCl при температуре 35 °C. Для оценки протокола важны и параметры камеры: в материалах по нейтральному режиму приводятся pH 6,5–7,2 и скорость осаждения тумана 1–2 мл/ч на 80 см². Если условия теста различаются, сравнивать итоговые часы напрямую нельзя.
Отдельно проверяйте, по каким признакам зафиксирован результат: появлению коррозии, ее распространению от надреза или другому установленному критерию. Для категорий среды C3/C4 приводятся ориентиры 480–720 часов и ограничение распространения коррозии от надреза до 1 мм в зависимости от класса. Эти значения не следует трактовать как универсальную гарантию для любого покрытия и любого изделия.
Покрытия MODENGY рассматривают как один из вариантов замены импортных систем: линейка антифрикционных покрытий предназначена для снижения трения и защиты от коррозии. Для оценки конкретного решения сопоставьте его документацию с требованиями узла, а не только с результатами одного ускоренного теста.
Что показывает испытание в солевом тумане
Испытание в солевом тумане помогает сравнить коррозионную стойкость покрытий при заданном режиме.
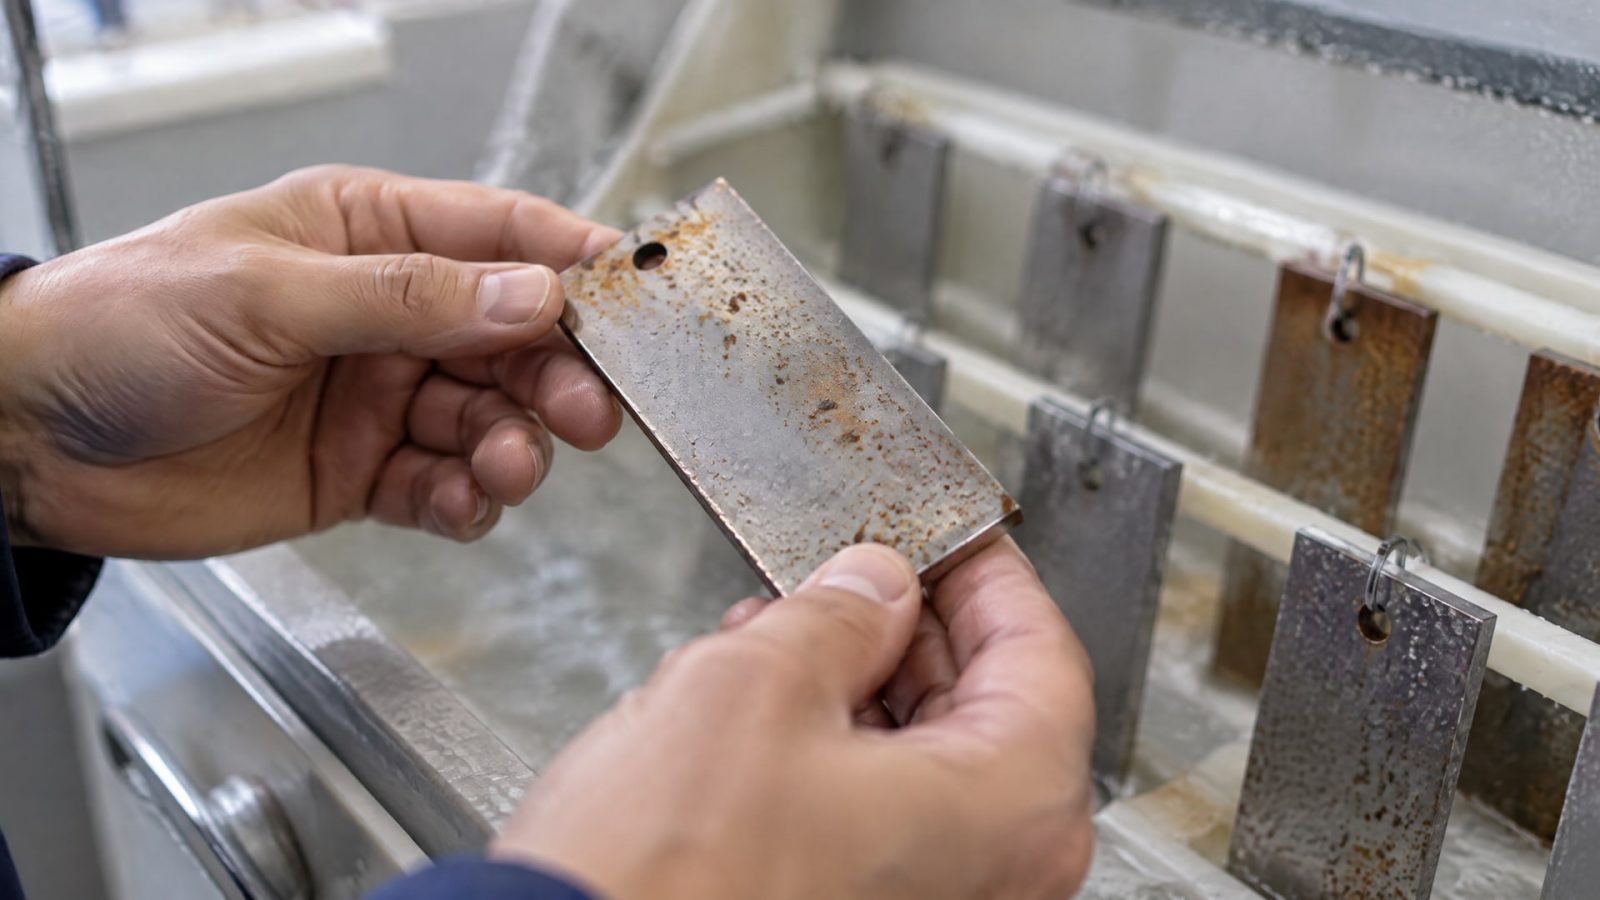
Для нейтрального NSS по ISO 9227 используют раствор NaCl концентрацией 5% и температуру 35 °C. Результат имеет смысл только вместе с описанием режима и критерия отказа: одинаковое количество часов при разных условиях не дает равноценного сравнения.
NSS, AASS и CASS отличаются химией среды и режимами испытания. Например, для CASS указывается температура 50 °C, а также кислая и медьсодержащая среда; этот тест жестче нейтрального NSS. Поэтому нельзя напрямую сопоставлять результат CASS с числом часов в NSS и делать вывод о превосходстве одного покрытия.
Для корректного сравнения в протоколе проверьте:
стандарт и режим испытания;
температуру и состав раствора;
pH среды, если он указан;
скорость осаждения тумана;
состояние образца и наличие надреза;
критерий, по которому определяли отказ.
В нейтральном режиме часто приводят pH 6,5–7,2 и скорость осаждения 1–2 мл/ч на 80 см² как параметры корректной работы камеры. Если этих данных нет, результат сложнее интерпретировать. Перед сравнением также уточните, одинаковы ли подготовка образцов, материал основы и способ нанесения покрытий.
Число часов не предсказывает срок службы в нефтегазовой среде. Солевой туман является ускоренным сравнительным тестом, а не полной моделью эксплуатации. Поэтому его результат полезен для первичного сопоставления, но решение о применимости покрытия должно учитывать работу конкретного узла, нагрузку, требования к трению и условия среды.
Замена импортного покрытия: как проверить функциональную сопоставимость
Замена импортного покрытия начинается с требований к узлу, а не с поиска продукта с похожим названием.
Уточните, какие свойства важны для соединения: коррозионная защита, коэффициент трения, сопротивление задирам, температура эксплуатации и возможность выдерживать циклы сборки-разборки. Затем сопоставьте эти требования с технической документацией и протоколами испытаний.
Сравнивать следует материалы на сопоставимых основах и при одинаковых условиях подготовки. Для контроля покрытия важны толщина и адгезия, а для коррозионных испытаний - режим, состояние образца и критерий оценки. Если один протокол описывает NSS, а другой CASS, показатели нельзя свести к простой таблице «часов до отказа».
При рассмотрении результатов учитывайте ориентиры, а не обещания универсальной работоспособности. Для категорий C3/C4 встречаются значения 480–720 часов и ограничение распространения коррозии от надреза до 1 мм в зависимости от класса. Эти цифры помогают проверить, как сформулированы требования и выводы, но сами по себе не подтверждают пригодность покрытия для любого нефтегазового оборудования.
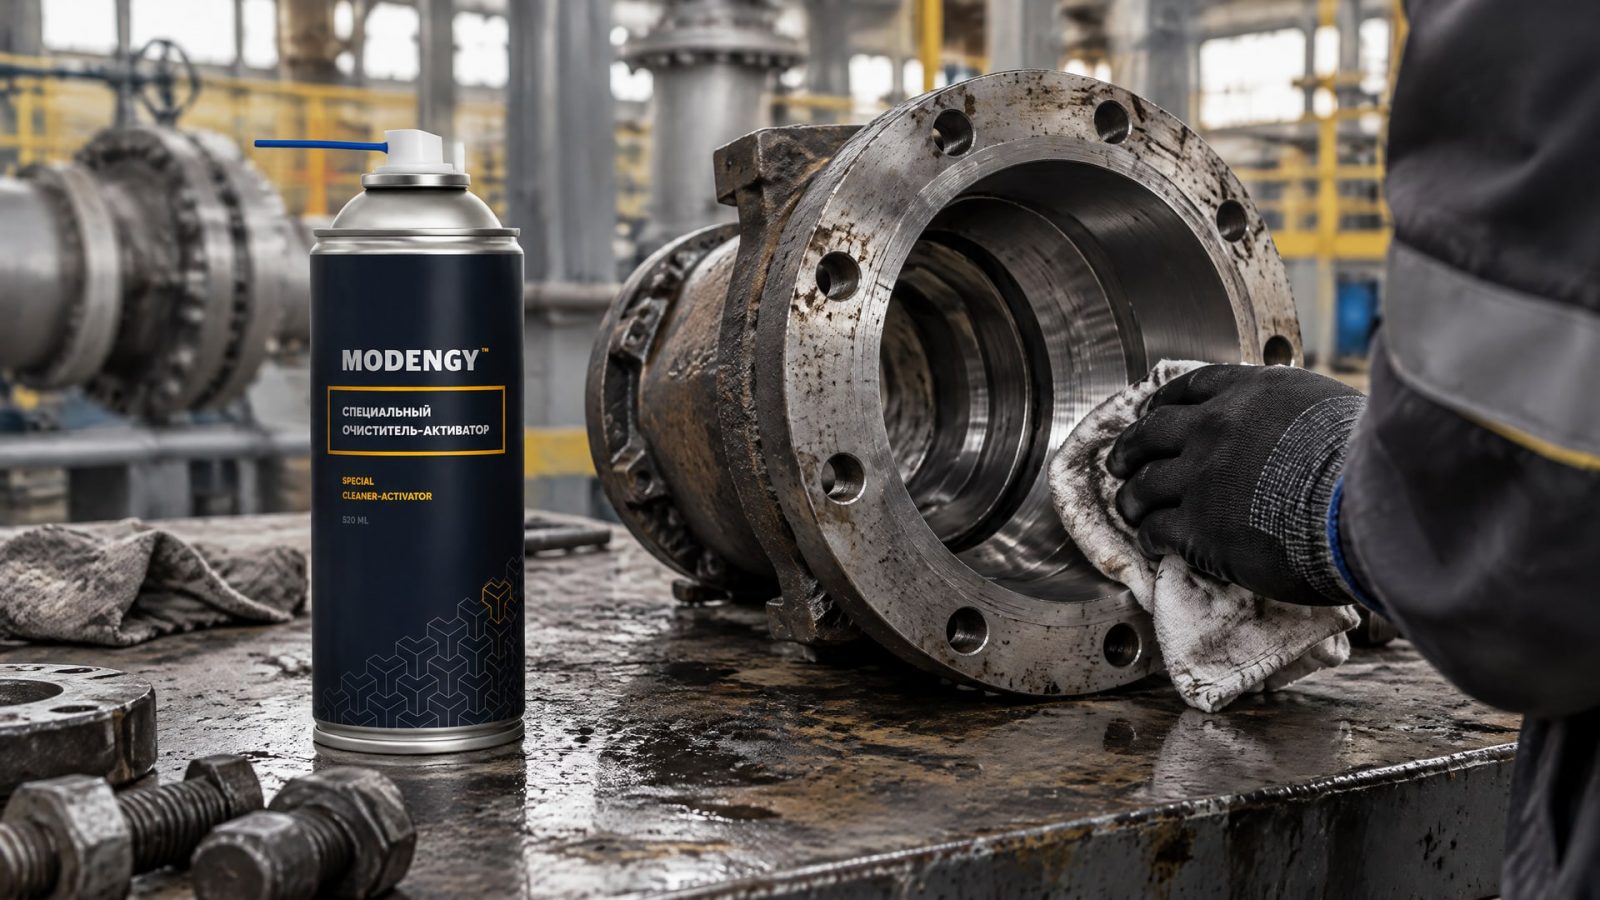
Технология подготовки поверхности влияет на результат не меньше, чем выбор состава. Перед нанесением покрытие должно получить подходящую основу; в контроле качества отдельно учитывают толщину слоя и адгезию. В частности, для финишной очистки и обезжиривания перед нанесением покрытий MODENGY применяют MODENGY Очиститель-активатор. Сценарий здесь простой: если после подготовки на поверхности остаются загрязнения, адгезия может не соответствовать требованиям; поэтому до нанесения проверяют чистоту и соблюдают технологию подготовки.
Закупщику стоит запросить документацию на конкретную систему и сверить ее с требованиями инженера. Если данных по коэффициенту трения, стойкости к задирам или коррозионному тесту недостаточно, запросите протокол с условиями испытания и критериями оценки. Так выбор будет опираться на проверяемые характеристики, а не на узнаваемость импортного аналога.
Твердосмазочное покрытие как альтернатива фосфатированию
Твердосмазочные покрытия рассматривают как функциональную альтернативу фосфатированию, когда узлу нужны снижение трения и защита от коррозии.
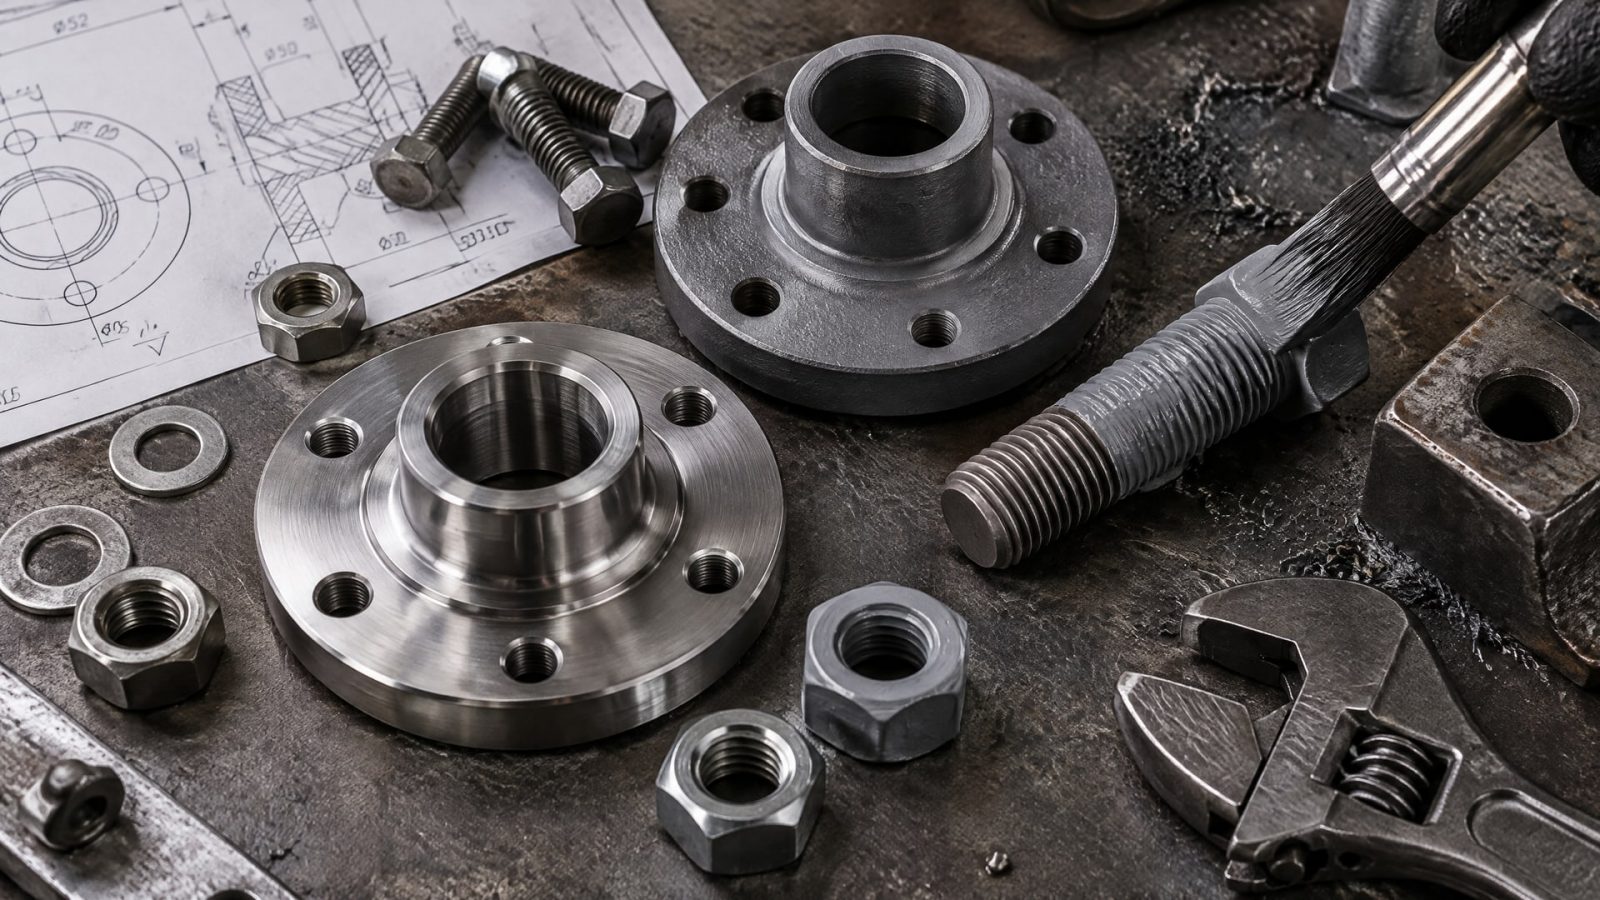
Такое решение нельзя считать прямой заменой без проверки: для выбора важны требования к соединению, материал основы, адгезия, толщина слоя и технология нанесения. Оценивать нужно систему целиком, а не только наличие твердой смазки в составе покрытия.
Для нефтегазового оборудования особенно важны резьбовые и сопрягаемые соединения, которые проходят циклы сборки и разборки. Здесь проверяют, снижает ли покрытие трение и риск заедания, сохраняя требуемую коррозионную стойкость. Ускоренное испытание по ISO 9227 может помочь сравнить образцы: для нейтрального NSS применяют 5%-ный раствор NaCl при температуре 35 °C. Но такой тест не воспроизводит весь комплекс условий эксплуатации.
В прикладных материалах АТСП MODENGY 1002 указано более 160 часов в нейтральном солевом тумане по ISO 9227; покрытие рассматривается как альтернатива фосфатированию. Этот показатель относится к указанному испытанию, а не служит универсальным прогнозом срока службы. Для выбора проверьте, совпадают ли режим теста, материал образца и критерии оценки с требованиями вашего изделия.
Отдельная задача - фосфатирование нержавеющей стали. Не следует автоматически переносить на нее выводы для обычной стали: совместимость покрытия и подготовку поверхности нужно проверять для конкретного материала. В технической документации ищите сведения о подходящих основах, подготовке и контроле адгезии. Если таких данных недостаточно, до внедрения согласуйте испытания на образцах из материала изделия.
Как оценить покрытие для стали и нержавеющей стали
Сталь и нержавеющая сталь требуют раздельной оценки совместимости с покрытием и подготовкой поверхности.
Результат, полученный на одном материале, не подтверждает автоматически пригодность системы для другого. Для решения по нержавеющей стали запросите данные о подготовке, адгезии и испытаниях именно на соответствующей основе.
Сопоставляя образцы, проверяйте не только коррозионную стойкость, но и параметры слоя. Толщина и адгезия относятся к базовым характеристикам контроля покрытия. При испытании в солевом тумане фиксируйте стандарт, режим и критерий отказа; нейтральный тест по ISO 9227 проводят при концентрации NaCl 5% и температуре 35 °C. Если в протоколе указан CASS при 50 °C, не сравнивайте его результат напрямую с NSS.
Практичная схема оценки включает несколько шагов:
определить материал основы и требования узла;
установить ожидаемые условия трения и риск заедания;
выбрать сопоставимый режим испытаний;
проверить толщину и адгезию слоя;
оценить результат с учетом надреза и критерия отказа;
подтвердить пригодность покрытия испытанием, соответствующим задаче.
Если протокол содержит только число часов, запросите условия испытания: для нейтрального режима могут быть важны pH 6,5–7,2 и скорость осаждения 1–2 мл/ч на 80 см². Эти параметры помогают проверить корректность работы камеры, но не заменяют анализа результата и требований к изделию. По той же причине ориентиры 480–720 часов для C3/C4 и распространение коррозии от надреза до 1 мм следует учитывать только с привязкой к классу и критерию оценки.
Для внедрения покрытия на нержавеющей стали согласуйте подготовку поверхности и контроль адгезии до серийного нанесения. Это особенно важно, если решение должно заменить фосфатирование или импортное покрытие: сначала проверьте систему на материале и в условиях, соответствующих узлу, затем утвердите технологию нанесения.
Часто задаваемые вопросы
Что важнее при замене импортного покрытия: бренд или протокол испытаний?
Для технического сравнения важнее протокол: в нем должны быть указаны стандарт, режим, условия испытания и критерий отказа. Сопоставьте также требования узла к трению, стойкости к задирам, адгезии и толщине. Узнаваемое название само по себе не подтверждает пригодность покрытия для конкретного соединения.
Что показывает испытание в солевом тумане по ISO 9227?
Нейтральный режим оценивает сравнительную коррозионную стойкость образцов в заданных условиях: используют раствор NaCl концентрацией 5% при температуре 35 °C. Результат нельзя считать прямым прогнозом срока службы в нефтегазовой эксплуатации. Его интерпретируют вместе с режимом, состоянием образца и критерием отказа.
Можно ли заменить фосфатирование твердосмазочным покрытием?
Твердосмазочные покрытия рассматривают как альтернативу фосфатированию, если они подходят по трению, коррозионной стойкости и технологии нанесения. Решение зависит от материала основы и требований узла. Для подтверждения совместимости сравните документацию и испытайте покрытие на образцах, соответствующих изделию.
Подходит ли покрытие для стали автоматически для нержавеющей стали?
Нет. Совместимость с нержавеющей сталью и подготовку поверхности нужно оценивать отдельно. Проверьте, на каком материале проводили испытания и какие требования указаны к очистке и нанесению. Если соответствующих данных нет, согласуйте проверку адгезии и коррозионной стойкости на образце из материала изделия.
Заключение
Антизадирное покрытие для стали выбирают по требованиям узла и сопоставимым испытаниям, а не по названию производителя или одному числу часов в солевом тумане. Для нефтегазового применения учитывайте коррозионную стойкость, трение, риск заедания, адгезию, толщину и совместимость с основой. Твердосмазочное покрытие может стать альтернативой фосфатированию, если его свойства и технология подтверждены для конкретного соединения.
Следующий шаг - составить перечень требований к узлу, запросить протоколы испытаний с режимом и критериями оценки, затем проверить выбранное покрытие на образце из материала изделия. Для нержавеющей стали отдельно подтвердите подготовку поверхности и адгезию.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
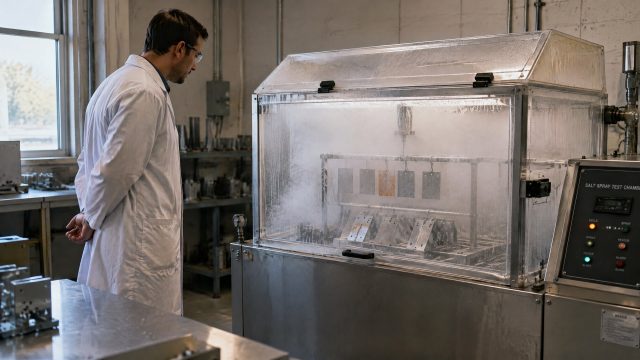
Узнайте, как интерпретировать результаты солевого тумана для оценки сроков службы покрытий в скважинных условиях.
Узнайте, как проверить совместимость СОЖ и материалов станка перед заменой, чтобы избежать проблем с коррозией и стабильностью жидкости.
Узнайте, как правильно проводить обслуживание автомобильной лебедки: очистка, сушка, смазка троса и подвижных деталей, защита от ржавчины.