
Антифрикционное покрытие: когда окунание выгоднее распыления
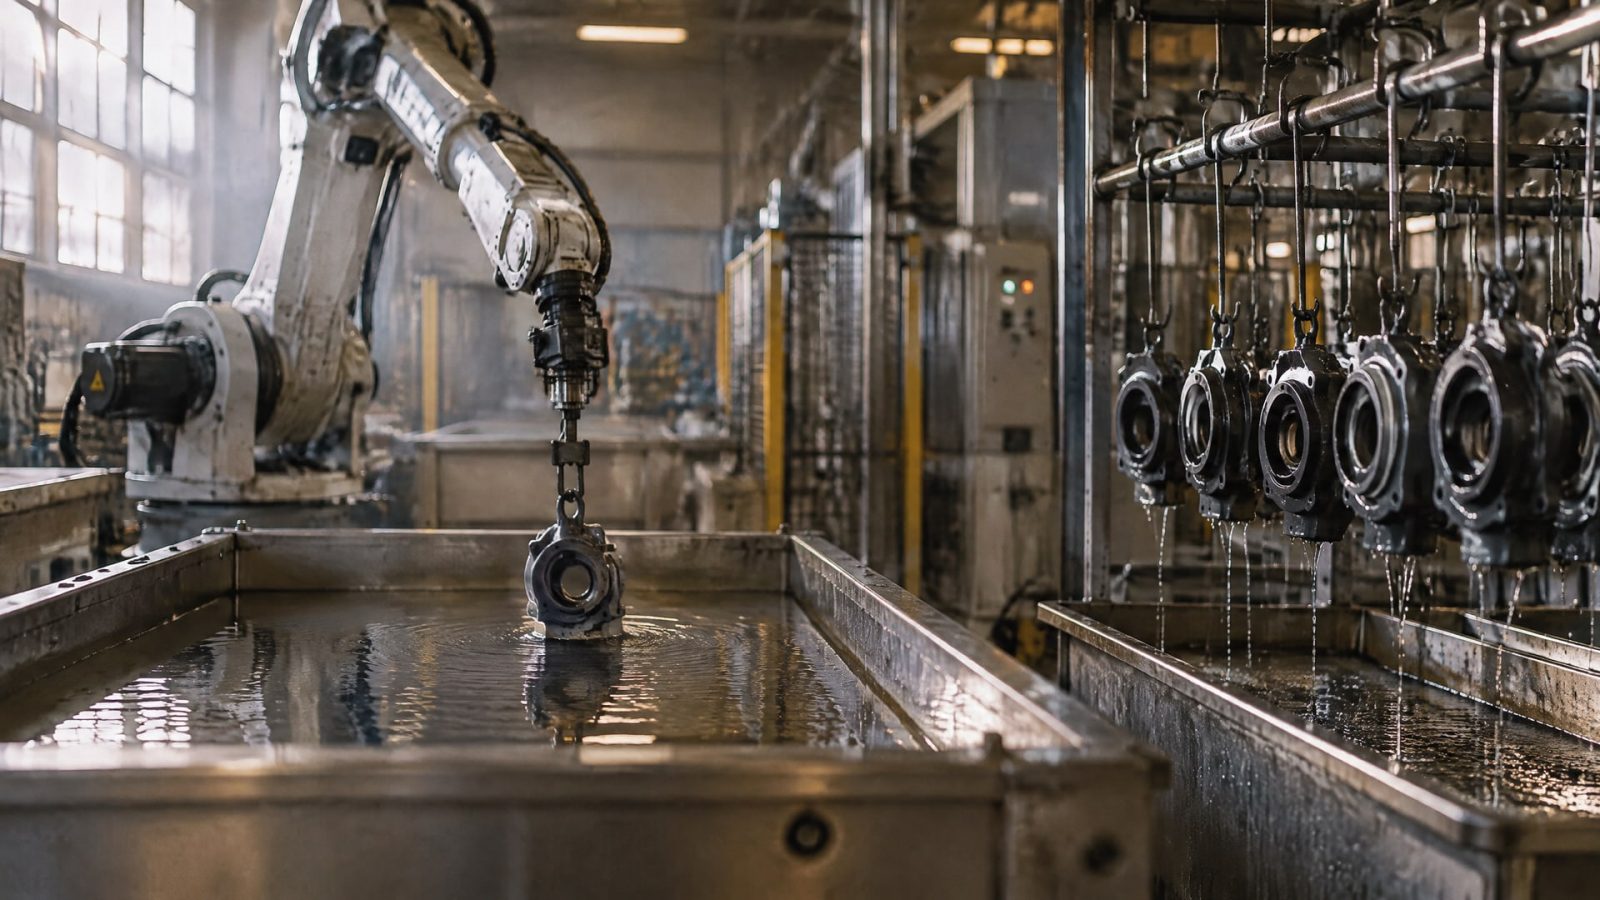
Окунание обычно выгоднее распыления, когда нужно экономично и серийно обрабатывать множество небольших деталей, а геометрия допускает контроль стекания покрытия. Распыление удобнее для крупных поверхностей и случаев, когда важно управлять толщиной на отдельных участках. Для антифрикционного покрытия выбор метода зависит не только от себестоимости: нужно учитывать геометрию детали, допуск по толщине, доступ к поверхности и требования к внешнему виду.
Статья поможет инженерам и техническим специалистам сопоставить методы нанесения покрытий по практическим критериям, а закупщикам - сформулировать требования к процессу до выбора материала. Разберем, где окунание дает экономическое преимущество, в каких случаях распыление проще контролировать и как связать технологию нанесения с проверкой толщины пленки.
Как работают окунание и распыление
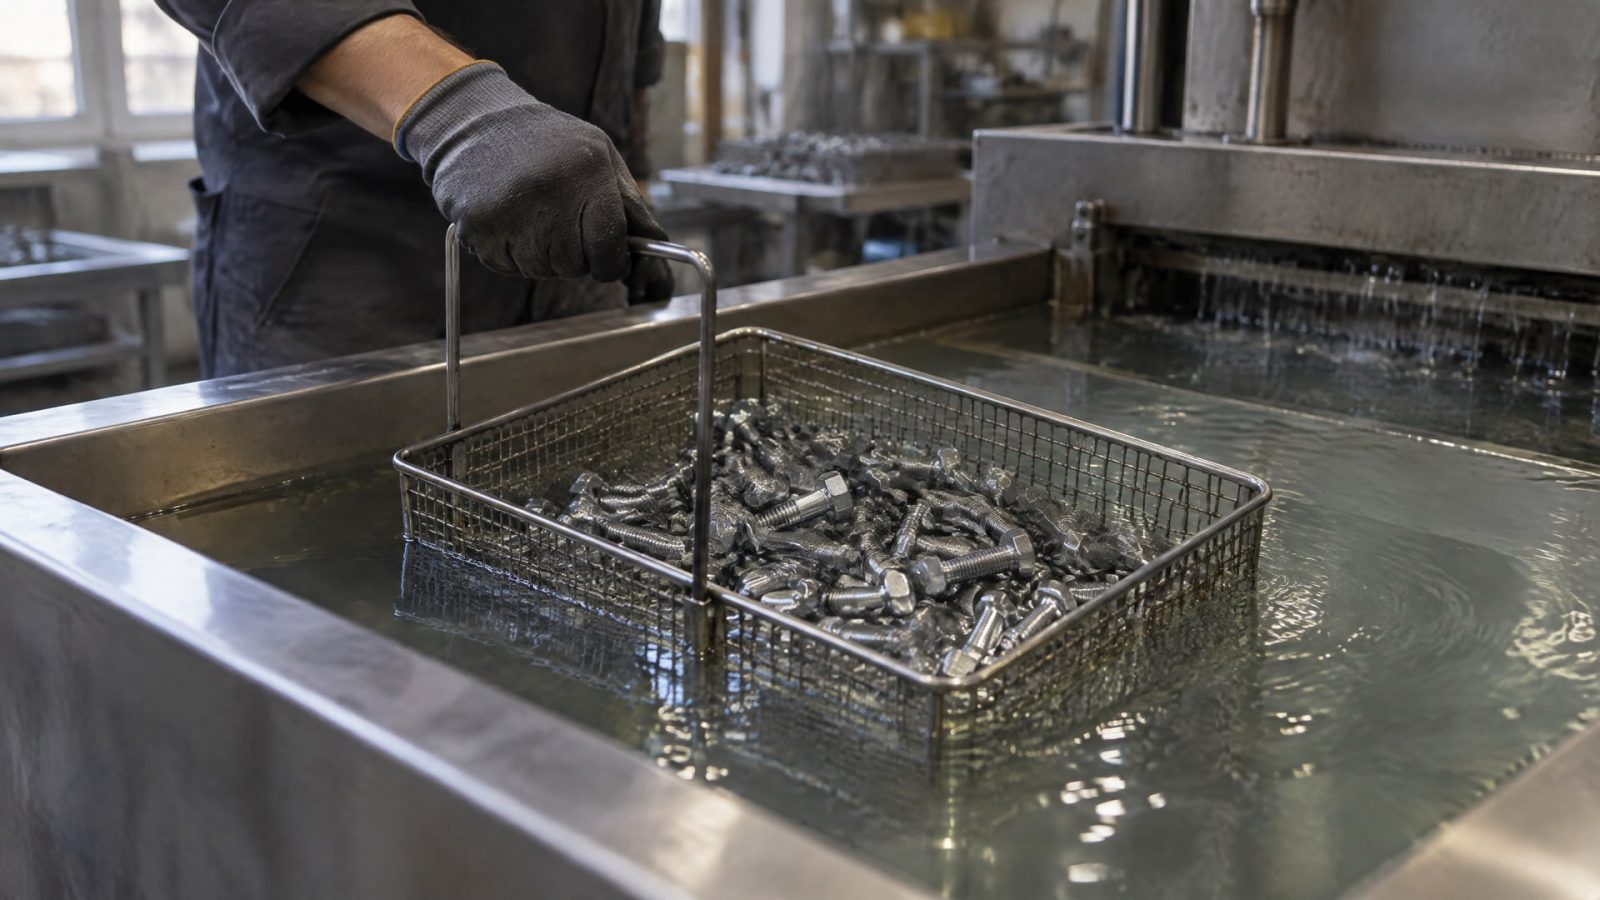
При окунании деталь погружают в состав, а затем дают излишкам стечь.
Метод бывает ручным или автоматическим и считается одним из экономичных способов нанесения. Он подходит для серий мелких компонентов, когда важны производительность и низкая себестоимость обработки. При этом окунание не гарантирует одинаковую толщину на всех участках: результат зависит от вязкости состава, содержания сухого остатка и скорости погружения или подъема детали.
Распыление предполагает подачу состава на поверхность факелом. При обычном пневмораспылении типовая дистанция до изделия составляет 20-30 см, а факел ведут параллельно поверхности. Чтобы выровнять нанесение, проходы часто перекрывают примерно на 50%. Оператор может управлять направлением подачи и уделять внимание отдельным зонам, но для стабильного результата требуется согласованная техника распыления.
| Критерий | Окунание | Распыление |
|---|---|---|
| Подходящая задача | Серийная обработка множества небольших деталей | Нанесение на крупные поверхности и сложные конфигурации |
| Управление процессом | Скорость погружения, подъема и стекания | Дистанция, направление факела и перекрытие проходов |
| Особенность толщины | Возможен перепад по высоте детали | Возможна неравномерность из-за траектории факела |
| Экономический фактор | Выгодно при обработке большого количества мелких деталей | Удобно, когда важнее настройка нанесения по поверхности |
У каждого метода есть ограничения. При распылении сложнее одинаково обработать зоны, закрытые выступами или расположенные внутри детали. Окунание помогает покрыть труднодоступные места, но после извлечения необходимо контролировать стекание избытка, чтобы не образовывались наплывы. Поэтому выбирать технологию только по привычке производства не стоит: сначала определяют требования к детали, затем проверяют, какой процесс способен их выполнять стабильно.
Когда окунание выгоднее распыления
Окунание имеет смысл рассматривать для большого количества небольших деталей, если операция повторяется серийно и допускает обработку партии в общей технологической последовательности.
В такой ситуации метод может снизить затраты на нанесение и упростить процесс. Он также полезен для деталей с внутренними полостями и труднодоступными участками, куда распылительный факел может попасть неравномерно.
Однако геометрия влияет на распределение состава после извлечения. При окунании толщина пленки зависит от скорости стекания и подъема, вязкости и содержания сухого остатка. На вертикально расположенной детали верхняя зона может получить более тонкое покрытие, а нижняя - более толстое. В одном из описаний такого процесса приводится перепад примерно от 1 mil сверху до 2 mil снизу: это показывает, что пленка может иметь клиновидный профиль.
Распыление предпочтительнее, если важны внешний вид, повторяемость толщины по площади и возможность локально управлять нанесением. Оно подходит для крупных открытых поверхностей и деталей, для которых нужно отдельно обрабатывать разные участки. Сложная геометрия не делает распыление автоматически невозможным, но требует контролировать дистанцию до поверхности, направление факела и перекрытие проходов.
Перед выбором полезно оценить не только размер детали, но и то, где именно покрытие должно выполнять функцию. Для обеих технологий заранее фиксируют допустимый диапазон толщины, требования к внешнему виду и контрольные точки. Если окунание обеспечивает нужное покрытие, а перепад по высоте укладывается в допуск, его экономические преимущества могут перевесить ограничения. Если равномерность по площади важнее простоты и себестоимости, чаще удобнее стандартизировать распыление.
Толщина покрытия и допуск детали
Для антифрикционного твердосмазочного покрытия толщина влияет и на ресурс, и на соблюдение размеров детали.
В технической документации для таких покрытий часто указывается сухая толщина 5-20 мкм. Для многих нагруженных применений в качестве практического ориентира приводят 10-20 мкм. При толщине ниже 5 мкм ресурс может снижаться, а при превышении 25 мкм возможны растрескивание, сдвиговое разрушение и проблемы с допусками.
Эти значения нельзя переносить на любой материал без проверки его требований. Технолог должен сверить спецификацию покрытия с допуском детали и определить допустимую сухую толщину для конкретного узла. Если диапазон узкий, важны не только заданные параметры нанесения, но и способность регулярно получать требуемый результат на всей партии. Отдельно проверяют участки, где пленка может накапливаться или стекать.
Контроль мокрой пленки помогает корректировать процесс непосредственно во время нанесения. Для ее измерения применяют гребенчатый калибр по ASTM D4414. После формирования покрытия оценивают сухую толщину: для металлических оснований в качестве методов измерения приводятся ISO 2178 и ASTM B499. Эти проверки отвечают на разные вопросы: мокрая толщина помогает управлять операцией, сухая - подтвердить соответствие готовой пленки установленному диапазону.
Для окунания контроль дополняют проверкой распределения толщины по высоте и выявлением наплывов. Для распыления оценивают равномерность по поверхности, в том числе в зонах перекрытия проходов. В обоих случаях внешний вид не заменяет измерение: визуально ровная пленка может оказаться вне заданного диапазона. Поэтому методы нанесения покрытий следует согласовывать с контролем качества еще до запуска серии.
Совет инженера
Если для детали задана сухая толщина 10-20 мкм, в технологической карте нужно определить не только способ нанесения, но и места замеров: мокрой пленки во время процесса и сухого покрытия после его формирования. Для равномерного распыления можно задать дистанцию 20-30 см и перекрытие проходов примерно на 50%, а фактическую сухую толщину подтвердить измерением. В линейке MODENGY для нанесения предусмотрен распылительный пистолет MODENGY M1-250.
Выбор метода для деталей и узлов трения
Решение принимают по совокупности параметров: геометрии детали, доступу к поверхности, необходимой толщине, требованиям к внешнему виду, скорости операции, затратам и ограничениям безопасности и экологии.
Один признак не определяет выбор. Например, наличие внутренних полостей говорит в пользу проверки окунания, но не отменяет контроля стекания и толщины; крупная открытая поверхность упрощает распыление, но сама по себе не гарантирует равномерную пленку.
Для серийных мелких деталей окунание часто оказывается практичным, если процесс обеспечивает покрытие нужных зон без недопустимых наплывов. Для крупных деталей или поверхностей, где нужно управлять локальной толщиной, распыление дает больше возможностей настройки. Если оба метода применимы, сравнивают не только затраты на саму операцию, но и стабильность толщины, количество доработок и сложность контроля.
Отдельно следует учитывать свойства самого материала. Антифрикционное покрытие может наноситься разными способами, но допустимые методы и режимы необходимо сверять с его техническими требованиями. Например, при узком допуске по толщине преимущество метода определяется способностью процесса стабильно удерживать нужный диапазон, а не только скоростью обработки. Если технология предполагает окунание, в пробной партии проверяют профиль пленки после стекания; при распылении оценивают равномерность нанесения и повторяемость проходов.
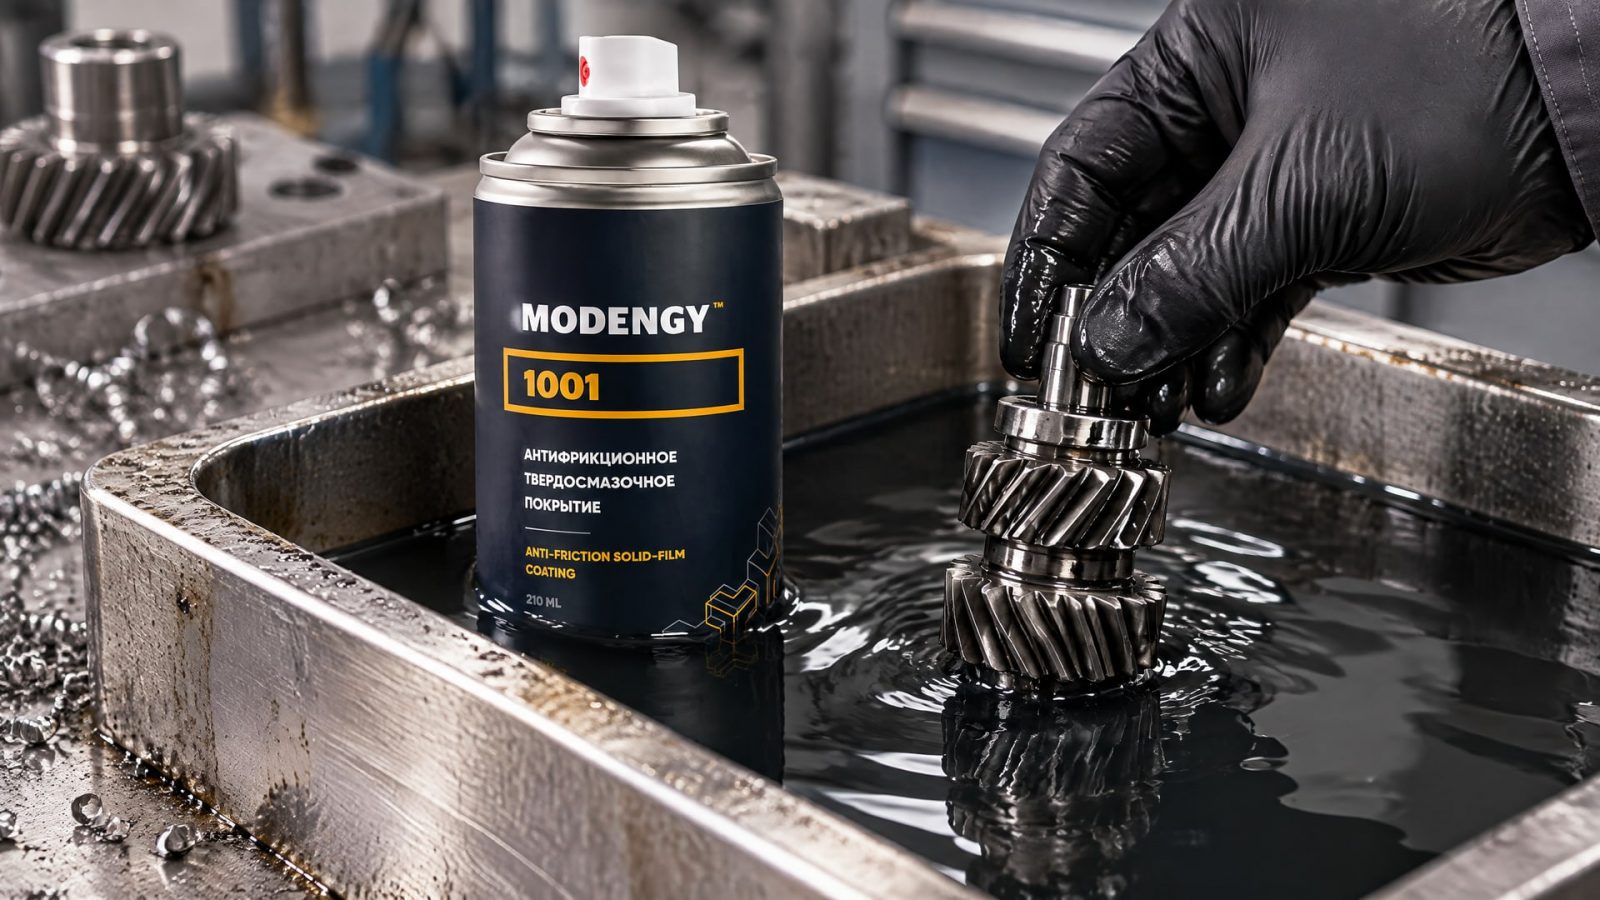
При выборе материала для узла, где важны снижение трения и износа, учитывают и условия обслуживания. Если нанесение жидкой смазки затруднено из-за вымывания, фреттинга или холодного пуска, рассматривают твердый смазочный слой, а не только смену способа подачи смазки. Для ходовых винтов, направляющих скольжения, подшипников и шлицевых соединений, где требуется снижение трения и износа, применяют отверждаемое при комнатной температуре покрытие MODENGY 1001. Выбор конкретного покрытия и способ его нанесения сверяют с требованиями к детали.
Как проверить технологию до запуска серии
До запуска серийного процесса полезно провести пробное нанесение на детали с характерной геометрией: наиболее сложной по доступу, стеканию или равномерности поверхности.
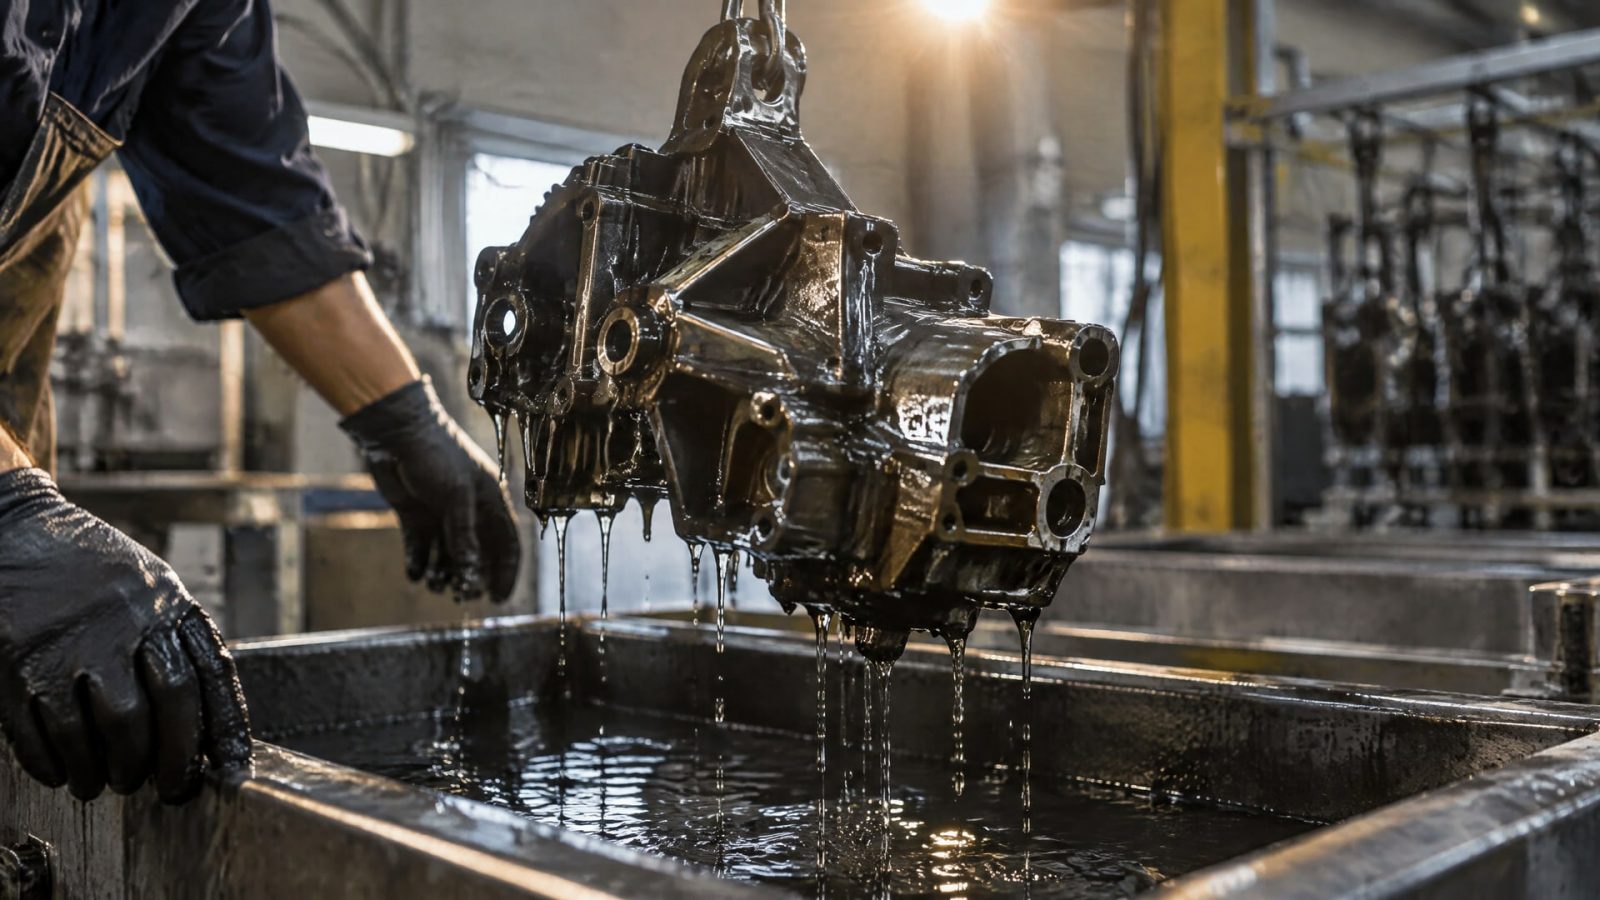
Для окунания проверяют, как состав распределяется после подъема детали, где образуются наплывы и насколько заметен перепад толщины по высоте. Для распыления задают дистанцию, направление факела и перекрытие проходов, затем оценивают участки с разной ориентацией.
В протоколе испытания фиксируют параметры нанесения и результаты измерений. Для мокрой пленки используют контроль по ASTM D4414, для сухой толщины металлического основания - измерение по ISO 2178 или ASTM B499. Если деталь имеет несколько функциональных зон, точки проверки выбирают так, чтобы выявить локальные отклонения, а не только получить среднее значение по поверхности. Окончательный диапазон толщины сверяют со спецификацией материала и допуском детали.
Пробная партия помогает сравнить окунание и распыление на одинаковых деталях. При оценке учитывают стабильность толщины, внешний вид, обработку труднодоступных участков и затраты на операцию. Если окунание дает нужную толщину с приемлемым перепадом, его экономичность может сделать его предпочтительным для серийной работы. Если отклонения выходят за допуск или важна локальная настройка слоя, рассматривают распыление.
Для закупщика результаты такого испытания превращаются в предметные требования к поставке и процессу: назначение покрытия, допустимая сухая толщина, метод контроля и перечень проверяемых участков. Поэтому перед тем как антифрикционные покрытия купить, согласуют не только материал, но и технологию его нанесения. Так выбор опирается на функциональные требования к детали, а не только на стоимость состава или оборудования.
Часто задаваемые вопросы
Когда окунание выгоднее распыления?
Окунание обычно выгодно при серийной обработке большого количества небольших деталей, когда метод обеспечивает доступ состава к нужным поверхностям и допустимое распределение толщины. Перед запуском проверяют стекание, возможные наплывы и перепад по высоте. Если требуется точно управлять отдельными зонами или внешним видом, распыление может быть удобнее.
Какая толщина нужна для антифрикционного твердосмазочного покрытия?
В технической документации для таких покрытий часто указывают сухую толщину 5-20 мкм, а для многих нагруженных применений ориентиром служит диапазон 10-20 мкм. Это не универсальное назначение для любого материала. Допустимую толщину сверяют со спецификацией покрытия, функцией детали и посадочными допусками.
Можно ли оценить толщину покрытия только по внешнему виду?
Нет. Ровный внешний вид не подтверждает, что сухая пленка попала в заданный диапазон. Во время нанесения можно контролировать мокрую толщину гребенчатым калибром по ASTM D4414, а после формирования покрытия измерить сухую толщину. Для металлических оснований приводятся методы ISO 2178 и ASTM B499.
Заключение
Окунание выгоднее распыления при серийной обработке мелких деталей, если геометрия позволяет контролировать стекание, а перепад толщины не нарушает допуск. Распыление чаще выбирают для крупных поверхностей и задач, где нужны управление отдельными участками и равномерность слоя. Для антифрикционного покрытия метод нанесения определяют вместе с допустимой сухой толщиной и способом контроля.
Следующий шаг - выбрать характерную деталь, зафиксировать допустимый диапазон толщины и провести пробное нанесение обоими подходящими способами. Измерьте мокрую и сухую пленку, проверьте труднодоступные участки и сопоставьте результат с допуском детали. После этого можно обоснованно закрепить технологию для серийного процесса.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Антифрикционное покрытие: толщина слоя и влияние на посадочные размеры. Узнайте, как учесть толщину при проектировании и контроле.
Узнайте, как антифрикционные покрытия улучшают КПД червячного редуктора, снижая пусковой момент и трение в узлах.
Узнайте, как правильно очищать пищевое антипригарное покрытие от теста и муки, чтобы сохранить его свойства и продлить срок службы.