
Антифрикционное покрытие: толщина слоя и влияние на посадочные размеры
Толщина антифрикционного покрытия влияет на посадочные размеры, поэтому ее нужно учитывать при проектировании размерной цепи детали. Для сухих пленок часто встречаются диапазоны 5-20 мкм и 10-20 мкм, а типовой рабочий ориентир для ряда покрытий составляет 10-15 мкм. Даже такой тонкий слой способен изменить размер вала или отверстия и повлиять на посадку.
Статья поможет инженерам и техническим специалистам оценить размерный запас, выбрать способ нанесения и организовать контроль сухой пленки. Закупщикам она даст основу для сверки требований к покрытию со спецификацией и производственным процессом. Универсальной толщины для всех деталей нет: результат зависит от покрытия, геометрии, подготовки поверхности и нанесения.
Как толщина антифрикционного покрытия влияет на посадочные размеры
Сухой твердосмазочный слой добавляет материал к поверхности детали.
На наружном цилиндре он увеличивает размер по диаметру, а внутри отверстия уменьшает свободный диаметр. Если покрытие равномерно нанесено на обе противоположные поверхности, изменение диаметрального размера составляет примерно две толщины пленки. Для поверхности, покрытой только с одной стороны, размер меняется примерно на толщину слоя.
Поэтому при выборе антифрикционного покрытия толщину рассматривают вместе с допуском посадки. Покрытие не стоит считать пренебрежимо тонким: в технических материалах встречаются диапазоны сухого слоя 5-20 мкм и 10-20 мкм. Для ряда покрытий типовая практическая толщина составляет 10-15 мкм. Эти значения относятся к разным системам и не заменяют спецификацию конкретного материала.
Расчет размерного запаса
При предварительной оценке инженер сопоставляет исходный размер детали и требуемую толщину покрытия после нанесения и отверждения. Для вала с покрытием по всей окружности учитывают увеличение диаметра, для отверстия - уменьшение его диаметра. Если допуск узкий, нужно также оценить разброс пленки: одинаковое номинальное значение не гарантирует одинаковую толщину на всех участках детали.
Толщина слоя влияет не только на итоговый размер. Если она неодинакова по контуру, фактическая посадка может отличаться от расчетной даже при приемлемом среднем значении. Поэтому при назначении требований к покрытию определяют допустимый диапазон толщины и зоны контроля, а затем включают их в технологическую документацию.
Увеличивать толщину «для надежности» не следует. В одном из отраслевых обзоров отмечено, что ниже 5 мкм могут снижаться износостойкость и коррозионная стойкость, а выше 25 мкм возрастают риски растрескивания, сдвигового разрушения и проблем с допусками. Это не универсальные пределы для каждого состава, а ориентиры, которые нужно сверять со спецификацией выбранного покрытия.
Как выбрать толщину твердосмазочного покрытия для точной посадки
Выбор начинают с функции детали и требований узла.
Для точных посадок рассматривают нижнюю или среднюю часть диапазона, если это не ухудшает необходимые эксплуатационные свойства. В материалах по разным покрытиям указаны, например, диапазоны 5-20 мкм и 10-20 мкм, а также типовое значение 10-15 мкм. Переносить эти цифры с одного материала на другой нельзя.
Твердосмазочное покрытие и допуски нужно согласовать до запуска партии. Инженер определяет, какой размер требуется получить после нанесения, какую долю допуска можно отвести под пленку и как будет проверяться равномерность. В расчет включают состояние поверхности, геометрию детали, метод нанесения и последующую термообработку: все эти факторы влияют на конечную толщину и размер.
Что зафиксировать в спецификации
В документации важно указать не только номинальную толщину, но и требования к готовой детали. Это помогает избежать ситуации, когда покрытие формально соответствует общему диапазону, но нарушает посадку. Если спецификация задает толщину сухой пленки, измерение проводят после предусмотренного отверждения, а допустимый размер детали оценивают в том же состоянии.
Указать требуемую толщину сухого слоя по спецификации покрытия.
Определить поверхности и зоны детали, на которые наносят состав.
Согласовать конечные размеры и допуски после нанесения.
Установить точки контроля толщины и размерного состояния.
Проверить требования к подготовке поверхности и отверждению.
Для ответственных узлов одного расчета недостаточно. В технических материалах подчеркивается зависимость свойств покрытия от геометрии, подготовки поверхности и процесса нанесения. Поэтому перед серийным выпуском проводят пилотные испытания на реальных деталях и в реальном производственном процессе. Результат такой проверки позволяет подтвердить, что выбранная толщина обеспечивает нужную посадку и соответствует требованиям к работе узла.
Окунание и распыление твердой смазки: влияние на равномерность слоя
Для нанесения сухих пленок используют распыление, кисть или валик, а также окунание.
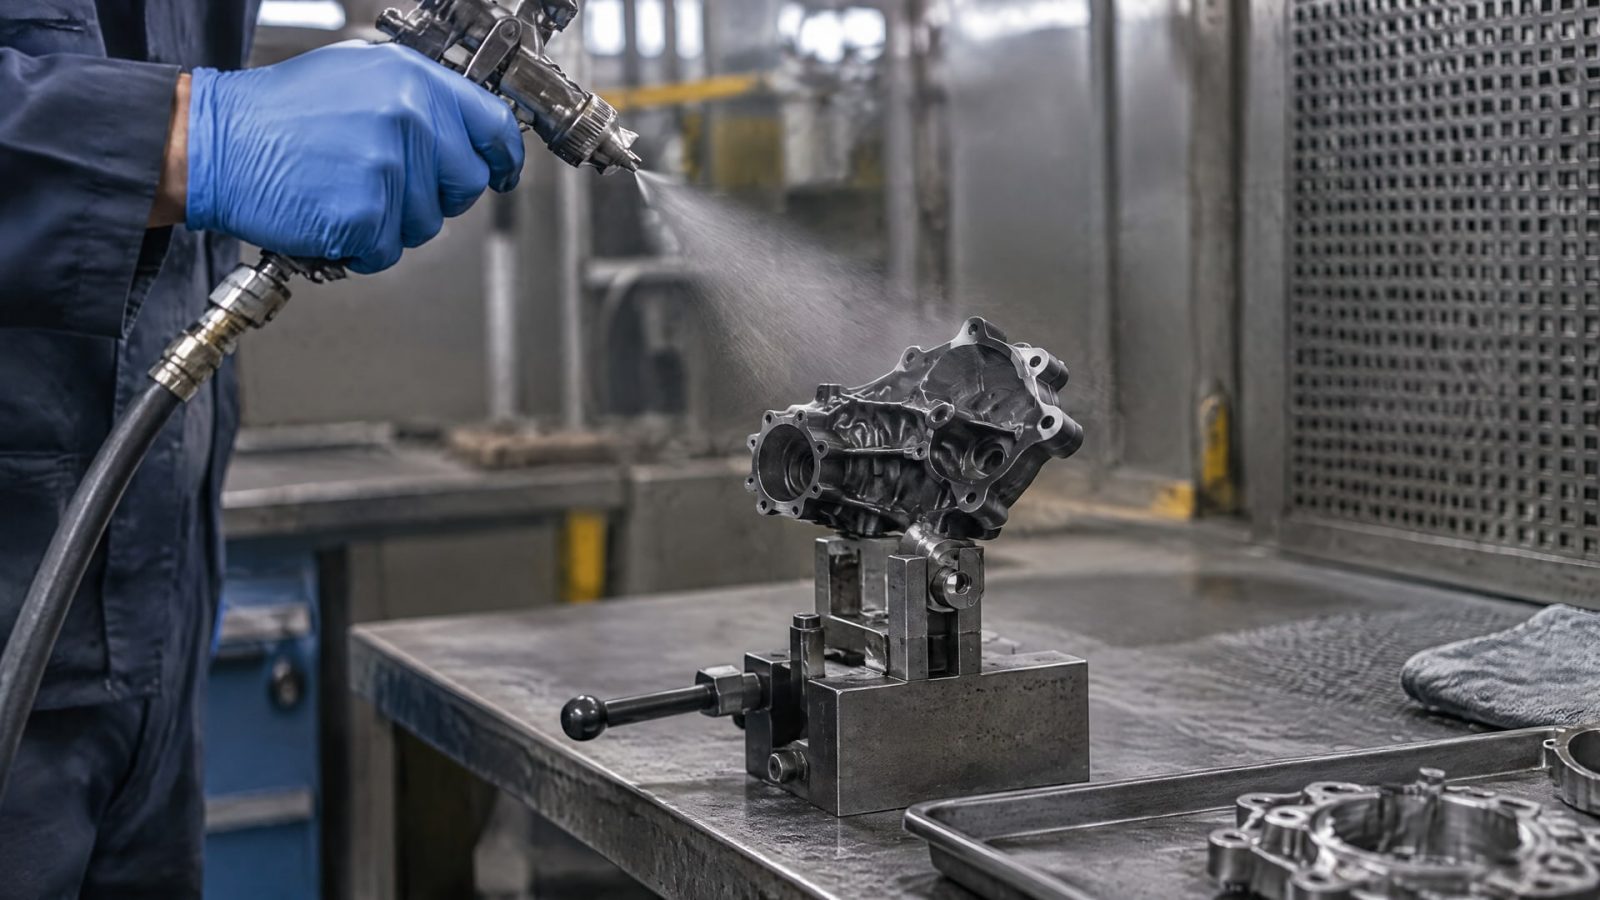
Сам метод не задает единую толщину: она зависит от материала и технологического режима. В общих описаниях для нанесения распылением, кистью или окунанием приводится широкий диапазон 10-80 мкм. Для отдельных процессов распыления указываются значения 10-30 мкм, а для некоторых способов нанесения - 3-15 мкм. Эти диапазоны нельзя считать взаимозаменяемыми.
При жестких допусках важна управляемость процесса по всему контуру детали. В технологической спецификации NASA сухопленочное покрытие наносят распылением или аэрографом несколькими тонкими равномерными проходами, высушивая каждый слой перед следующим. Такой подход помогает контролировать нанесение на точных поверхностях и снижать разброс толщины.
Как выбрать процесс нанесения
Окунание подходит не для каждой детали с точной посадкой: возможность получить требуемый размер зависит от геометрии и контроля слоя. Распыление также не гарантирует точности само по себе. Нужны отработанные проходы, равномерная подача материала, контролируемая сушка и проверка результата. Если слой наносится неравномерно, среднее значение толщины не покажет локальные отклонения у кромок, в углублениях или на переходах поверхности.
При выборе процесса учитывают и подготовку основания. Поверхность должна быть чистой и подготовленной в соответствии с технологией конкретного покрытия. Подготовка влияет на адгезию и износостойкость пленки, а значит, ее нельзя отделять от требований к толщине и размеру детали. Точные условия подготовки следует брать из спецификации применяемого материала.
Решение о способе нанесения принимают с учетом формы детали, доступности поверхностей и требований к равномерности. Для участка с жесткими допусками полезно заранее определить, какие места будут контрольными и как подтвердить толщину именно там. Затем выбранный процесс проверяют на деталях той же геометрии, что и в производстве: испытание на плоском образце не всегда отражает распределение пленки на сложном контуре.
Контроль толщины покрытия и посадочных размеров
Контроль должен подтверждать две вещи: фактическую толщину сухой пленки и размер детали после нанесения.
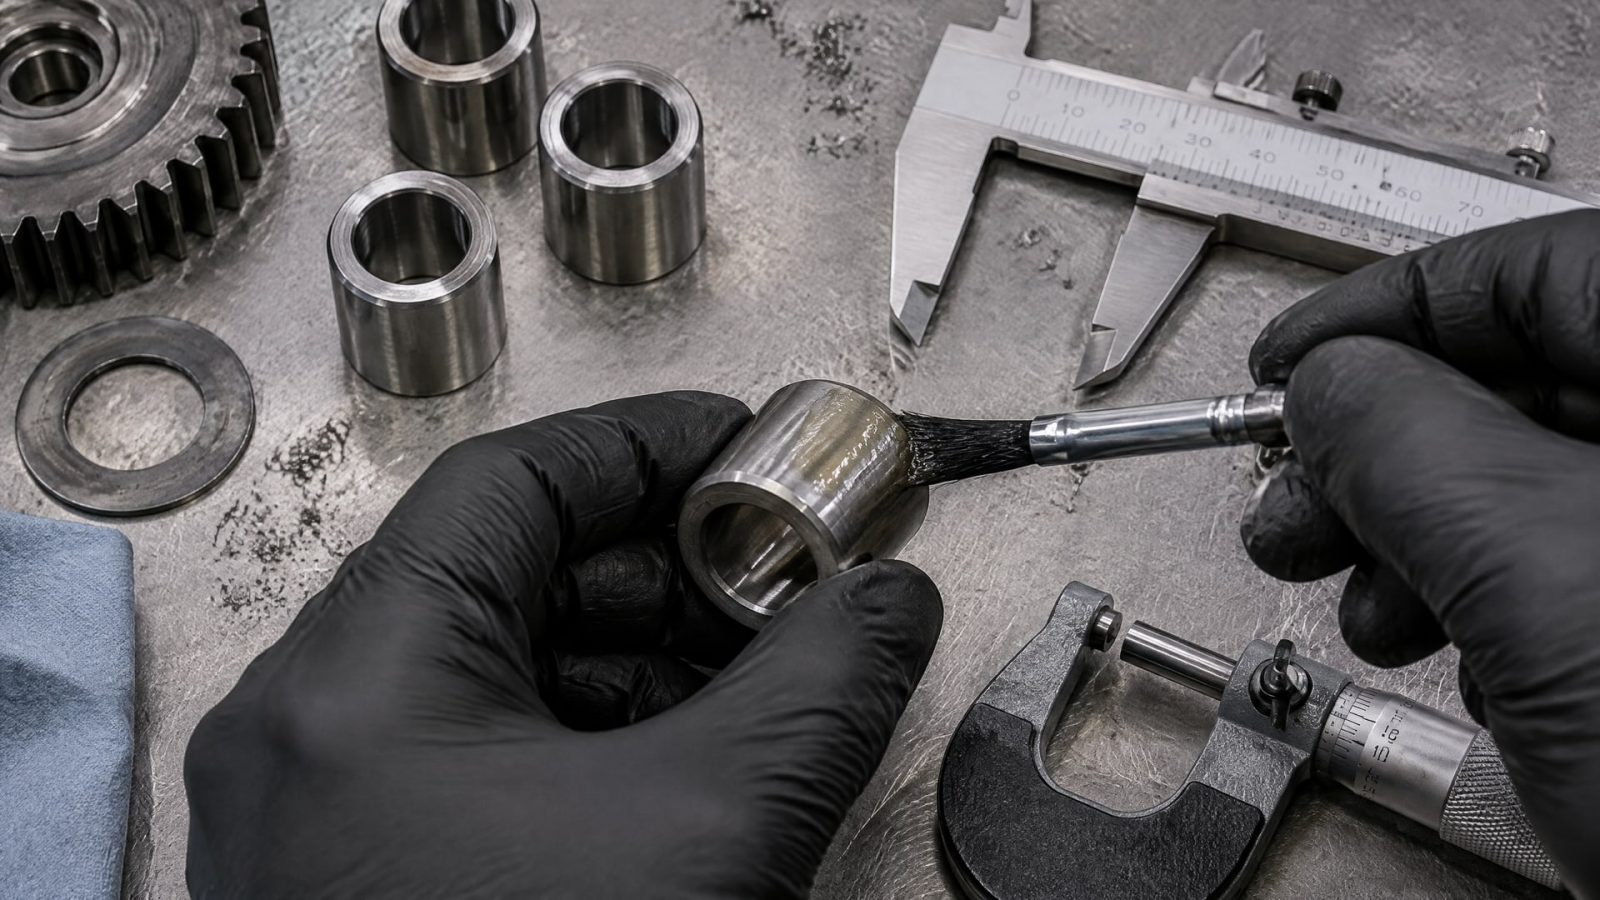
Измерение толщины само по себе не заменяет проверку посадки, потому что геометрия детали и разброс слоя влияют на конечный размер. И наоборот, проверка размера не всегда показывает, насколько равномерно распределено покрытие по поверхности.
Для контроля толщины в отраслевых материалах указаны ISO 2178 и ASTM B499. В зависимости от основы и условий измерения применяют магнитно-индукционный или вихретоковый контроль. Выбранный метод должен подходить к материалу детали и конструкции покрытия; его пригодность для конкретной детали лучше подтвердить на образцах с известной толщиной или в ходе технологической проверки.
План контроля для точной посадки
В спецификации фиксируют измеряемую величину, зону контроля и состояние детали, в котором проводят измерение. Если покрытие отверждают после нанесения, конечную толщину и посадочный размер проверяют после завершения предусмотренного цикла. В технических материалах приводятся разные ориентиры сухого слоя: 5-20 мкм, 10-15 мкм и 10-20 мкм. Поэтому контрольные пределы задают по документации конкретного покрытия, а не по усредненному значению из обзоров.
Практический план включает проверку нескольких участков, если форма детали и процесс могут давать неравномерный слой. Контрольные точки выбирают так, чтобы охватить рабочие поверхности, зоны переходов и участки, важные для сопряжения. При необходимости отдельно измеряют размер до покрытия и после него: так проще оценить, как процесс влияет на размерную цепь.
Коррозионную стойкость покрытия проверяют отдельно от толщины. Для испытаний в соляном тумане в материалах указан ISO 9227. Такой тест не подтверждает точность посадки, поэтому его не используют вместо размерного контроля. Перед запуском серии технологию подтверждают на реальных деталях: проверяют толщину, размеры и соответствие узла заданным требованиям.
Запекаемое покрытие для червячного редуктора и точность деталей
В червячном редукторе покрытие может быть частью решения задачи трения, но его нанесение не отменяет проверки сопряженных размеров.
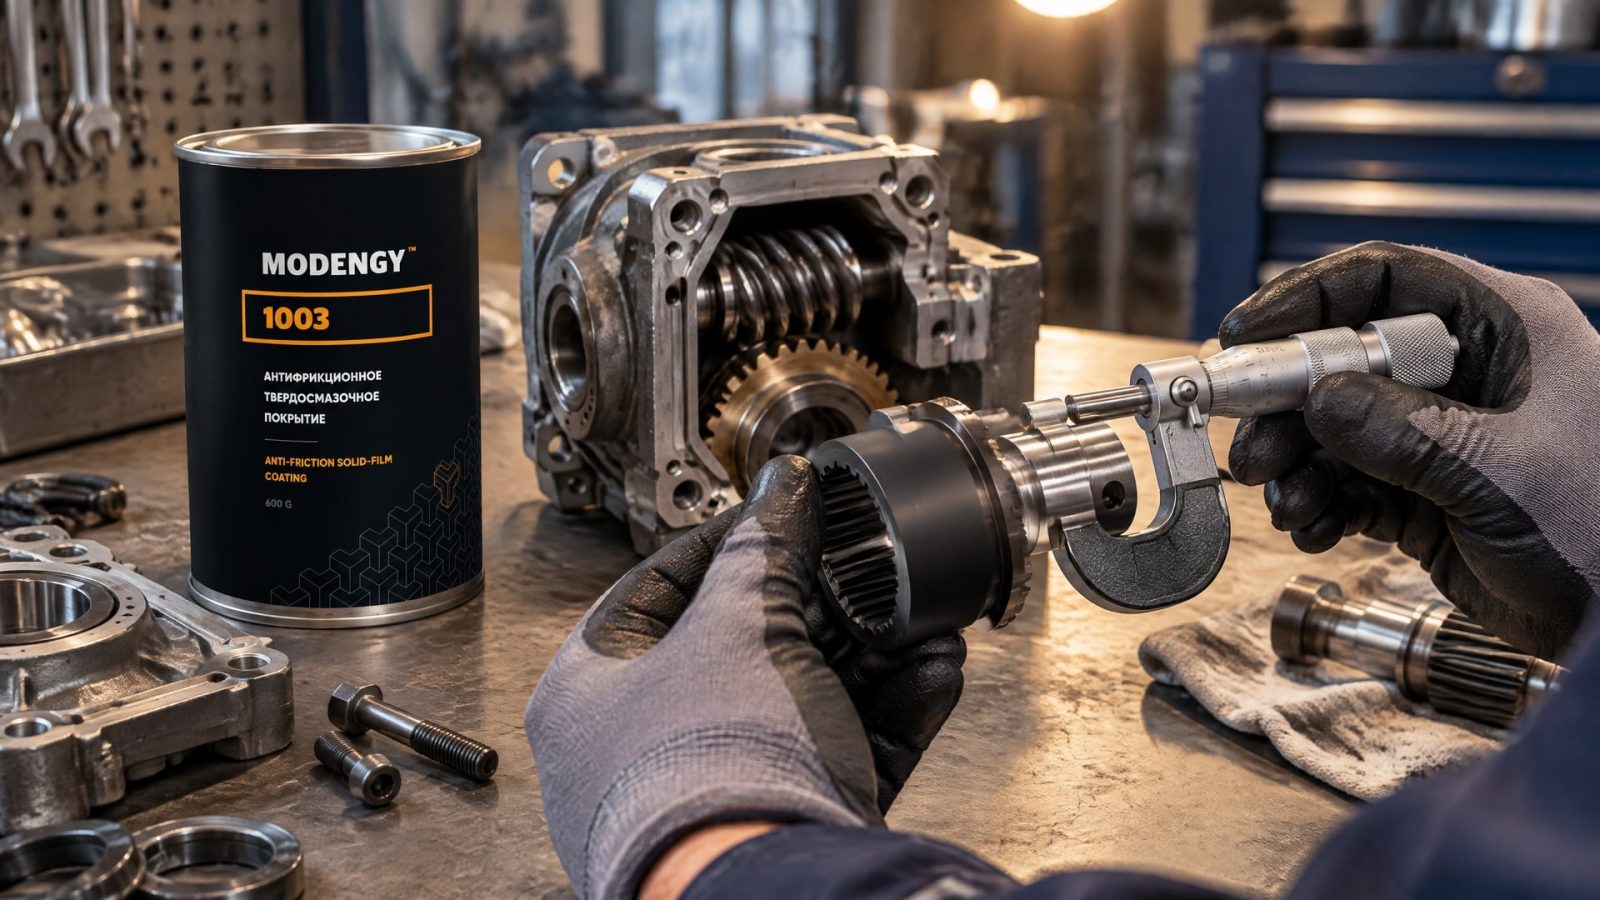
Если в узле выявлены потери, связанные с трением, и низкий КПД, нужно оценить условия работы, состояние поверхностей и требования к посадкам. Для подбора покрытия важны не только его назначение, но и способ нанесения, толщина сухого слоя и режим отверждения.
При нанесении запекаемого покрытия на детали червячного редуктора размерные требования следует проверить до обработки. Толщина после отверждения участвует в размерной цепи и может изменить сопряжение. Если посадка точная, процесс нужно испытать на деталях соответствующей геометрии, а не оценивать только по нанесению на плоский образец.
Как учитывать отверждение
В решении для этой задачи применяется MODENGY 1003. Покрытие полимеризуется при +170 °C за 20 минут или при +20 °C за 720 минут; при выборе режима учитывают технологию детали и требования к узлу. Эти режимы важны и для контроля размеров: итоговое состояние покрытия оценивают после завершения выбранного цикла полимеризации.
До обработки партии проверяют, укладывается ли слой в доступный размерный запас и сохраняется ли требуемая посадка. Для этого задают целевую толщину, определяют зоны контроля и проводят пробное нанесение на реальных деталях. Если процесс включает термообработку, ее учитывают при оценке конечного результата, поскольку подготовка, геометрия и последующая обработка влияют на равномерность и итоговую толщину пленки.
В спецификации на узел полезно разделить требования к покрытию и требования к готовой детали. Первые описывают процесс и толщину сухого слоя, вторые - размеры и посадку после нанесения. Такое разделение помогает инженеру контролировать технологию, а снабженцу - сверять комплектность требований при закупке покрытия и услуги нанесения.
Часто задаваемые вопросы
Какую толщину твердосмазочного покрытия выбрать для точной посадки?
Единого значения для всех деталей нет. В технических материалах встречаются диапазоны 5-20 мкм и 10-20 мкм, а для ряда покрытий типовой практический ориентир составляет 10-15 мкм. Выбранное значение сверяют со спецификацией конкретного материала, размерным запасом и результатами испытаний на детали.
Насколько покрытие меняет диаметр вала или отверстия?
При равномерном нанесении на всю наружную поверхность слой увеличивает диаметр вала примерно на две толщины пленки. В отверстии покрытие на обеих противоположных стенках уменьшает свободный диаметр примерно на две толщины. Это геометрическая оценка; фактический размер нужно подтвердить измерением после нанесения и отверждения.
Что точнее для посадочных поверхностей: окунание или распыление?
Само название способа не гарантирует точность. Для точных деталей источники отдельно описывают распыление тонкими равномерными проходами с промежуточной сушкой. Окунание также применяется, но пригодность процесса зависит от геометрии, толщины и разброса слоя. Выбранную технологию проверяют на реальных деталях и контролируют по спецификации.
Как измерить толщину твердосмазочного слоя?
Для контроля сухой пленки в отраслевых материалах указаны ISO 2178 и ASTM B499, а также магнитно-индукционный и вихретоковый методы. Прибор и метод выбирают с учетом материала основы и конструкции покрытия. Результат измерения толщины дополняют проверкой посадочных размеров готовой детали.
Заключение
Толщину антифрикционного покрытия нужно учитывать как часть размерной цепи: слой меняет наружные размеры и диаметр отверстий, а его неравномерность влияет на посадку. Диапазоны 5-20 мкм, 10-15 мкм и 10-20 мкм служат ориентирами для разных систем, но рабочее значение определяют по спецификации покрытия и требованиям конкретного узла.
Следующий шаг для инженера - задать допустимую толщину и конечные размеры детали, выбрать метод контроля и проверить технологию на реальной геометрии до запуска серии. Для закупщика - сверить спецификацию покрытия, режим нанесения и требования к готовым посадкам, чтобы поставка соответствовала не только материалу, но и условиям производства.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как антифрикционные покрытия улучшают КПД червячного редуктора, снижая пусковой момент и трение в узлах.
Узнайте, как правильно очищать пищевое антипригарное покрытие от теста и муки, чтобы сохранить его свойства и продлить срок службы.
Твердосмазочные покрытия и глицерин: как оценить совместимость для пищевого оборудования, выбрать смазки и решить проблему налипания теста.