
Температурный диапазон смазок и совместимость растворителей с антифрикционными покрытиями
Совместимость антифрикционного покрытия с базовой смазкой зависит не только от твердых добавок, например дисульфида молибдена, но и от состава связующего и растворителя. После отверждения покрытие обычно совместимо с минеральными и синтетическими смазками, однако растворитель, который разрушает органическую матрицу, способен повредить покрытие еще при нанесении. Поэтому температурный диапазон смазок оценивают отдельно от стойкости покрытия к растворителю.
Статья будет полезна инженерам, техническим специалистам и снабженцам, которые выбирают покрытие для деталей, контактирующих со смазкой, маслом или рабочей средой. Разберем, как оценивать совместимость растворителя и базовой смазки, какие параметры состава и способа нанесения учитывать и почему температурный диапазон нельзя определять только по названию твердой добавки.
Как совместимость растворителей влияет на антифрикционное покрытие
Антифрикционное покрытие, или AFC, обычно представляет собой дисперсию твердых смазок в связующем с растворителем либо водой.
В качестве твердых компонентов применяют дисульфид молибдена, PTFE и графит. Связующее формирует матрицу покрытия, поэтому при подборе растворителя важно учитывать не только его способность обеспечить нанесение, но и его воздействие на эту матрицу.
В описанных составах доля растворителя составляет 30-80% по массе. Для отдельных вариантов указаны более узкие диапазоны: 40-80%, 50-80% и 65-75%. Среди растворителей и их групп встречаются спирты, кетоны, эфиры, ароматические растворители и NMP. Для одного типа состава предпочтительны смеси спиртов и эфиров в массовом соотношении от 10:90 до 50:50. Эти данные показывают, что понятие «растворитель для распыления» не означает универсальную совместимость со всеми AFC.
Ключевое различие - состояние покрытия. Пока состав не отвержден, растворитель контактирует со связующим и подложкой. Если он разрушает органическое связующее, равномерный слой сформировать не удастся. После отверждения покрытие обычно химически стабильно и может быть совместимо с минеральными и синтетическими смазками. Но это не означает, что любая жидкая смазка совместима с любой неотвержденной пленкой или любым растворителем.
При подборе системы следует рассматривать три пары взаимодействий:
растворитель и связующее AFC;
растворитель и материал детали;
отвержденное покрытие и базовая смазка.
Такой подход помогает избежать ошибочного вывода, будто наличие MoS2 автоматически гарантирует совместимость с маслом. Значение имеют конкретная рецептура и состояние покрытия, а не только вид твердой смазки.
Температурный диапазон смазок и покрытий: почему важна формула
Температурный диапазон смазок нельзя напрямую переносить на антифрикционное покрытие, даже если оба материала содержат графит или дисульфид молибдена.
Для AFC в сравнительном материале приведены рабочие диапазоны до +250 °C для систем на основе MoS2, PTFE и графита. Для некоторых вариантов на органическом растворителе нижний предел составляет -70 °C или -180 °C. Значения зависят от конкретной системы, поэтому их нельзя считать общей характеристикой всех покрытий с одинаковой твердой добавкой.
Разброс заметен и у графитовых материалов. Для одной графитовой смазки указан предел около 140 °C, для других графитовых составов - до 316 °C и до 1093 °C. Для медно-графитового противозадирного состава приведен диапазон от -29 °C до 1093 °C. Эти числа относятся к разным формулам и назначениям, а не к универсальным свойствам графита или меди. Поэтому графитовая смазка с подходящим верхним пределом не обязательно подойдет по другим условиям эксплуатации, а температурный диапазон медной смазки нельзя выводить из данных для медно-графитового состава.
При выборе для узла с покрытием сверяют заявленный диапазон конкретной смазки и сведения о стойкости AFC в условиях применения. Это особенно важно, если деталь испытывает температурные перепады или работает в контакте с жидкой смазкой. Отдельно проверяют диапазон покрытия: наличие MoS2, PTFE или графита само по себе не заменяет характеристик готового материала.
Если требуется долговечное антифрикционное покрытие с дисульфидом молибдена для высоких нагрузок и широкого температурного диапазона, рассматривают конкретные составы из линейки антифрикционных покрытий MODENGY. При выборе сопоставляют характеристики покрытия с режимом узла и используемой базовой смазкой, а не только с типом твердой добавки.
Совместимость растворителя и смазки: что проверить до нанесения
Понятие «совместимость растворителей смазка» объединяет разные вопросы.
Растворитель в жидком AFC нужен для формирования покрытия, а базовая смазка контактирует с деталью и, как правило, с уже отвержденным слоем. Поэтому одной проверки взаимодействия смазки с растворителем недостаточно: нужно выяснить, сохраняет ли растворитель связующее и совместима ли готовая пленка с рабочей смазкой.
В первую очередь уточняют, каким способом наносят AFC. Для жидких покрытий применяют распыление, окунание или нанесение кистью. В качестве технологических вариантов источники называют органические растворители, включая NMP, MEK и ксилол, а также водные системы. Это не универсальный список взаимозаменяемых компонентов: допустимый состав зависит от покрытия и процесса. Растворители, способные разрушать органические связующие, следует исключить.
Для контроля подбора удобно зафиксировать исходные условия:
материал детали и состояние ее поверхности;
состав AFC и тип его связующего;
растворитель или водную систему, предусмотренную для нанесения;
способ нанесения и требуемое отверждение;
тип базовой смазки, которая будет контактировать с готовым покрытием;
температурный диапазон покрытия и смазки.
Такая проверка особенно нужна при вопросе «MoS2 совместимость с маслом». После отверждения AFC часто совместимо с минеральными и синтетическими смазками, но это не отменяет оценки конкретного покрытия и условий контакта. Для жидкого состава важно не допустить повреждения связующего растворителем, а для готового слоя - проверить его соответствие материалу детали и среде эксплуатации.
Результаты подбора сверяют с технической документацией конкретной системы. Если документация не дает ответа для сочетания покрытия, растворителя и смазки, проводят проверку на образце детали или аналогичной подложке. Условия такой проверки должны соответствовать реальному процессу нанесения и эксплуатации; универсальные параметры испытания для всех AFC из приведенных данных не следуют.
Дисульфид молибдена: нанесение и способы распыления покрытия
Дисульфид молибдена в составе AFC работает как твердая смазка, но результат зависит от распределения частиц, связующего и нанесения.
Для жидких MoS2-покрытий описаны распыление, окунание и нанесение кистью. При распылении используют дисперсию MoS2 в смеси растворителей и связующих. Поэтому вопрос «дисульфид молибдена нанесение» нельзя свести к выбору способа подачи: нужно учитывать подготовку поверхности и свойства конкретного состава.
Равномерность слоя имеет практическое значение: при неправильной подготовке и нанесении возможно комкование и нестабильность покрытия. Способ выбирают по геометрии детали и технологической линии, но сам по себе метод распыления не гарантирует совместимости растворителя со связующим. Кроме того, необходимо учитывать, безопасен ли растворитель для подложки и соответствует ли он процессу отверждения.
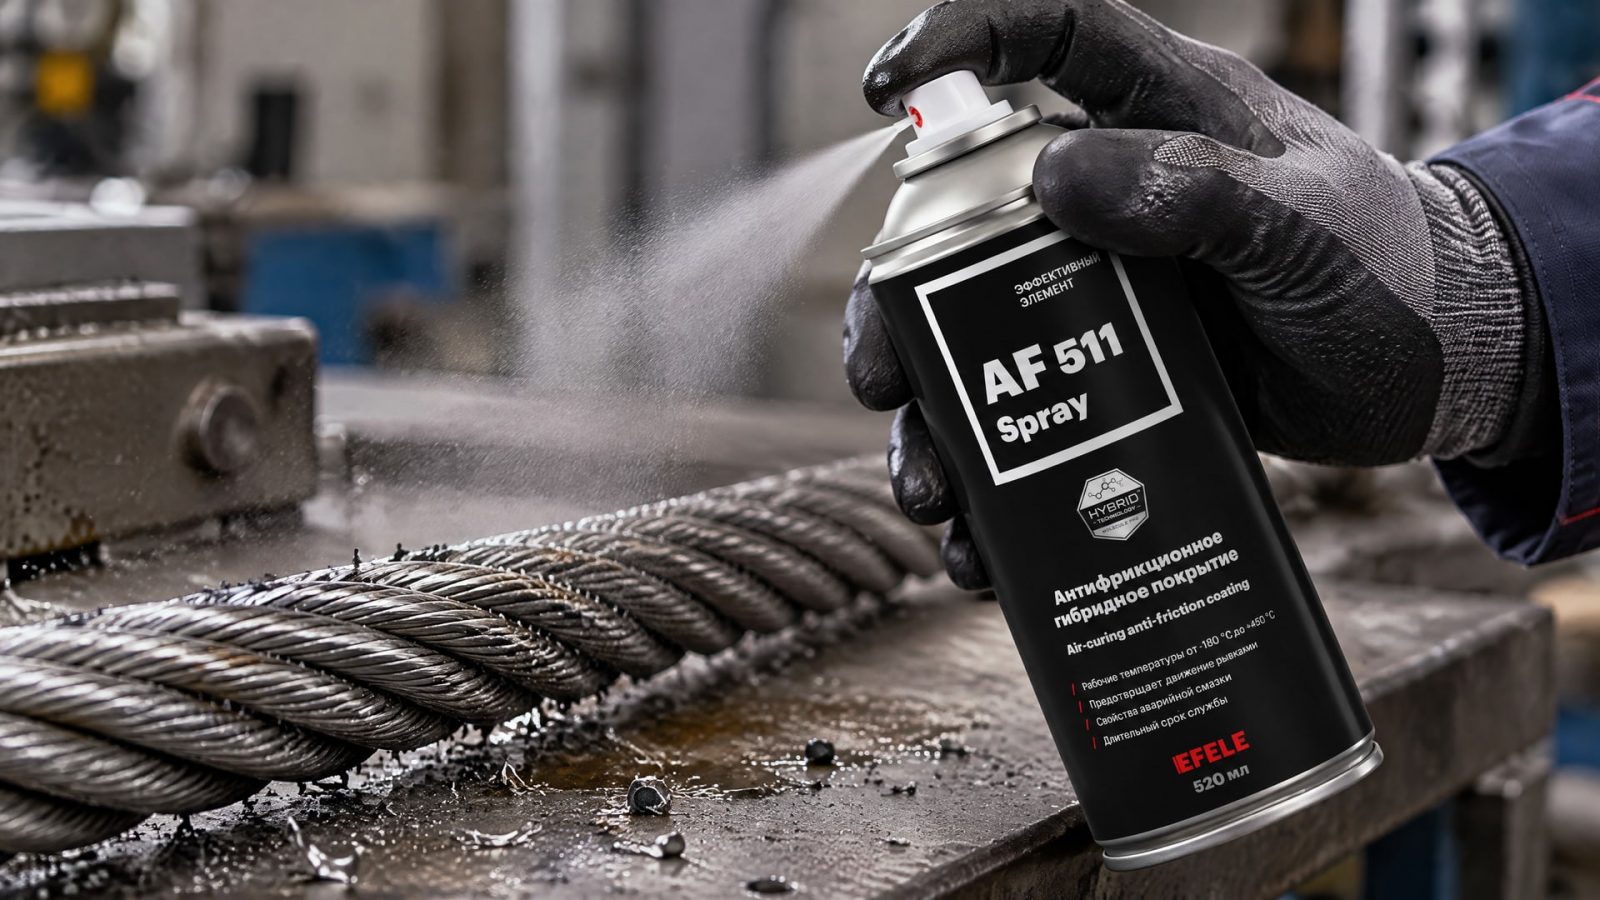
Для нанесения на стальные канаты, когда требуется отверждение при комнатной температуре, в производственной задаче может применяться гибридное антифрикционное покрытие EFELE AF-511 Spray. Здесь важно заранее определить, как состав будет нанесен на канат и в каком состоянии окажется пленка перед контактом с базовой смазкой. Это позволяет связать технологию распыления с условиями дальнейшей работы, а не оценивать покрытие только по наличию MoS2.
Термическое напыление - отдельный процесс, его не следует путать с нанесением жидкого AFC распылением. Для термически напыляемых MoS2-покрытий указана толщина 50-500 мкм. Для такого процесса нужна специальная порошковая формула, предотвращающая термическое разложение при высокотемпературном распылении. Эти параметры нельзя автоматически переносить на жидкие покрытия: у них другой состав и технология формирования слоя.
Как учитывать температурный диапазон графитовой и медной смазки
При выборе пластичной смазки сначала проверяют характеристики конкретного продукта и условия узла.
Запросы о том, какой температурный диапазон у графитовой смазки или графитной смазки, не имеют единого ответа: в источниках встречаются пределы около 140 °C, 316 °C и 1093 °C для разных составов. Эти значения отличаются более чем на сотни градусов, поэтому название твердой добавки не заменяет технических данных.
То же относится к медным составам. Диапазон от -29 °C до 1093 °C приведен для медно-графитового противозадирного материала, а не для всех медных смазок. Нельзя считать медную смазку и медно-графитовый состав одним материалом или переносить диапазон одного продукта на другой. В сочетании с AFC дополнительно выясняют, контактирует ли смазка с уже отвержденным покрытием и подходит ли покрытие для материала детали и рабочей среды.
Консистенцию пластичной смазки также важно не путать с термостойкостью. NLGI описывает консистенцию: шкала включает NLGI 000 для текучих смазок и NLGI 6 для почти твердых. Измерение выполняют конусом при 25 °C. Это не температурный диапазон эксплуатации и не показатель совместимости растворителя со связующим AFC.
Для спецификации узла полезно записать отдельно:
требуемый температурный диапазон смазки;
температурный диапазон покрытия;
тип базовой смазки - минеральная или синтетическая;
условия нанесения и отверждения AFC;
сведения о совместимости с материалом детали и средой.
Такой перечень помогает снабженцу и инженеру сверить технические характеристики без подмены рабочих параметров общим названием материала. Если в документации указана только консистенция NLGI, температурный диапазон смазки следует уточнить отдельно.
Часто задаваемые вопросы
Совместимо ли покрытие с дисульфидом молибдена с любым маслом?
Нет, содержание MoS2 само по себе не подтверждает совместимость с любым маслом. После отверждения антифрикционные покрытия обычно совместимы с минеральными и синтетическими смазками, но результат зависит от конкретной системы. До отверждения важно проверить, не разрушает ли растворитель связующее и не повреждает ли он подложку.
Какой температурный диапазон у графитовой смазки?
Единого диапазона для всех графитовых смазок нет. В источниках приводятся значения около 140 °C, 316 °C и 1093 °C для разных формул и назначений. Поэтому температурный диапазон графитовой или графитной смазки проверяют по документации конкретного продукта, а не определяют только по наличию графита.
Можно ли наносить MoS2-покрытие распылением?
Да, распыление описано как один из способов нанесения жидких MoS2-покрытий. Также применяют окунание и кисть. Для распыления используют дисперсию MoS2 в смеси растворителей и связующих, поэтому до начала процесса важно проверить совместимость растворителя со связующим и подложкой, а также учесть подготовку поверхности.
Температурный диапазон медной смазки совпадает с диапазоном медно-графитового состава?
Нет, приведенное значение от -29 °C до 1093 °C относится к медно-графитовому противозадирному составу. Его нельзя переносить на все медные смазки. Температурный диапазон проверяют для конкретной формулы и назначения, а при контакте с AFC отдельно оценивают совместимость готового покрытия с выбранной смазкой.
Заключение
Совместимость растворителя с антифрикционным покрытием проверяют отдельно от совместимости отвержденного слоя с базовой смазкой. Растворитель не должен разрушать связующее или повреждать подложку, а температурный диапазон смазок и покрытия нужно сверять по характеристикам конкретных составов. Ни наличие MoS2, ни графита не дают основания переносить диапазон одного материала на другой.
Следующий шаг - зафиксировать материал детали, способ нанесения, растворитель, тип смазки и рабочие температуры, затем сверить эти условия с техническими данными покрытия и смазки. Если для выбранного сочетания нет подтвержденных сведений, до запуска процесса проверьте систему на образце детали.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Изучите особенности и преимущества распыления и автоматизированной подачи смазки с дисульфидом молибдена для различных задач.
Смазка с дисульфидом молибдена: как выбрать, подготовить канат и нанести состав для защиты стальных канатов.
Изучите температурную стойкость дисульфида молибдена в вакууме и на воздухе, чтобы выбрать смазку для агрессивных сред.