
Темные пятна на медной проволоке: причины и выбор смазки для волочения
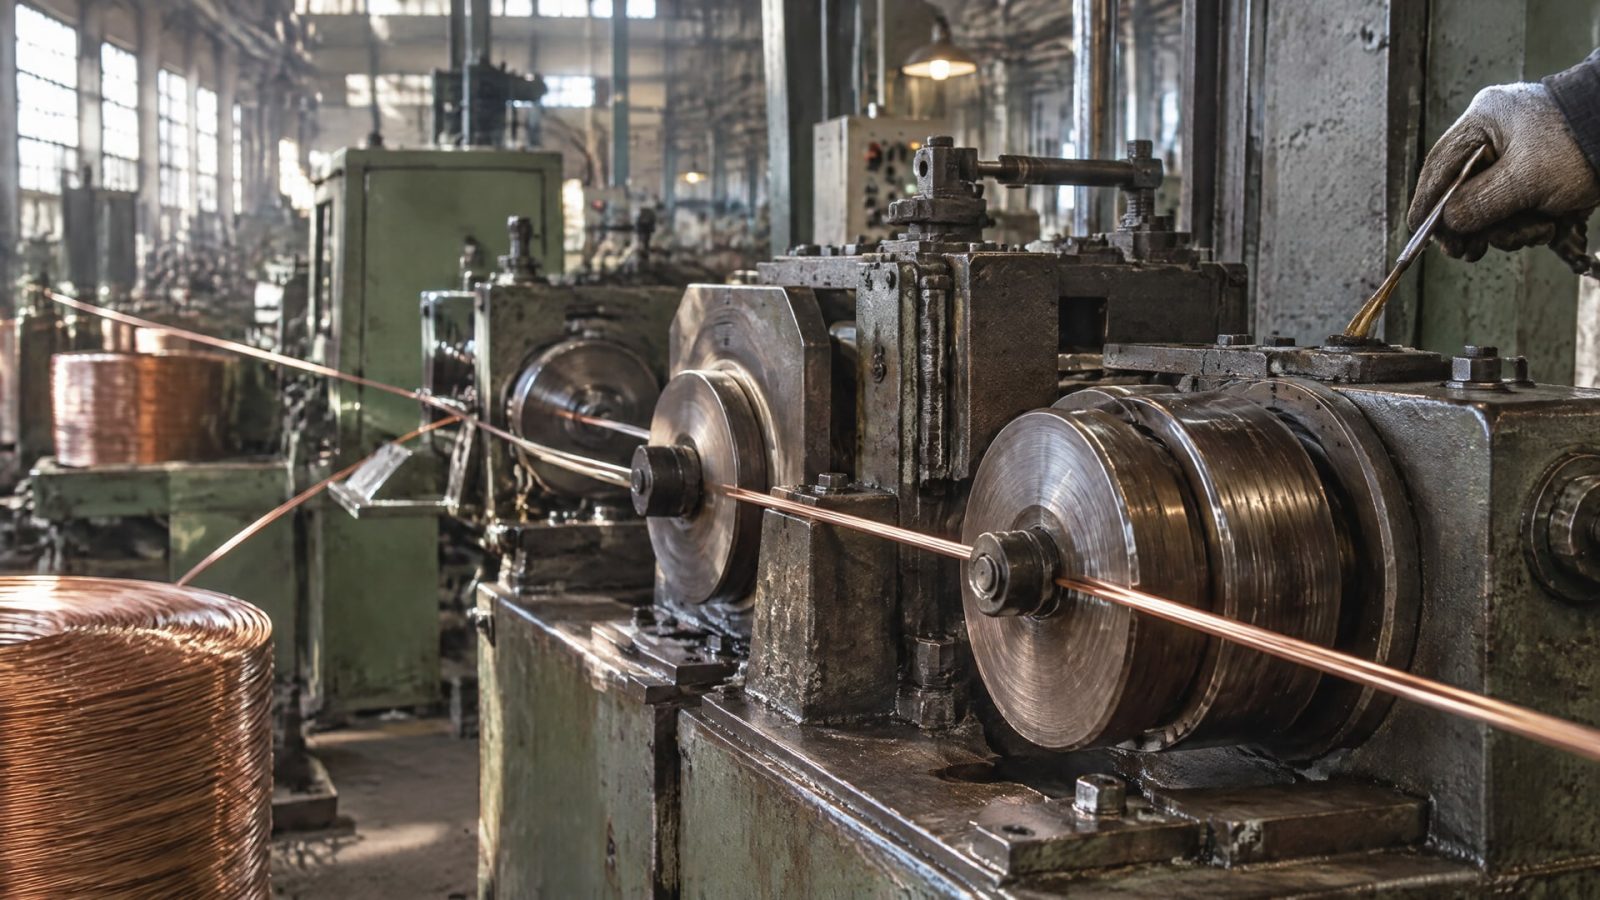
Темные пятна на медной проволоке возникают не только из-за качества металла. Причиной могут быть окисление при высокой температуре в присутствии воздуха, недостаточное охлаждение, загрязнение рабочей жидкости или поверхности, а также неподходящие условия хранения. Чтобы устранить дефект, нужно проверить весь процесс: режимы волочения, состояние смазки и оборудования, очистку проволоки и ее хранение.
Статья будет полезна инженерам, техническим специалистам и закупщикам. Ниже разобраны признаки разных причин потемнения, параметры контроля рабочей жидкости и порядок ее замены. Также рассмотрено, как выбирать смазку волочения проволоки, чтобы снизить риск пятен и загрязнений после последующего отжига.
Почему появляются темные пятна на медной проволоке
Окисление медной проволоки возможно при высокой температуре и наличии кислорода.
Поэтому потемнение может возникнуть, если проволока перегревается при волочении или недостаточно охлаждается. Риск также повышают высокая скорость процесса, недостаток смазки и нехватка ингибитора в рабочем составе. Эти причины могут сочетаться, поэтому не стоит сразу связывать дефект только с материалом проволоки.
Другой источник пятен - загрязнение рабочей жидкости. В ней могут накапливаться масло, ионы меди, твердые частицы и продукты окисления. Изменение состава смазки и pH также связывают с появлением пятнистой или равномерной окраски. Загрязнения, попадающие на проволоку с рук, оснастки или оборудования, способны давать похожий результат.
| Возможная причина | Что проверить | Направление действий |
|---|---|---|
| Высокая температура или недостаточное охлаждение | Температуру проволоки и рабочей жидкости, работу охлаждения | Скорректировать режим и восстановить отвод тепла |
| Загрязненная или изменившая свойства смазка | pH, наличие масла, твердых частиц, шлама и продуктов окисления | Очистить систему, отфильтровать жидкость или заменить ее |
| Недостаточная смазка либо избыток брызг | Подачу состава и попадание брызг на готовую проволоку | Проверить дозирование и защиту от разбрызгивания |
| Загрязненные руки, оснастка или зона хранения | Контактные поверхности и условия обращения с проволокой | Очистить оборудование и исключить контакт с загрязнителями |
| Длительное хранение во влажной или горячей зоне | Место и условия хранения готовой продукции | Перенести проволоку в подходящую зону и защитить от загрязнений |
Пятнистый рисунок может быть связан с брызгами смазки, попавшими с фильеры. Такие брызги способны оставлять точечные или кольцевые следы. Медные сульфидные пятна, в свою очередь, связывают с загрязнением посторонним маслом и бактериальным поражением рабочей среды.
Потемнение после отжига не всегда означает перегрев. На цвет поверхности могут влиять остатки смазки, нестабильность состава при нагреве, недостаточная очистка и загрязнения, попавшие на проволоку до термообработки. Поэтому проверять нужно не один параметр, а последовательность операций от волочения до хранения.
Как проверить смазку волочения проволоки и режим процесса
Начните с момента появления дефекта.
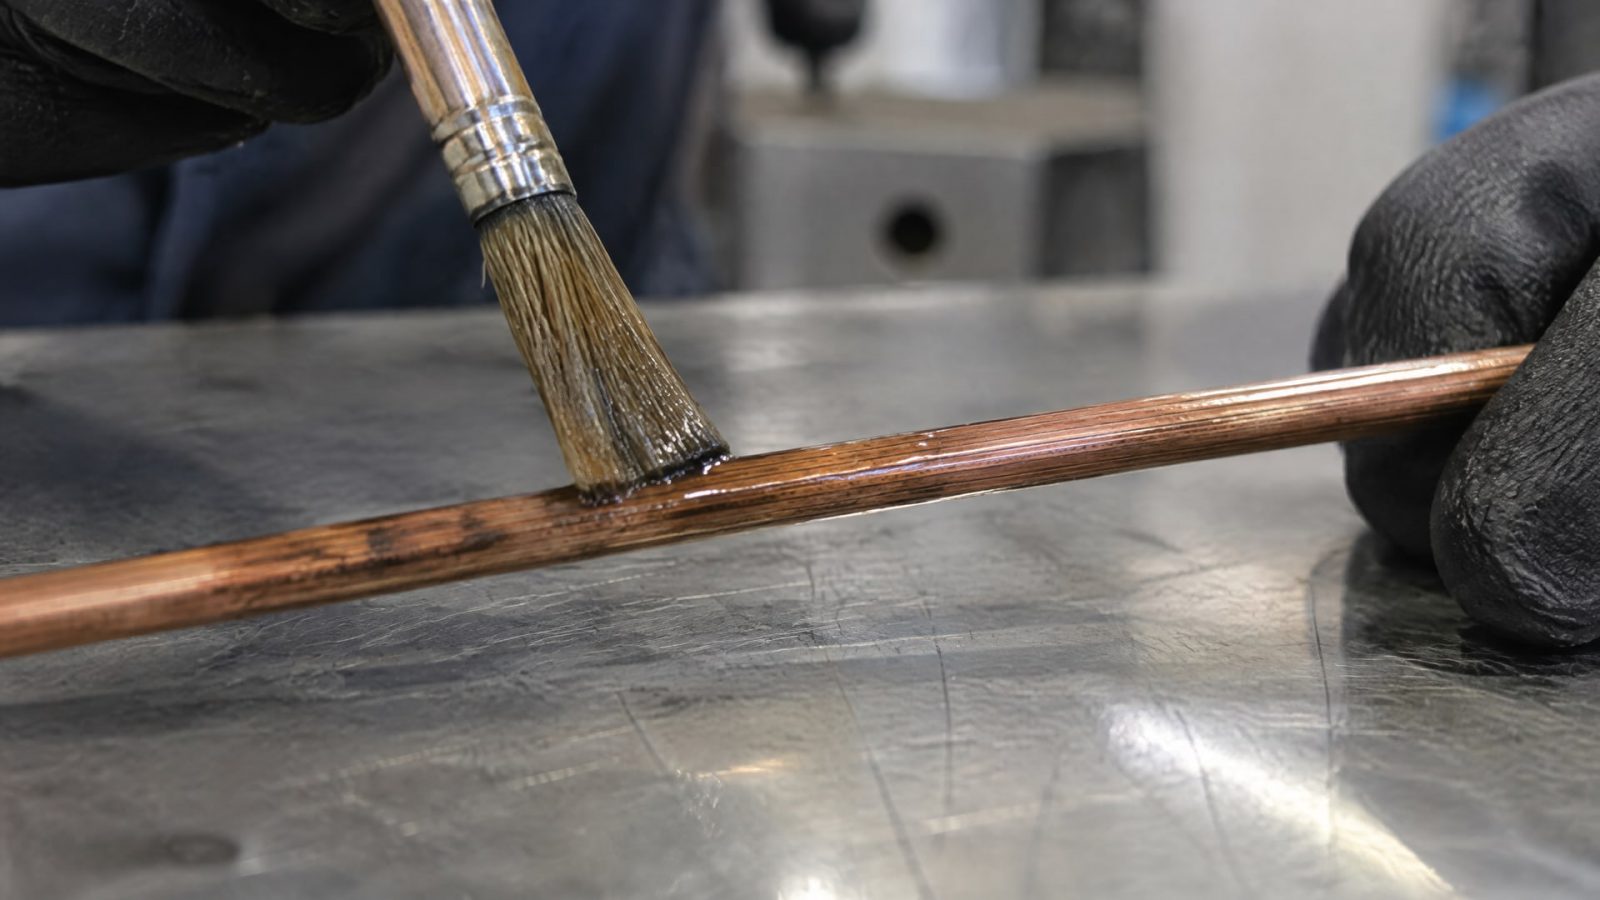
Если пятна заметны сразу после волочения, проверьте подачу смазки, состояние фильеры, охлаждение и чистоту возвратных линий. Если проволока темнеет после отжига, дополнительно оцените остатки рабочей жидкости на поверхности и ее поведение при нагреве. Появление дефекта после хранения требует проверки влажности и температуры зоны хранения, а также контактов с загрязненными поверхностями.
Затем осмотрите рабочую жидкость и систему циркуляции. Важно установить, не накопились ли в баке твердые частицы, медная пыль, масляные загрязнения и шлам. Проверьте фильтры, состояние баков и возвратных линий: загрязнения в этих узлах могут снова попадать в рабочую зону. Контролируйте pH, поскольку его снижение связывают с изменением цвета медной поверхности.
Для водосмешиваемых составов в материалах по волочению медной проволоки встречается рабочая концентрация 4-10% по объему в воде. Это ориентир из технических описаний, а не универсальное значение для любой смазки и оборудования. Фактическую концентрацию сверяют с требованиями к конкретному составу и технологическому процессу.
При проверке подачи учитывайте не только недостаток смазки. Избыточные брызги могут оседать на готовой проволоке и оставлять локальные следы. Проверьте, нет ли загрязнений на фильере и рядом с выходом проволоки, а также исключите контакт поверхности с руками и загрязненной оснасткой.
Полезно фиксировать, на каком этапе образуются пятна, как меняется внешний вид проволоки и какие изменения происходили в режиме или состоянии жидкости. Такая последовательность помогает отделить проблему сырья от нарушений в смазке, охлаждении, очистке и хранении. Одновременная замена нескольких параметров затрудняет поиск причины: если дефект исчезнет, будет сложнее понять, какое именно действие помогло.
Как выбрать смазку для волочения медной проволоки
Для меди важны не только смазывающие свойства состава.
Рабочая жидкость должна поддерживать чистоту поверхности, хорошо смываться и оставлять минимальный остаток. Это особенно важно перед отжигом: остатки и загрязнения на проволоке могут привести к темным пятнам или нагару. Если процесс включает термообработку, учитывайте также термостабильность состава и наличие в нем ингибиторов меди и антиоксидантной защиты.
Сверяйте рекомендации производителя смазки с материалом проволоки, оборудованием и условиями процесса. Для водосмешиваемых составов контролируйте рабочую концентрацию, состояние эмульсии и ее способность сохранять свойства в системе. При выборе учитывайте жесткость воды: ее влияние на состав может быть существенным для устойчивости рабочей жидкости и образования отложений.
Не следует автоматически переносить требования к смазке для меди на другие процессы. Смазки для волочения нержавеющей проволоки подбирают с учетом соответствующего материала и технологии. Смазки для сухого волочения проволоки также относятся к иному варианту процесса, поэтому ориентироваться только на название или общее назначение состава недостаточно.
При сравнении вариантов оцените, насколько смазка соответствует условиям очистки и последующей обработки проволоки. Уточните, насколько хорошо она смывается, какой остаток оставляет и как ведет себя при нагреве, если после волочения предусмотрен отжиг. Для снабженца эти характеристики помогают сопоставить техническую пригодность состава с расходом и требованиями производства, не выбирая продукт только по цене или общему описанию.
Шламообразование смазки волочения: фильтрация и замена
Во время работы в смазке накапливаются медная пыль, твердые частицы, масло и продукты окисления.
Если загрязнения остаются в системе, они ухудшают чистоту проволоки и могут способствовать появлению пятен. Шлам также указывает на необходимость проверить состояние жидкости, фильтрацию и пути возврата в бак.
Для удаления загрязнений применяют фильтрацию, центрифугирование или гравитационное отделение. В отдельных технических материалах описана фильтрация рабочей жидкости до 1 мкм, но это не универсальная норма для всех систем. Подходящую степень очистки определяют с учетом оборудования, фильтрующих элементов и требований к рабочей жидкости.
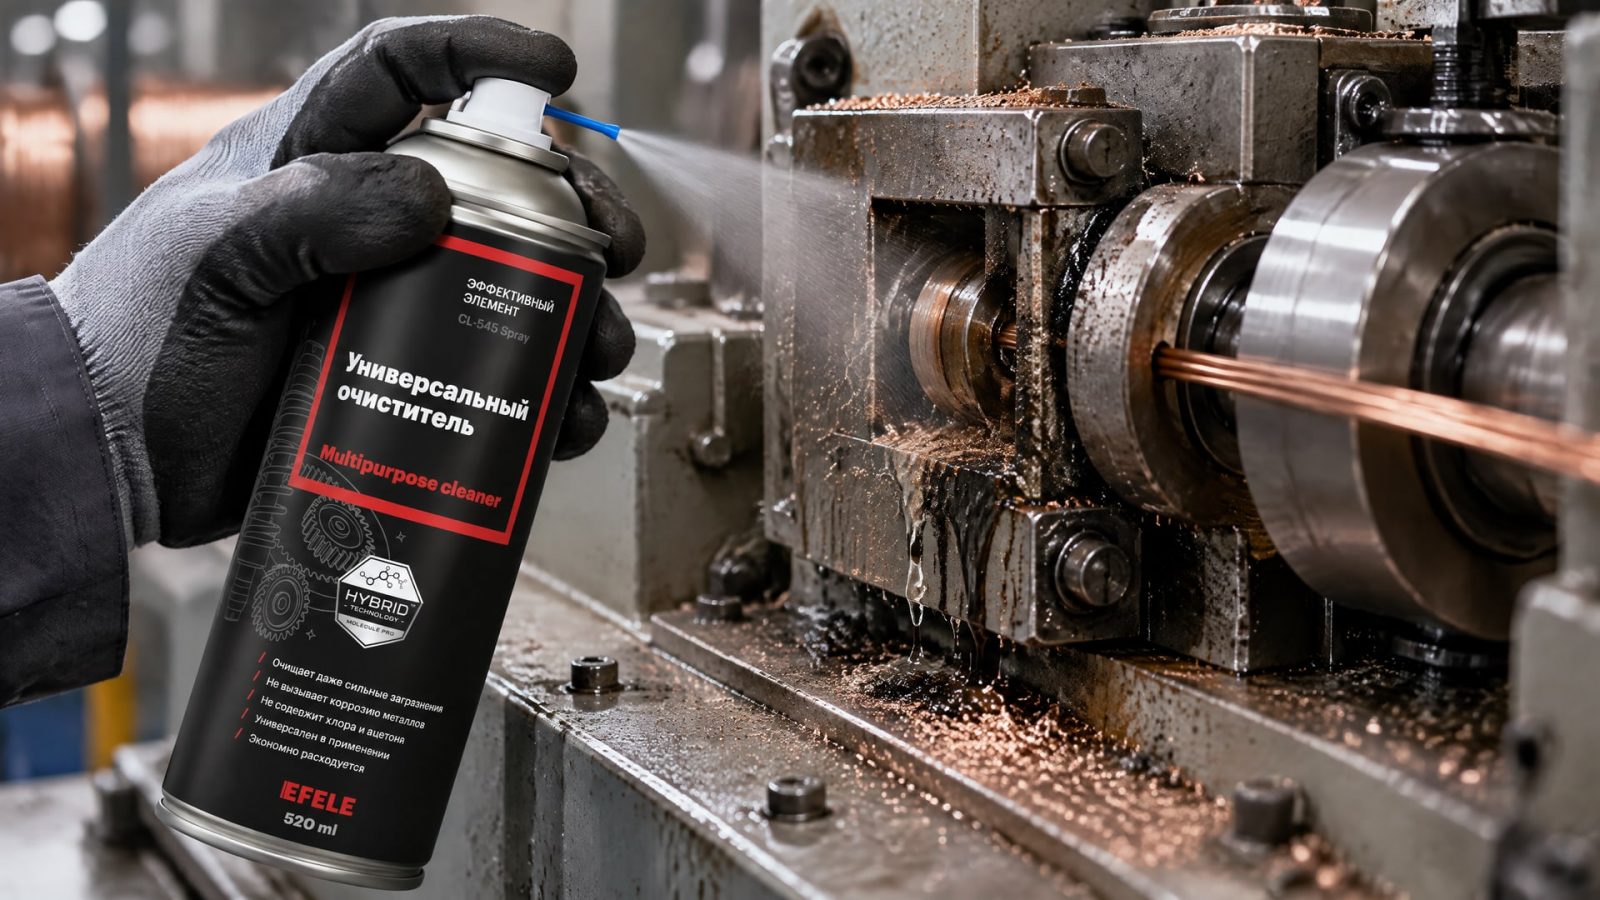
Если загрязнения уже влияют на поверхность проволоки, одной фильтрации может быть недостаточно: отработанную смазку заменяют. Перед заливкой нового состава необходимо очистить систему от старых отложений, иначе загрязнения могут быстро попасть в свежую жидкость. Для промывки оборудования перед заменой в ремонтной практике применяют EFELE CL-545 Spray: очиститель помогает удалить загрязнения и шламовые отложения из системы.
После очистки проверьте баки, возвратные линии и фильтрующие элементы. Если оставить загрязненные участки без внимания, они могут стать источником повторного загрязнения. При запуске новой смазки контролируйте ее концентрацию и состояние, а затем наблюдайте за поверхностью проволоки на разных этапах процесса.
Замена смазки волочения нужна не по формальному сроку, а когда состояние рабочей жидкости и качество проволоки показывают, что она больше не обеспечивает требуемую чистоту. При этом важно устранить причину загрязнения: проверить охлаждение, герметичность участков, где возможны посторонние масла, и работу системы фильтрации. Иначе новый состав быстро накопит загрязнения снова.
Как предупредить повторное потемнение медной проволоки
После устранения дефекта установите порядок регулярного контроля рабочей жидкости и оборудования.
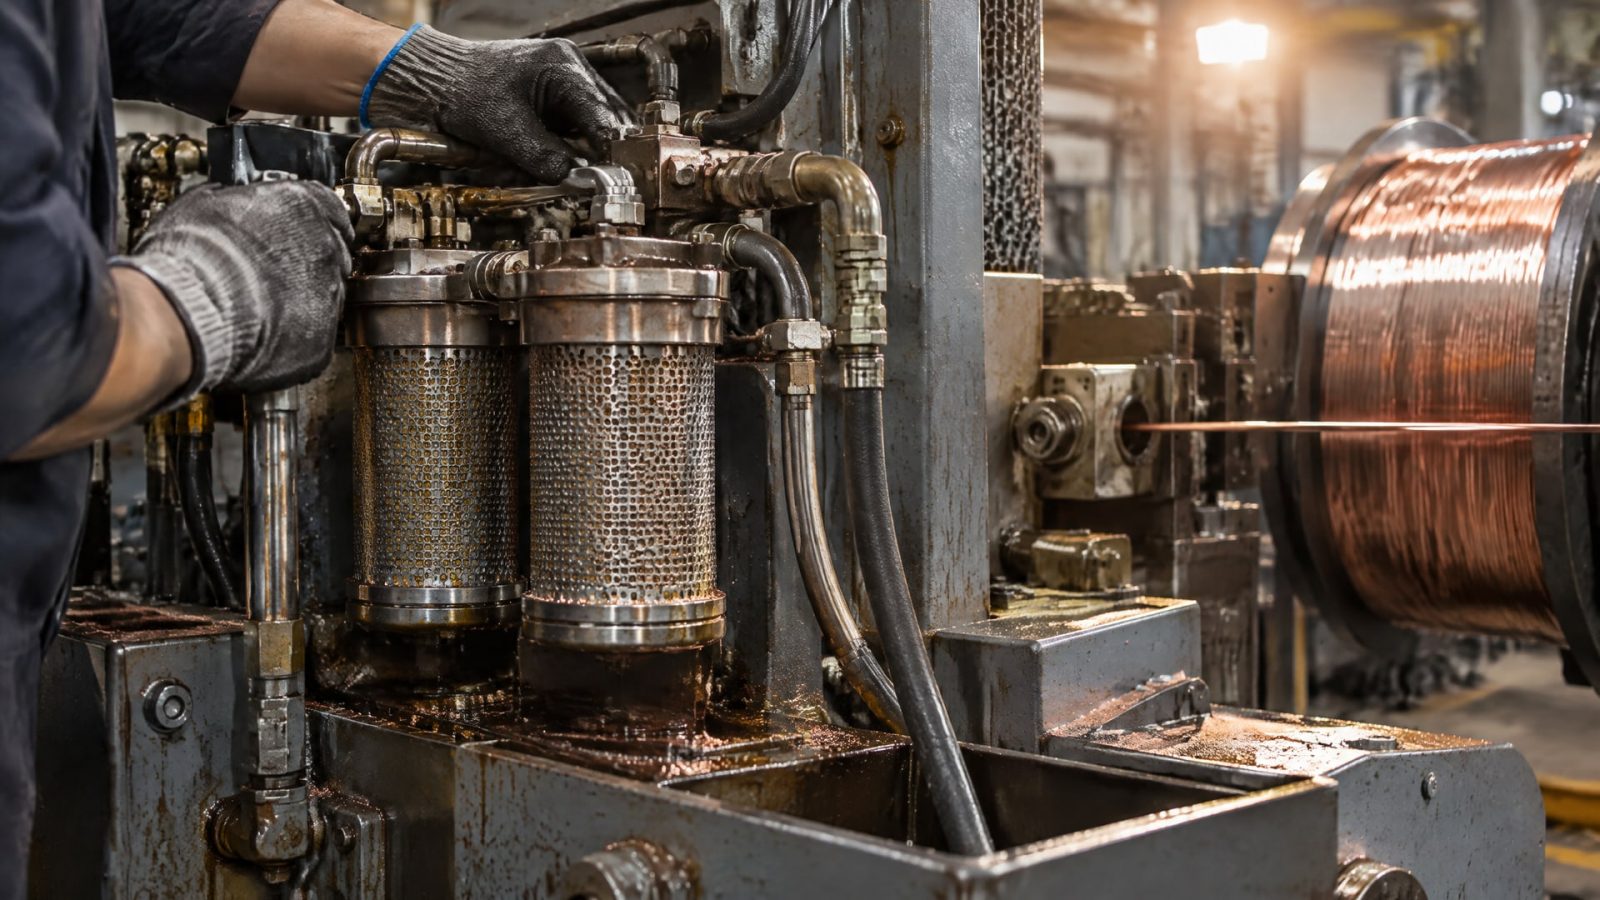
Отслеживайте pH, концентрацию водосмешиваемого состава и наличие видимых загрязнений. Проверяйте фильтры, баки и возвратные линии, чтобы медная пыль и шлам не возвращались в рабочую зону. При нестабильной температуре или недостаточном охлаждении сначала скорректируйте режим, а затем оценивайте результат на проволоке.
Отдельно контролируйте чистоту поверхностей, соприкасающихся с проволокой. Руки, оснастка и оборудование не должны переносить на медь посторонние загрязнения. Следите, чтобы брызги смазки с фильеры не попадали на готовую продукцию. Избыток состава не означает лучшей защиты: он может оставить локальные пятна, если оседает на поверхности.
Для хранения важны чистая зона и защита от влажной или горячей среды. Если дефект обнаружен не сразу после волочения, а позднее, сопоставьте время появления пятен с условиями хранения и перемещения продукции. Это поможет не менять смазку без необходимости, если проблема возникает уже после выхода проволоки из производственной линии.
Фиксируйте изменения режимов, результаты осмотра жидкости и состояние поверхности до и после отжига. Такая запись помогает понять, связаны ли пятна с охлаждением, загрязнением, составом рабочей среды или хранением. Если причина повторяется, проверяйте процесс по этапам и меняйте контролируемые условия последовательно, чтобы оценить эффект каждого действия.
Часто задаваемые вопросы
Темные пятна на медной проволоке всегда означают плохое качество меди?
Нет. Потемнение может быть связано с окислением при высокой температуре и наличии воздуха, загрязнением рабочей жидкости, недостаточным охлаждением, брызгами смазки или условиями хранения. Поэтому перед заменой сырья проверяют режим волочения, чистоту оборудования, состояние смазки и момент появления дефекта.
Поможет ли замена смазки волочения, если проволока уже потемнела?
Замена может помочь, если загрязненная или изменившая свойства смазка участвует в образовании пятен. Но сначала нужно проверить фильтрацию, баки и возвратные линии, а перед заливкой нового состава удалить отложения. Если причина в перегреве, охлаждении или хранении, одна замена рабочей жидкости проблему не устранит.
Подойдет ли для медной проволоки любая смазка для волочения?
Нет. Для меди важны очищающая способность, хорошее смывание и небольшой остаток на поверхности. Если после волочения предусмотрен отжиг, учитывают термостабильность состава и его поведение при нагреве. Концентрацию и пригодность смазки сверяют с требованиями к конкретному процессу и оборудованию.
Как понять, что в смазке образуется шлам?
Проверьте бак, фильтры и возвратные линии на наличие твердых частиц, медной пыли и отложений. Одновременно оцените, ухудшилась ли чистота проволоки и появились ли пятна. Загрязнения можно удалять фильтрацией, центрифугированием или гравитационным отделением; если состояние жидкости уже влияет на поверхность, рассматривают ее замену.
Заключение
Темные пятна на медной проволоке могут возникать из-за высокой температуры и окисления, загрязнений, изменений рабочей жидкости, недостаточного охлаждения, брызг смазки или неправильного хранения. Поэтому смазка для волочения проволоки - только одна часть контроля: важно проверить также оборудование, фильтрацию, чистоту поверхностей и этапы обработки после волочения.
Начните с определения момента появления пятен, затем проверьте режим, pH и загрязненность смазки, охлаждение и состояние возвратных линий. Если рабочая жидкость загрязнена, очистите систему и оцените необходимость замены; при выборе нового состава сверяйтесь с требованиями процесса и обращайте внимание на смываемость и остаток.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Подбираем фильтровальное полотно для волочильной эмульсии, учитывая тонкость очистки, тип материала, плотность и совместимость с оборудованием.
Узнайте, как правильно перейти на новую смазку для волочения, чтобы избежать загрязнения и обеспечить стабильную работу оборудования.
Узнайте, когда финишная обработка покрытия после нанесения антифрикционного слоя допустима, а когда может повредить.