
Снижаем риски попадания смазки H1 в продукт: практические советы технологу
Технолог пищевого производства каждый день балансирует на грани качества и безопасности. Смазочные материалы в цехе - это не просто вспомогательное средство, а источник потенциального загрязнения продукта, который может закончиться отзывом партии и репутационным ударом. Смазки с допуском NSF H1 разработаны именно для зон, где технически неизбежен случайный контакт с пищей, но это не означает, что риск полностью исчезает. Наоборот, применение H1 - это не решение, а минимизация опасности при условии правильного выбора, хранения и контроля. В этой статье разберем, как инженеру и закупщику остановить утечки до попадания в продукт, проверить соответствие смазки реальным условиям производства и выстроить систему мониторинга, которая работает на линии.
Три уровня защиты: от выбора до контроля
Система защиты от загрязнения смазкой работает по принципу трех уровней: правильный выбор формулировки, ее применение и мониторинг.
Каждый уровень имеет собственную логику. На первом уровне технолог проверяет, что смазка соответствует не толькоH1-регистрации NSF, но и температурным диапазонам, вязкости (NLGI-классу), водостойкости и совместимости с санитарными средами, используемыми на линии. На втором уровне - правильное применение: маркировка емкостей, отдельное хранилище, исключение смешения с обычными промышленными смазками, чистые инструменты и процедуры замены. На третьем уровне - мониторинг: ежедневная проверка уровней, выявление протечек, удаление загрязненной смазки и корректирующие действия при отклонениях.
Первый уровень гарантирует, что в цехе применяется именно то, что заявлено. Любая H1-смазка должна сопровождаться документацией, подтверждающей соответствие 21 CFR 178.3570 и регистрацию NSF. Однако регистрация не равна применимости. Например, для линий фасовки мясных продуктов, где постоянно идет влажная уборка и воздействие щелочных моющих средств, нужна смазка с доказанной водостойкостью - то есть способностью не вымываться водой и сохранять консистенцию. Параметр ASTM D1264 показывает, как смазка ведет себя при контакте с водой: если потеря массы свыше 3-5%, такая смазка не продержится на подвижных узлах в цехе с постоянной влажной уборкой.
На втором уровне система обращения со смазкой становится видимой и обязательной. В отрасли встречается классический сценарий: закупщик купил кедром H1, положил ее на полку рядом с обычной литиевой смазкой, и через месяц никто не помнит, что где лежит. Результат - оператор по ошибке применил не-H1 смазку в критичном узле, и смазка попала в продукт. Решение: отдельное хранилище, ярлыки на каждой емкости с указанием допуска (H1), класса NLGI, даты вскрытия (сроки годности после вскрытия составляют обычно 12-24 месяца), и список конкретных узлов, под которые эта смазка предназначена. Применяется только чистый инструмент (линейка, щетка, инжектор), предназначенный только для H1; иначе - перекрестное загрязнение между H1 и обычными смазками. Замена проводится по графику, а отработка упаковывается отдельно и утилизируется по регламенту, не выливается в канализацию.
На третьем уровне - практический контроль. Процедура проста: ежедневно, в один и тот же день смены, визуально проверяют уровень масла в редукторах и наличие смазки в открытых узлах. Если уровень упал более чем на 5-10% за неделю, это признак утечки. Протечка - это основной путь, по которому смазка попадает из узла на конвейер, на продукт или в близлежащие системы. Проверка занимает 5 минут, но позволяет выявить проблему на этапе утечки, когда ее еще можно устранить (подтянуть болты редуктора, заменить уплотнение, пересмотреть точку смазывания), а не после уже произошедшего загрязнения продукта.
Водостойкость и стабильность: почему H1 недостаточно для мокрых зон
Допуск H1 говорит о безопасности при контакте с пищей, но не гарантирует, что смазка продержится в условиях влажного цеха.
Это частая ошибка: закупщик видит на этикетке "NSF H1", думает "это для пищи, будет работать везде" и наносит смазку на подвижный узел конвейера, над которым льется вода для охлаждения. За несколько часов смазка вымывается водой, узел начинает подсыхать, возникает фреттинг (микроскопические колебания при трении), и в конце смены вместо смазочного слоя остаются частицы выработанной смазки, которые попадают в продукт.
Для таких участков нужна водостойкая H1-смазка. Водостойкость проверяется по стандарту ASTM D1264, который определяет потерю массы смазки при ее взбалтывании с дистиллированной водой. Нормальная промышленная смазка может потерять 5-10% массы. Водостойкая H1 должна потерять не более 1-3%, сохраняя консистенцию класса NLGI 2. Это достигается за счет особой структуры базового масла (часто синтетического) и подходящего загустителя (например, комплексного литиевого или полиочевинного).
На линиях фасовки, в холодильных камерах, в зонах влажной уборки применяют именно такие составы. Параметр ASTM D217 дополнительно показывает консистенцию после механического воздействия (пенетрометр): она не должна измениться более чем на 5-10 единиц. Это означает, что смазка, пройдя через узел под нагрузкой, сохраняет тот же класс NLGI и не "плывет" от механического сдвига.
На практике в цехах мясного производства, колбасных и молочных участков берут именно водостойкие H1: они дороже обычных, но риск преждевременной потери смазочного слоя исключается. В таких условиях тонкую пленку смазки нельзя наносить "по чувству" - нужна минимально достаточная толщина, которую вода не смывает. Это достигается более частым применением (например, еженедельно вместо ежемесячно) и выбором смазки с подтвержденной водостойкостью.
HACCP и система мониторинга: где в плане лежит смазка
Одна из частых ошибок технолога - не включить смазку в HACCP-план как источник опасности.
План фокусируется на микробиологии, температуре, инородных телах, но смазку просто забывают. Результат: отсутствует процедура контроля, нет графика замены, никто не знает, что делать, если смазка вдруг вытекла на конвейер.
EHEDG Guideline 23 Part 1 прямо указывает: смазка должна быть указана как химическая опасность, с явно названными точками нанесения, вероятностью утечки, действиями при обнаружении утечки и корректирующими мерами. В HACCP-плане это выглядит так:
Критическая контрольная точка (ККТ): редуктор конвейера, подшипник электромотора, направляющие ленточного транспортера
Опасность: попадание смазки (масла) в продукт при утечке или ошибочном применении не-H1 смазки
Контролируемый параметр: визуальное отсутствие пятен масла, уровень масла в смотровом окошке редуктора, регулярность замены (раз в 3-6 месяцев в зависимости от интенсивности)
Критический предел: утечка более 10 мл за неделю, видимые признаки загрязнения вокруг узла
Мониторинг: ежедневная проверка (5 минут), еженедельная проверка с записью
Корректирующее действие: при обнаружении утечки - немедленно остановить линию, удалить загрязненный продукт, заменить или отремонтировать узел, документировать случай
Такая система не создает лишней бюрократии, а наоборот - дисциплинирует: оператор каждый день смотрит на редуктор, замечает проблему до масштабного инцидента, и технолог может вмешаться вовремя.
Система мониторинга подразумевает также ведение журнала замены смазки. В журнале указываются: дата замены, точка смазывания (редуктор 1, редуктор 2, подшипник насоса и т.д.), примененная смазка (артикул, допуск H1, дата вскрытия упаковки), кто провел замену, замечания (была ли утечка перед заменой, состояние старой смазки). Если вдруг произойдет инцидент с загрязнением, этот журнал позволит быстро определить, где могла быть утечка, и исключить человеческий фактор.
Совместимость смазки с режимом оборудования: температура, давление, влажность
H1 на этикетке - это только половина правды.
Нужно проверить, выдержит ли смазка те нагрузки и условия, в которых она реально будет работать. Пример: технолог выбрал водостойкую H1-смазку, но посмотрел только на допуск, не проверив температурный диапазон. На производстве подшипник электромотора работает при 60-65°C, а смазка рассчитана на 45-55°C максимум. При 65°C вязкость масла в составе смазки падает, она начинает "течь" из узла, консистенция нарушается, и вероятность утечки резко возрастает.
Другой пример: смазка хороша при нормальном давлении, но редуктор работает под высокой нагрузкой с пиковыми давлениями до 1500 МПа. Смазка должна содержать противозадирные присадки (EP/AW - extreme pressure), которые при высоком контактном давлении образуют защитный слой на металле. Обычная универсальная смазка может не справиться, и тогда появляются микроедины, из которых потом вытекают частицы металла в продукт.
Для оценки совместимости нужно сверить:
Температурный диапазон: указанный производителем минимум и максимум должны охватывать реальный диапазон работы узла, включая пики во время интенсивных циклов
Нагрузка и тип узла: подшипник качения, направляющие, редуктор требуют разные уровни давления и противозадирных свойств
Влажность и окружение: влажные зоны требуют водостойкости, холодильные камеры - низкотемпературной текучести (на параметр NLGI указывает класс: NLGI 2 для обычных условий, иногда NLGI 1 для высокоскоростных узлов при низких температурах)
Совместимость с санитарными средствами: некоторые щелочные моющие растворы могут разлагать смазку, если она не соответствует химической стабильности
Если сомнения остаются, нужно проконсультироваться с поставщиком или испытать смазку на образце оборудования перед массовым внедрением. Один день тестирования спасит от месяца проблем.
Маркировка, хранение и исключение перекрестного загрязнения
Перекрестное загрязнение между H1 и обычной промышленной смазкой - это классический сценарий отказа системы.
Происходит так: закупщик не разделяет емкости на складе, оператор берет первую попавшуюся банку, думая, что это H1, а на деле это обычная литиевая смазка, и через несколько дней после применения смазка вытекает на конвейер. Продукт загрязнен, и возникает вопрос: а других таких случаев не было ли в предыдущие недели?
Решение состоит из нескольких шагов.
Во-первых, физическое разделение хранилищ. H1-смазки хранятся в отдельном шкафу, подписанном крупным красным ярлыком "ПИЩЕВАЯ СМАЗКА H1 - ТОЛЬКО ДЛЯ НАЗНАЧЕННЫХ УЗЛОВ". Обычные промышленные смазки - в другом шкафу. Если площадь позволяет, разместить их в разных помещениях или хотя бы на разных полках с преградой.
Во-вторых, ярлычение каждой емкости. На каждую банку наносится этикетка с: названием смазки, допуском (H1), классом NLGI, датой вскрытия, сроком использования после вскрытия (обычно 12-24 месяца), списком узлов, под которые эта смазка предназначена ("Редуктор конвейера L1, Редуктор конвейера L2" - не "везде", а конкретно). Также указывается контактное лицо - ответственный за применение этой смазки.
В-третьих, инструмент, предназначенный только для H1. Отдельный набор: щетка из синтетического волоса (не из натурального, чтобы не впитывала воду), пластиковая линейка для проверки уровня, маленький пластиковый инжектор, шприц. Этот инструмент хранится в том же шкафу и не смешивается с инструментом для обычных смазок. Это кажется мелочью, но капля обычной смазки, оставшаяся на щетке, может испортить всю емкость H1, если потом эта щетка побывает в H1-банке и вернулась обратно.
В-четвертых, процедура замены и утилизации. Когда смазка закончилась или пришла в негодность (загрязнилась, вышел срок годности), старую упаковку не выливают в раковину и не выбрасывают в общий мусор. Отработка собирается в отдельный герметичный контейнер и передается на лицензированную переработку масла. Это дороже, чем просто выбросить, но это требование законодательства и часть системы контроля. Если отработка уходит бесконтрольно, возникает риск загрязнения окружающей среды и потери трассировки того, сколько смазки вообще вышло из системы.
Обучение персонала: от оператора до ремонтника
Самая сложная часть системы - человеческий фактор.
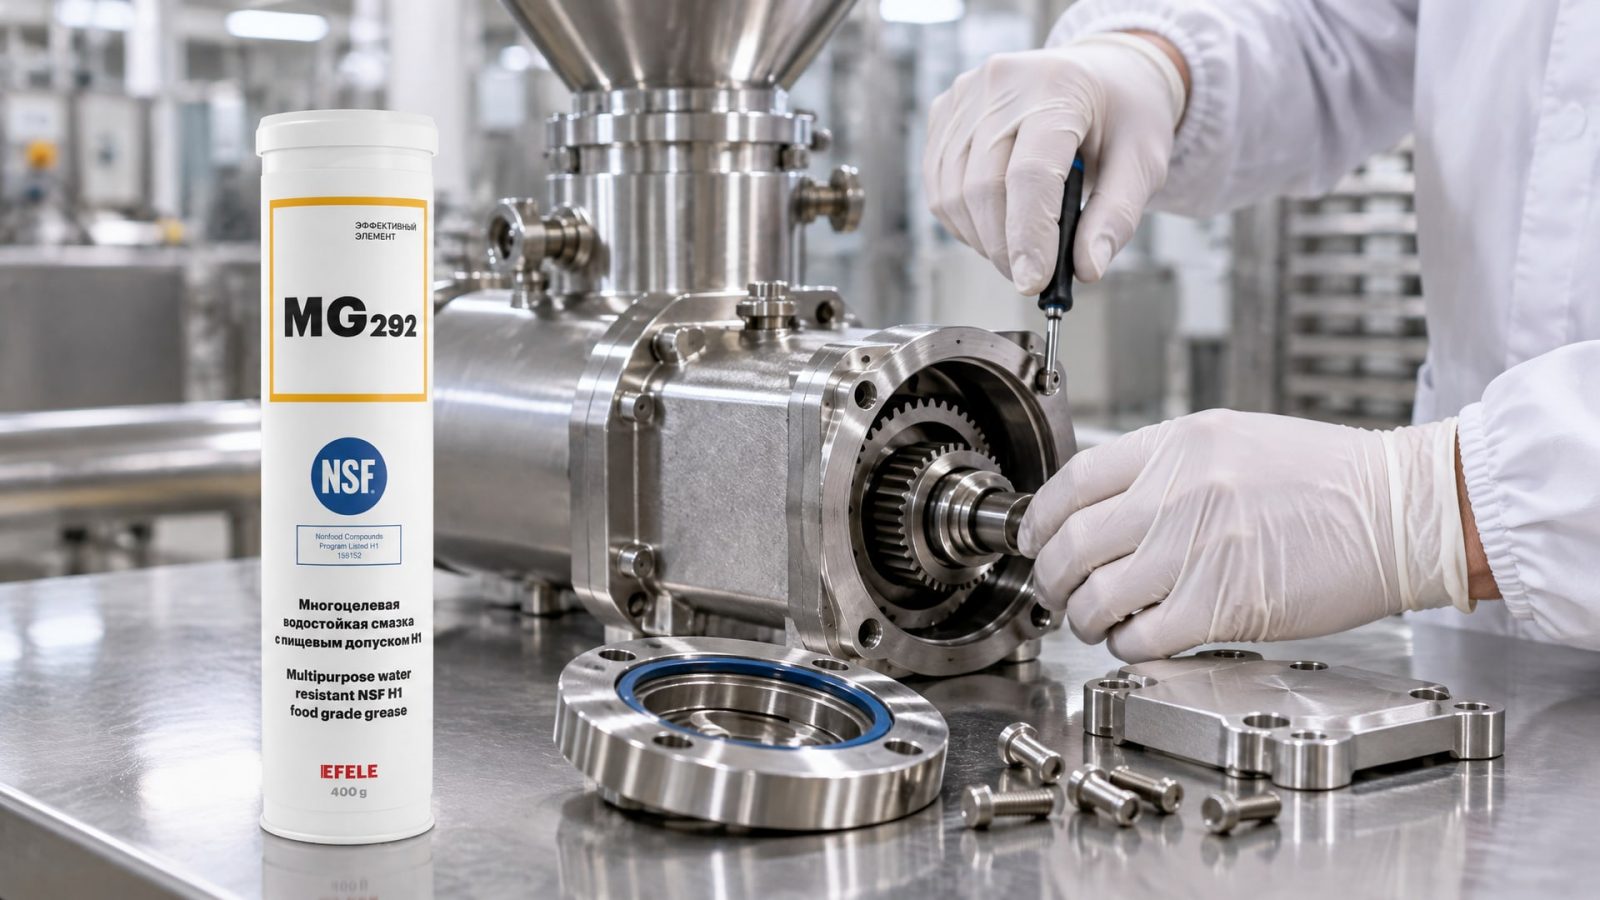
Самый надежный процесс может сломаться, если оператор не понимает, почему нужно применять именно эту смазку в этом узле, и чем это отличается от других. Обучение персонала - это не лекция в конце смены, а четкие инструкции, пример и контроль.
Инструкция по применению смазки должна быть физически размещена у каждого редуктора или узла, где применяется H1. Инструкция показывает с фотографией: вот редуктор, вот смотровое окошко, вот как выглядит нормальный уровень, вот как выглядит утечка. На инструкции указано: "Применяется только смазка EFELE MG-292 H1, красная банка со специальным ярлыком. Каждый понедельник проверь уровень смазки в окошке. Если уровень ниже минимальной черты или видны пятна вокруг узла, немедленно сообщи инженеру." Тон - не приказной, а расчетливый: это гарантирует, что оборудование прослужит дольше и продукт будет безопаснее.
Ежемесячный "технический завтрак" или 15-минутное совещание для операторов и ремонтников помогает закрепить знания. Специалист по смазке или технолог рассказывает: почему водостойкость важна для холодильника, что происходит при утечке и как это выглядит, какие последствия уже были в других цехах (анонимно). Такое общение создает ответственность и включает операторов в систему - они становятся первой линией защиты, а не просто исполнителями.
Документация - это вторая часть обучения. Руководство на одной странице (А4, ламинированное, повешенное у окошка смазки):
Что использовать: название, допуск, ярлык
Как проверять: график, что смотреть, какие отклонения критичны
Что делать при отклонении: кто звонить, как документировать
Кто отвечает: ФИО, телефон инженера по смазке или технолога
Для ремонтников нужна отдельная инструкция: как правильно заменить смазку (не смешать с другой, какой инструмент использовать, как утилизировать отработку, как документировать замену в журнале). Ремонтник часто меняет смазку, и если он применит неправильную, это сорвет всю систему.
Контроль и реагирование: что делать при обнаружении утечки
Обнаружена утечка: вокруг редуктора появилось черное пятно.
Первый инстинкт - протереть, положить под редуктор картон и забыть. Это неправильно. Утечка - это сигнал о том, что в дальнейшем смазка продолжит вытекать, и со временем попадет на продукт.
Алгоритм действий:
1. Немедленно остановить линию (или согласовать остановку, если это технически возможно). Продолжающаяся работа только усугубит утечку.
2. Изолировать зону: под редуктор поставить поддон или кювету, которая собирает вытекающую смазку, но не позволяет ей попадать на продукт или конвейер.
3. Удалить загрязненный продукт: если произошел прямой контакт смазки с продуктом на конвейере, вся партия в зоне контакта подлежит утилизации. Проще выбросить несколько килограммов, чем потом разбирать жалобы потребителей.
4. Документировать случай: записать в журнал мониторинга дату, время, описание утечки, объем вытекшей смазки (примерно), какой редуктор, что был сделано, кто потом заменит смазку. Эта запись потом походит в HACCP-отчет и помогает выявить, если утечки начали повторяться.
5. Провести техническую диагностику: инженер проверяет уплотнение редуктора, болты крепления, состояние прокладок. Если видна трещина корпуса или изношенное уплотнение, узел нужно отремонтировать. Если причина банальная (забыли закрыть заливную пробку), достаточно закрыть и усилить контроль.
6. Заменить смазку после ремонта: не добавлять сверху, а полностью слить старую (в герметичный контейнер), помыть узел чистой тканью, залить свежую смазку, убедиться, что уровень в норме.
7. Провести проверку других редукторов: если утечка произошла в одном редукторе, есть вероятность, что другие редукторы того же типа находятся в похожем состоянии. Профилактический осмотр предотвратит повторение инцидента.
Это выглядит долго, но на практике занимает 30-60 минут, в то время как инцидент с загрязнением продукта может стоить дней переработки, отзыва и проверки.
Часто задаваемые вопросы
Что означает "технолог пищевого производства" и за какие риски смазки он отвечает?
Технолог - это инженер, ответственный за соответствие технологического процесса стандартам качества и безопасности. В отношении смазок технолог курирует: выбор H1 по рискам, интеграцию в HACCP-план, обучение персонала, мониторинг применения и реагирование на инциденты. Он не занимается физическим смазыванием, но отвечает за процесс: то есть за то, чтобы смазка была правильной, применялась правильно и контролировалась постоянно.
Достаточно ли одного допуска H1, чтобы смазка была безопасна для пищевого производства?
Нет. H1 гарантирует безопасность при случайном контакте, но не гарантирует, что смазка будет работать в ваших конкретных условиях. Нужно проверить водостойкость (если линия влажная), температурный диапазон (совпадает ли с реальной температурой узла), класс NLGI (подходит ли для скорости и нагрузки), и совместимость с моющими средствами, используемыми при санитарии.
Почему при выборе H1 важна водостойкость, если смазка H1?
H1 означает безопасность при контакте, но водостойкость означает, что смазка не вымывается водой и остается на узле. Без водостойкости смазка вымывается, узел остается без смазки, возникает фреттинг и преждевременный выход из строя. На влажных линиях (молочное, мясное производство) именно водостойкая H1 предотвращает проблемы.
Как включить смазку в HACCP-план, если ее раньше там не было?
Смазка - это химическая опасность. В плане указывается ККТ (например, редуктор конвейера), контролируемый параметр (уровень смазки, отсутствие утечек), критический предел (утечка более 10 мл/неделя), мониторинг (ежедневная визуальная проверка) и корректирующее действие (остановка, изоляция, удаление загрязненного продукта, замена смазки). Это займет половину страницы в плане и займет 5 минут ежедневного контроля.
Что делать, если смазка вытекла на конвейер и попала в продукт?
Немедленно остановить линию, удалить контактную партию продукта, провести санитарию конвейера (мойка, сушка), заменить смазку в редукторе, провести диагностику причины утечки и документировать случай. Если речь о потребительских партиях, которые уже отправлены, уведомить ответственное лицо о необходимости информирования потребителей.
Заключение
Смазка H1 - это не панацея, а инструмент, который работает только в рамках четкой системы. Технолог пищевого производства должен понимать, что выбор H1 начинается с оценки риска контакта конкретного узла смазки с продуктом, продолжается проверкой совместимости (водостойкость, температура, давление), и завершается постоянным мониторингом: ежедневная визуальная проверка уровней, график замены, журнал применения, обучение персонала и четкое реагирование на утечки. На практике система занимает 5-10 минут в день и несколько часов в месяц на переподготовку и документирование, но уберегает производство от инцидентов с загрязнением и штрафов надзорных органов.
Первый шаг - встроить смазку в HACCP-план явно, как химическую опасность. Второй шаг - выбрать смазку не по этикетке H1, а по реальным условиям: для влажных линий нужна водостойкая H1 с подтвержденной стабильностью консистенции, для холодильных камер - низкотемпературная, для высоконагруженных редукторов - с противозадирными свойствами. Третий шаг - разделить хранилища, маркировать емкости, подготовить инструмент и обучить операторов. Четвертый шаг - начать ежедневный контроль: 5 минут визуальной проверки уровней и отсутствия утечек. Через месяц-два эта практика станет естественной частью цеха, и риск попадания смазки в продукт снизится кратно.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как pH СОЖ влияет на коррозию станка и инструмента, и почему контроль кислотности является ключевым для защиты оборудования.
Аналоги пищевых смазок H1: как выбрать по базовому маслу, загустителю, водостойкости и температурному диапазону для оборудования.
Узнайте, как защита от ржавчины поможет сохранить садовый инструмент в рабочем состоянии на долгие годы.