
Смазка для пищевого оборудования H1: защита от агрессивных моющих средств
Категория NSF H1 - это не просто маркировка, а система допусков для смазок, которые могут случайно контактировать с пищевой продукцией. Однако многие закупщики пищевых производств путают H1 с устойчивостью к агрессивной мойке и CIP-системам. На деле H1 отвечает за безопасность контакта с пищей (предел загрязнения 10 ppm), а вот защита от щелочных, кислотных и пенных моющих средств - это отдельное эксплуатационное свойство, которое нужно проверять по техническим данным. Статья раскрывает, как правильно выбрать пищевую смазку для мокрых и часто моющихся зон, какие стандарты и тесты смотреть кроме H1, и почему две H1-смазки могут вести себя в одних условиях совершенно по-разному.
Для инженера и снабженца это означает: просто купить смазку с отметкой H1 недостаточно. Нужно проверить, как она держит адгезию во влажной среде, стойкость к вымыванию водой и совместимость с конкретным режимом вашей мойки.
Что означает сертификат H1 и когда его достаточно
Сертификат NSF H1 подтверждает, что смазка может находиться в производственной среде, где существует риск случайного попадания в пищевой продукт.
Стандарт ISO 21469 устанавливает гигиенические требования к рецептуре, производству и обращению со смазкой, охватывая весь жизненный цикл продукта. Допустимая концентрация загрязнения пищи составляет не более 10 ppm (10 mg/kg), что подтверждается санитарными органами многих стран.
Однако H1 не означает, что смазка защищает от агрессивных моющих средств. Это - две разные задачи. H1 отвечает за безопасность случайного контакта, а стойкость к вымыванию водой, щелочной мойке, кислотным средствам и пенным составам нужно подтверждать отдельными испытаниями. На практике инженеры и закупщики часто обнаруживают, что выбранная смазка теряет адгезию после нескольких циклов CIP или высокотемпературной мойки, хотя на упаковке стоит все необходимые сертификаты.
Главное: H1 - это пропуск в пищевую зону, а не гарантия того, что смазка выдержит напор горячей воды под давлением или контакт с щелочью.
Стойкость к воде и вымыванию: ключевое испытание для мокрых зон
Для оборудования, регулярно подвергающегося мойке, критична водостойкость.
В технических описаниях пищевых смазок часто указывается параметр water washout resistance - он оценивается по методу ASTM D1264, который показывает, насколько смазка удерживается в узле при контакте с водой.
Тест работает так: смазку и воду смешивают при температуре 38°C, перемешивают определенное время, затем измеряют, какой процент смазки осталась в узле, а какой вымылась. Результаты выражаются в процентах, и для пищевых смазок рекомендуются значения не более 5-10% вымывания. Это означает, что 90-95% смазки остается на месте и продолжает защищать узел.
Почему это важно? Потому что если смазка вымывается быстро, она оставляет металлические поверхности без защиты, что приводит к ржавчине, заеданиям и преждевременному износу подшипников. На пищевых конвейерах, цепных передачах, направляющих это особенно критично, так как замена узла может остановить всю линию.
При выборе смазки для мокрых зон всегда запрашивайте у поставщика результаты ASTM D1264 или аналогичных тестов. Если техкарта не содержит этих данных, это сигнал, что смазка не была специально разработана для влажной среды.
CIP-мойка и совместимость со щелочно-кислотными средами
CIP (Clean In Place) - это система автоматической мойки оборудования без разборки, которая работает с циклами нагрева, щелочного раствора, горячей воды, кислотного раствора и финальной промывки.
Температура воды часто достигает 60-80°C, pH щелочного раствора -12-14, кислотного -2-3. Для смазки это экстремальные условия.
Здесь возникает первое противоречие: смазка, которая отлично держится при обычной мойке холодной водой, может не выдержать контакта с горячей щелочью. Щелочь разрушает молекулы минерального масла, а кислота может разъедать металлические частицы в составе смазки. Кроме того, механический сдвиг (давление струи, циклические нагрузки) может привести к расслоению присадок от базового масла.
Поэтому для CIP-зон нужно искать дополнительные параметры в техкарте: - стойкость к щелочным средствам (обычно проверяется по DIN 51807 или эквивалентным методам); - коррозионная защита после контакта с кислотой (металлы не должны окисляться); - механическая стабильность (вязкость смазки не должна резко упасть после циклов мойки); - совместимость с эластомерами и пластиками (уплотнения не должны разбухать или твердеть).
На практике двойная или тройная мойка в день - это норма для мясообрабатывающих, молочных и овощных производств. Если смазка не рассчитана на такой режим, узел деградирует за неделю.
Выбор базового масла: PAO, белое минеральное масло и силиконовые композиции
Стойкость пищевой смазки к воде и химии во многом зависит от типа базового масла.
Это не просто маркер класса NLGI 2, а фундамент, который определяет, как смазка поведет себя во влажной среде.
PAO (полиальфаолефины) - синтетическое масло с высокой молекулярной стабильностью. Рабочий диапазон: примерно -40°C до +150°C. PAO устойчиво к окислению и хорошо держит вязкость при колебаниях температуры. Однако PAO гидрофобно и может быть чувствительно к некоторым поверхностно-активным веществам в щелочных мойках. Часто используется в смазках для высоконагруженных подшипников пищевых конвейеров.
Белое минеральное масло - очищенное нефтяное масло с удалением ароматических углеводородов. Рабочий диапазон: примерно -20°C до +120°C. Белое минеральное масло более доступно по цене, но менее стабильно к окислению и может быстрее деградировать при контакте с щелочью. Используется чаще всего в смазках для универсальных узлов, где нет экстремальных требований к температуре.
Силиконовые пищевые смазки - на основе кремнийорганических полимеров. Рабочий диапазон: примерно -50°C до +200°C. Силиконовые смазки исключительно водостойки и выдерживают кислоты, но могут быть несовместимы с некоторыми пластиками. Используются в специальных узлах, где нужна либо очень низкая температура (холодильные камеры), либо очень высокая.
Выбор базы масла - это компромисс. Не существует универсального ответа "какой лучше". Для большинства пищевых производств с CIP-мойкой рекомендуется смотреть на комбинацию свойств: если нужна водостойкость при умеренных температурах (-20°C до +80°C), подойдет PAO; если приоритет - цена и универсальность, берите белое минеральное масло с проверенными тестами на вымывание; если нужна экстремальная водостойкость, выбирайте силиконовое.
Для высоконагруженных узлов пищевого оборудования, подвергающегося частой CIP-мойке и работающего в условиях чередующихся температур, техники часто рекомендуют смазки на основе PAO, поскольку они обладают отличной термо- и водостойкостью при сохранении механической стабильности. EFELE SG-392 - пример такого решения: она предназначена для защиты высоконагруженных узлов трения пищевого оборудования и подтверждает свои свойства тестами водостойкости и коррозионной защиты.
ISO 21469 и выходящие за стандарт эксплуатационные требования
ISO 21469 устанавливает гигиенические требования к смазкам, могущим случайно контактировать с пищей.
Стандарт охватывает: - допустимые компоненты в рецептуре (запрет на галогены, тяжелые металлы, опасные присадки); - условия производства и упаковки (чистота, отсутствие микробного заражения); - маркировку и инструкции по применению; - тестирование на безопасность и гигиену.
Однако стандарт НЕ регулирует одинаковую стойкость к воде, щелочи, кислоте, температуре и механическому сдвигу. Это означает, что две смазки могут иметь одинаковый сертификат ISO 21469 и NSF H1, но ведут себя по-разному при CIP-мойке.
Поэтому при закупке смазки для пищевого оборудования, особенно если оно часто моется, нужно проверить не только наличие ISO 21469, но и запросить у поставщика: - результаты ASTM D1264 или DIN 51807 (водо- и химстойкость); - спецификацию коррозионной защиты после контакта с кислотой; - данные о совместимости с материалами уплотнений (NBR, FKM, EPDM); - информацию о механической стабильности при циклических нагрузках.
Это кажется излишним, но на деле это страховка против преждевременного отказа узла и неожиданной остановки линии.
Выбор консистенции и совместимость с узлами пищевого оборудования
Для пищевых смазок стандартная консистенция - NLGI 2.
Это означает, что смазка достаточно вязкая, чтобы удерживаться в узле, но не настолько твердая, чтобы препятствовать движению или требовала избыточного нагрева при нанесении. NLGI 2 универсальна для подшипников скольжения, направляющих, цепных передач и муфт.
Однако при выборе нужно учитывать:
Адгезия (прилипаемость) - способность смазки прилипать к поверхности и оставаться там при воздействии воды и вибрации. Если адгезия низкая, смазка быстро соскальзывает с металла, и узел остается без защиты. В мокрых зонах это критично.
Консистентность загустителя - не все загустители одинаково устойчивы к воде. Литиевые загустители хорошо держат форму, но могут быстро деградировать при контакте с горячей водой и щелочью. Сложные эфиры и специальные синтетические загустители более стабильны, но дороже.
Совместимость с эластомерами - смазка не должна разбухать уплотнения (тогда они потеряют герметичность) или делать их хрупкими (риск разрывов). Это проверяется по стандартам типа ISO 1817 и нередко указывается в техкарте.
Закупщики часто забывают о совместимости и потом удивляются, почему после замены смазки начали течь уплотнения. Это не брак смазки, а следствие выбора без проверки совместимости.
Совет инженера: подготовка оборудования перед повторной смазкой в условиях пищевого производства
На практике смазки для пищевого оборудования часто приходится наносить повторно после каждой мойки или каждые несколько дней.
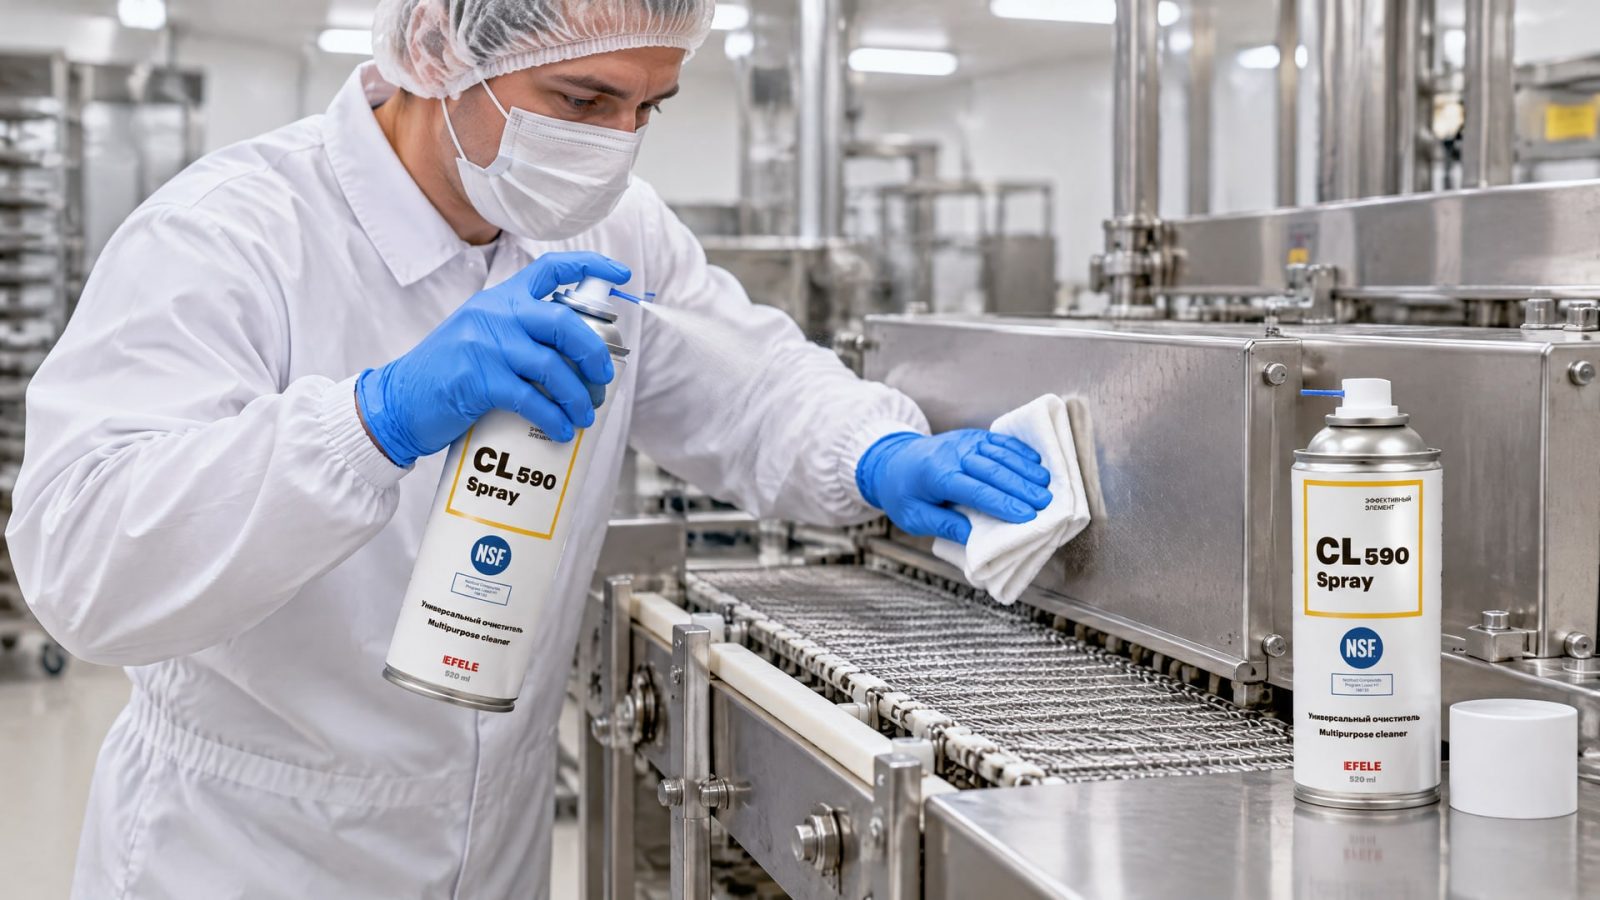
Перед нанесением свежей смазки остатки старой, воды и загрязнений нужно удалить, иначе смешивание несовместимых смазок или их окисление могут привести к отказу узла.
Сценарий: на молочном заводе направляющие конвейера смазали утром, провели дневную CIP-мойку при 75°C с щелочным раствором, вечером - кислотную промывку. На оставшейся смазке образовалась водяная эмульсия (смешивание масла и воды), она потемнела и потеряла смазывающие свойства. При нанесении новой смазки без удаления старой произошло накопление загрязненного слоя, и через неделю узел заклинил.
Решение: использовать очиститель, совместимый с пищевой средой и не оставляющий липких остатков. Очиститель должен удалить эмульсию, но не повредить уплотнения и не оставить щелочной или кислотной пленки. После очистки узел сушат сжатым воздухом и только потом наносят свежую смазку.
В такой ситуации подойдет EFELE CL-590 Spray - универсальный очиститель с пищевым допуском NSF H1, который удаляет окисленную смазку, водяную эмульсию и остатки моющих средств, не оставляя химического осадка. Нанесение, выдержка 2-3 минуты, протирка безворсовой тканью, сушка и повторное смазывание - и узел готов к следующему циклу мойки.
Итог: предварительная очистка добавляет 5-10 минут к графику техобслуживания, но продлевает ресурс узла в 1,5-2 раза и уменьшает риск неожиданного отказа.
Практический чек-лист при подборе смазки для пищевого оборудования
При выборе пищевой смазки убедитесь, что техкарта содержит следующие данные:
| Параметр | Что проверить | Типовые значения |
|---|---|---|
| Допуск | NSF H1 и ISO 21469 | Обязательны оба |
| Вымывание водой | ASTM D1264, % | Не более 5-10% |
| Коррозионная защита | После контакта с кислотой | Не менее 24 часов защиты |
| Диапазон температур | Минимум и максимум рабочих температур | PAO: -40°C до +150°C; белое масло: -20°C до +120°C |
| NLGI | Класс консистенции | Для универсальных узлов: NLGI 2 |
| Совместимость | С эластомерами (NBR, FKM) и пластиками | Должна быть указана явно |
| Механическая стабильность | Вязкость после циклов сдвига | Не должна падать более чем на 20% |
Если хотя бы один пункт отсутствует или вызывает сомнения, запросите дополнительные данные у поставщика или проведите собственный тест на небольшом участке оборудования перед полным переходом.
Часто задаваемые вопросы
Можно ли использовать любую H1-смазку в зоне CIP-мойки?
Нет. H1 - это допуск на случайный контакт с пищей, а не гарантия стойкости к агрессивной мойке. Смазка должна дополнительно подтверждена тестами на водостойкость, вымывание и совместимость с конкретным режимом щелочно-кислотной мойки. Просмотрите ASTM D1264 в техкарте перед закупкой.
Почему две H1-смазки ведут себя по-разному в условиях влажной среды?
Потому что H1 не нормирует одинаковую стойкость к воде, щелочи, кислоте, температуре и механическому сдвигу. Эти свойства зависят от типа базового масла (PAO, минеральное, силиконовое), загустителя, пакета присадок и рецептуры. Одна смазка может быть хороша по водостойкости, но слаба по коррозионной защите, и наоборот.
Какой класс NLGI выбрать для пищевого оборудования?
Для большинства узлов пищевого оборудования - NLGI 2. Это универсальный выбор, который удерживается в узле, выдерживает вибрацию и не требует повышенного нагрева при нанесении. NLGI 1 используют редко (очень высокие частоты вращения), NLGI 3 - для вертикальных узлов или в защищенных от мойки местах.
Что означает 10 ppm в контексте пищевой смазки?
10 ppm (10 mg/kg) - это допустимая концентрация смазки в пищевом продукте, при которой она не наносит вреда здоровью. Это стандарт NSF H1. Это не означает, что смазка хороша для защиты от мойки - это чисто гигиенический параметр, подтверждающий безопасность случайного контакта.
Нужно ли проверять совместимость смазки с материалами уплотнений перед закупкой?
Да. Особенно если переходите с одного производителя смазки на другого. Некоторые смазки (особенно с органическими растворителями в составе присадок) могут разбухать или размягчать NBR-уплотнения, приводя к утечкам. Запросите информацию о совместимости в техкарте или проведите пробу на образце.
Заключение
Смазка для пищевого оборудования H1 - это не просто маркировка безопасности, а результат комплексного выбора по множеству критериев. Сертификат H1 гарантирует допустимость случайного контакта с пищей в пределах 10 ppm, но защиту от агрессивной мойки, щелочи, кислоты и вымывания водой нужно подтверждать отдельно, проверяя ASTM D1264, коррозионную защиту и механическую стабильность.
Практический алгоритм: начните с H1/ISO 21469 (гигиена), затем запросите результаты тестов на водостойкость и совместимость с вашим оборудованием. Только после этого делайте закупку и пробуйте на одном узле перед распространением на весь парк. Правильный выбор снижает непредвиденные остановки линии, продлевает ресурс узлов и окупается в первые месяцы эксплуатации.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как правильно провести антикор автомобиля весной, чтобы защитить его от ржавчины и продлить срок службы.
Крепление пластиковых деталей: узнайте, почему обычные фиксаторы неэффективны и опасны, и какие решения существуют для надежной фиксации.
Узнайте, как контролировать бактерии в СОЖ, предотвратить их рост и обеспечить стабильность эмульсии на производстве.