
Противозадирные присадки в масле: связаны ли нагрузка сваривания и диаметр пятна износа
Нагрузка сваривания и диаметр пятна износа связаны с противоизносными и противозадирными свойствами смазки, но прямой универсальной зависимости между ними нет. Первый показатель характеризует поведение смазочного материала при нагрузке, приводящей к свариванию шаров, второй - размер следа износа в испытании без сваривания. Поэтому высокий результат по одному параметру не гарантирует автоматически малого пятна износа по другому.
Статья полезна инженерам, техническим специалистам и снабженцам, которые сравнивают масла и смазки, оценивают противозадирные присадки и читают протоколы четырехшариковых испытаний. Разберем, что именно измеряют показатели, почему их нельзя подменять друг другом и как учитывать методику и режим испытания при выборе продукта.
Что показывают нагрузка сваривания и диаметр пятна износа
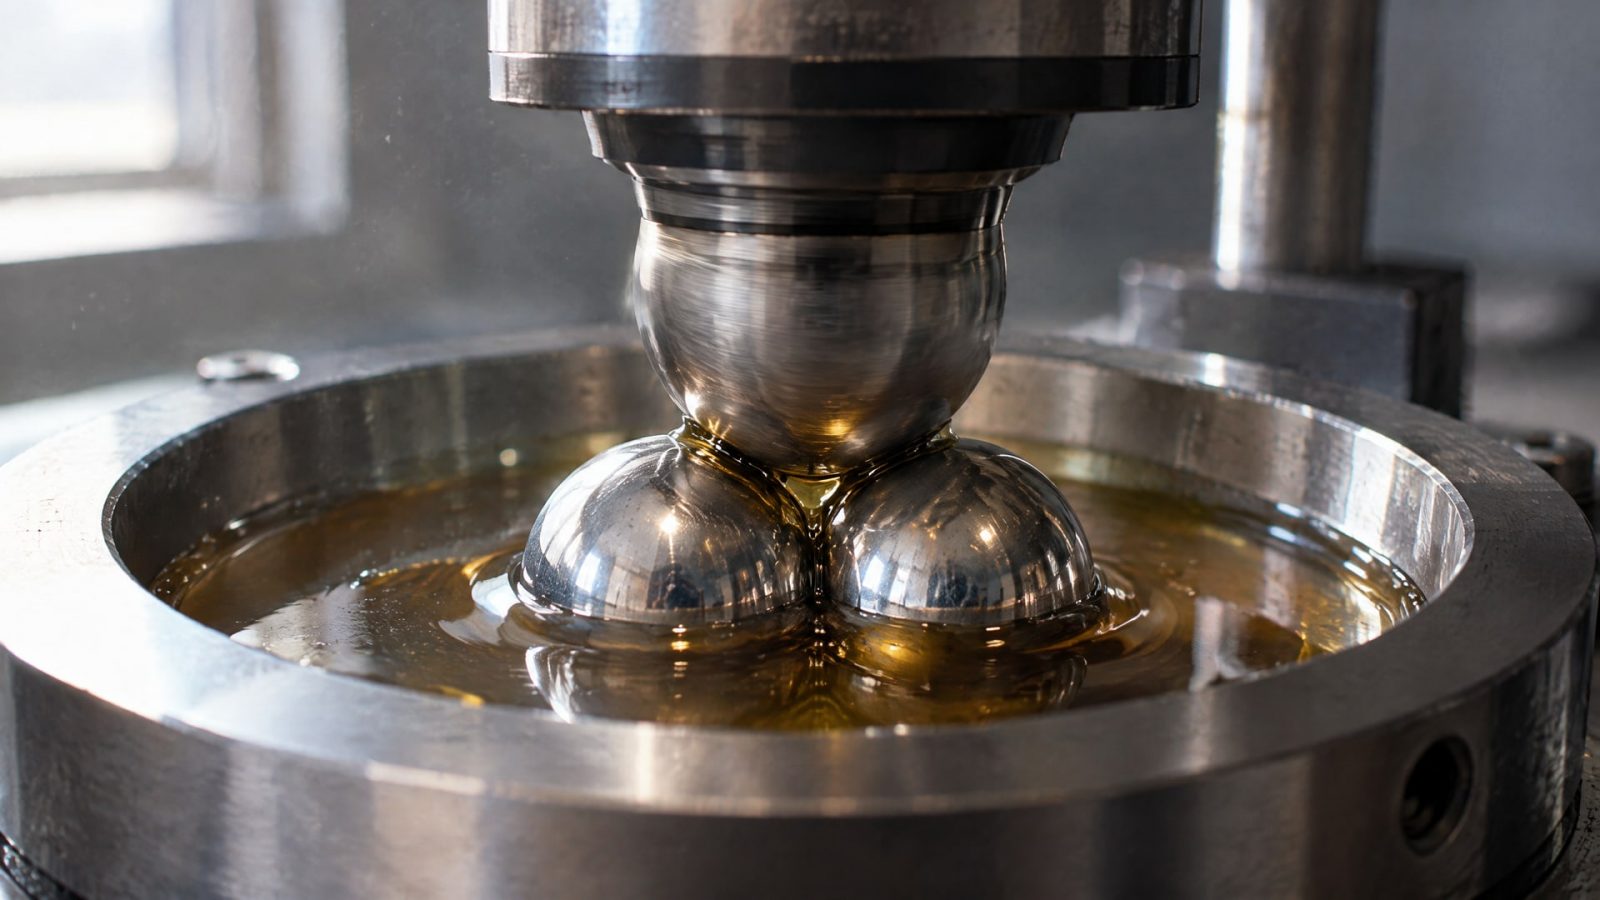
В четырехшариковом испытании три неподвижных шара контактируют с вращающимся шаром в присутствии смазочного материала.
Метод позволяет оценить разные характеристики смазки, но нагрузка сваривания и диаметр пятна износа отвечают на разные вопросы. Поэтому оба результата полезны, однако один не заменяет другой.
Нагрузка сваривания - наименьшая нагрузка, при которой вращающийся шар сваривается с тремя неподвижными. В ASTM D2783-21 этот результат обозначают как weld point. Показатель помогает оценить поведение смазки в режиме экстремального давления, когда контакт приближается к заеданию и схватыванию.
Диаметр пятна износа - средний размер следа, который остается на трех неподвижных шарах после испытания без сваривания. Меньший диаметр обычно указывает на более выраженную защиту от износа в условиях конкретного теста. Но результат зависит от режима испытания, поэтому его нельзя трактовать отдельно от заданных нагрузки, скорости, температуры и времени.
В ASTM D2783-21 есть и отдельная особенность отчетности: если сваривания не произошло, при этом при нагрузке получено пятно износа диаметром 4 мм, этот результат может фиксироваться как установленный для метода рубеж. Это не означает, что 4 мм - универсальная граница приемлемости для любых масел и смазок. Значение относится к условиям и правилам конкретного испытания.
Таким образом, нагрузка сваривания описывает предел, связанный со свариванием контактирующих шаров, а пятно износа - след износа при отсутствии такого отказа. Измерения дополняют друг друга, но не показывают один и тот же эффект. Именно поэтому в техническом сравнении противозадирных присадок важно смотреть на оба результата, а не делать вывод по одному параметру.
Почему между показателями нет прямой зависимости
Логично предположить: если смазка выдерживает большую нагрузку до сваривания, она должна оставлять и меньший диаметр пятна износа.
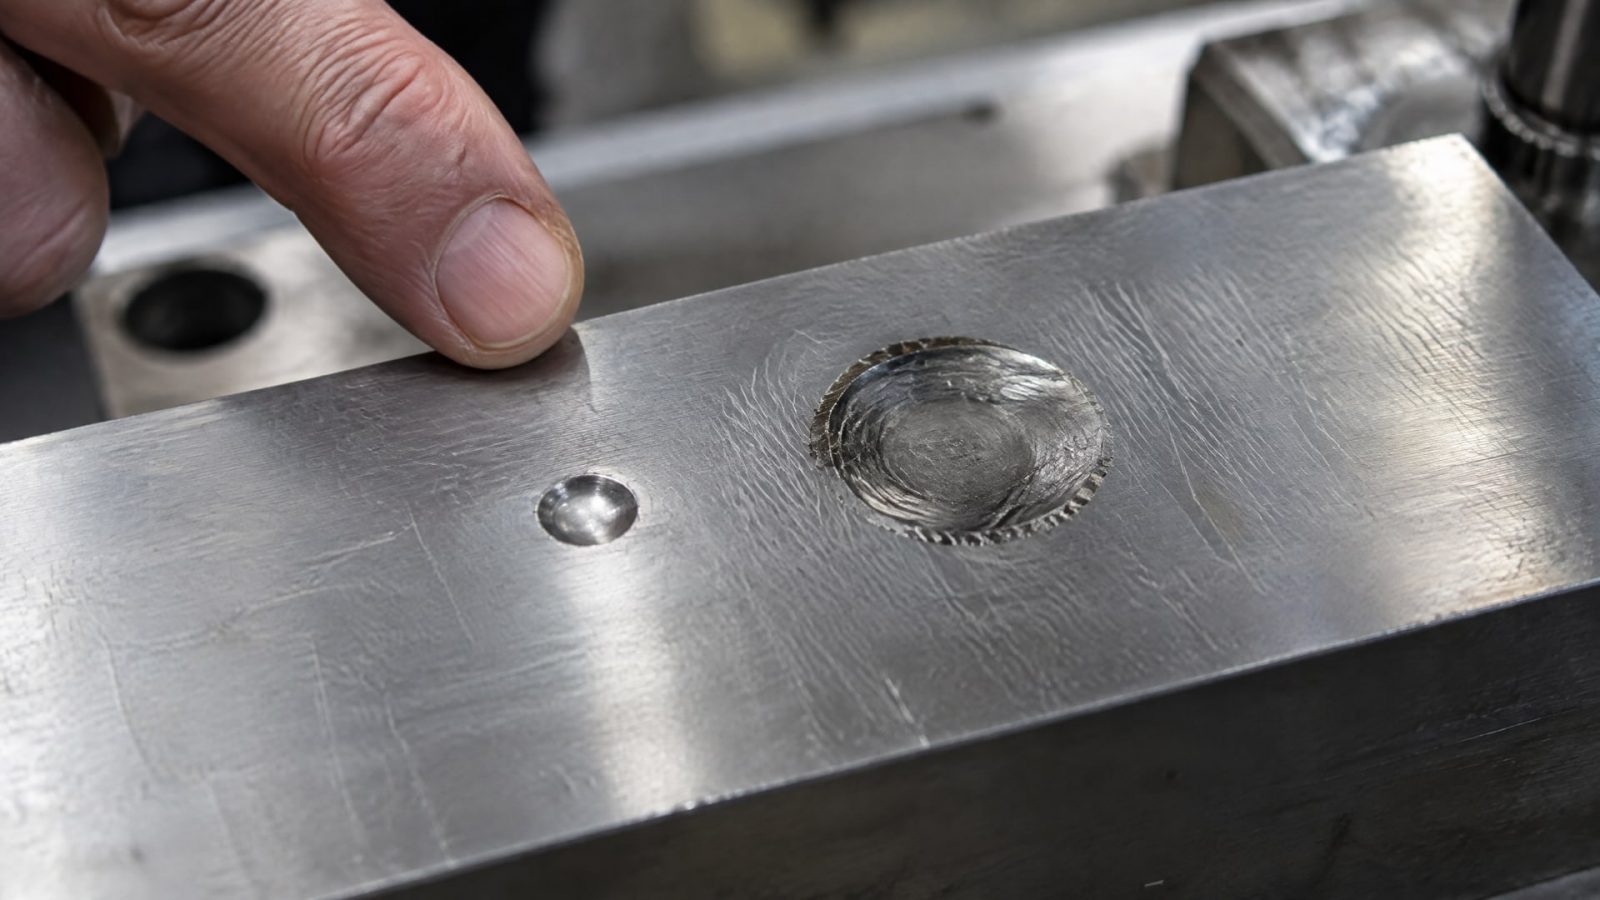
На практике такая связь не гарантирована. Материал может показать небольшое пятно при умеренной нагрузке сваривания или, наоборот, высокую нагрузку сваривания при более крупном следе износа.
Причина в том, что испытания фиксируют разные режимы поведения контактирующих поверхностей. Нагрузка сваривания характеризует сопротивление схватыванию при экстремальном давлении, а диаметр пятна износа отражает повреждение поверхности до наступления сваривания. На результаты влияют состав базового масла, пакет присадок и условия испытания. Поэтому даже близкие по назначению продукты могут давать неодинаковое сочетание показателей.
Улучшение противозадирных свойств иногда сопровождается ростом нагрузки сваривания и уменьшением пятна износа. Это практическая тенденция, а не обязательное правило для любой рецептуры. Усиление пакета противозадирных компонентов может менять и другие трибологические характеристики, в том числе фрикционные свойства.
Для понимания роли двух параметров достаточно представить два отдельных вопроса к протоколу:
Какую нагрузку выдержала смазка до сваривания шаров?
Какой диаметр пятна износа получен в режиме, где сваривания не произошло?
Ответы помогают оценить разные стороны работы материала. Высокая нагрузка сваривания не дает оснований утверждать, что пятно износа обязательно будет маленьким. И наоборот, малый след износа сам по себе не подтверждает высокую стойкость к свариванию. Показатели стоит читать в комплексе и соотносить с нагрузками и типом контакта в реальном узле.
Как читать результаты испытания смазки и сравнивать методики
В протоколе важно проверить не только числовой результат, но и методику, по которой его получили.
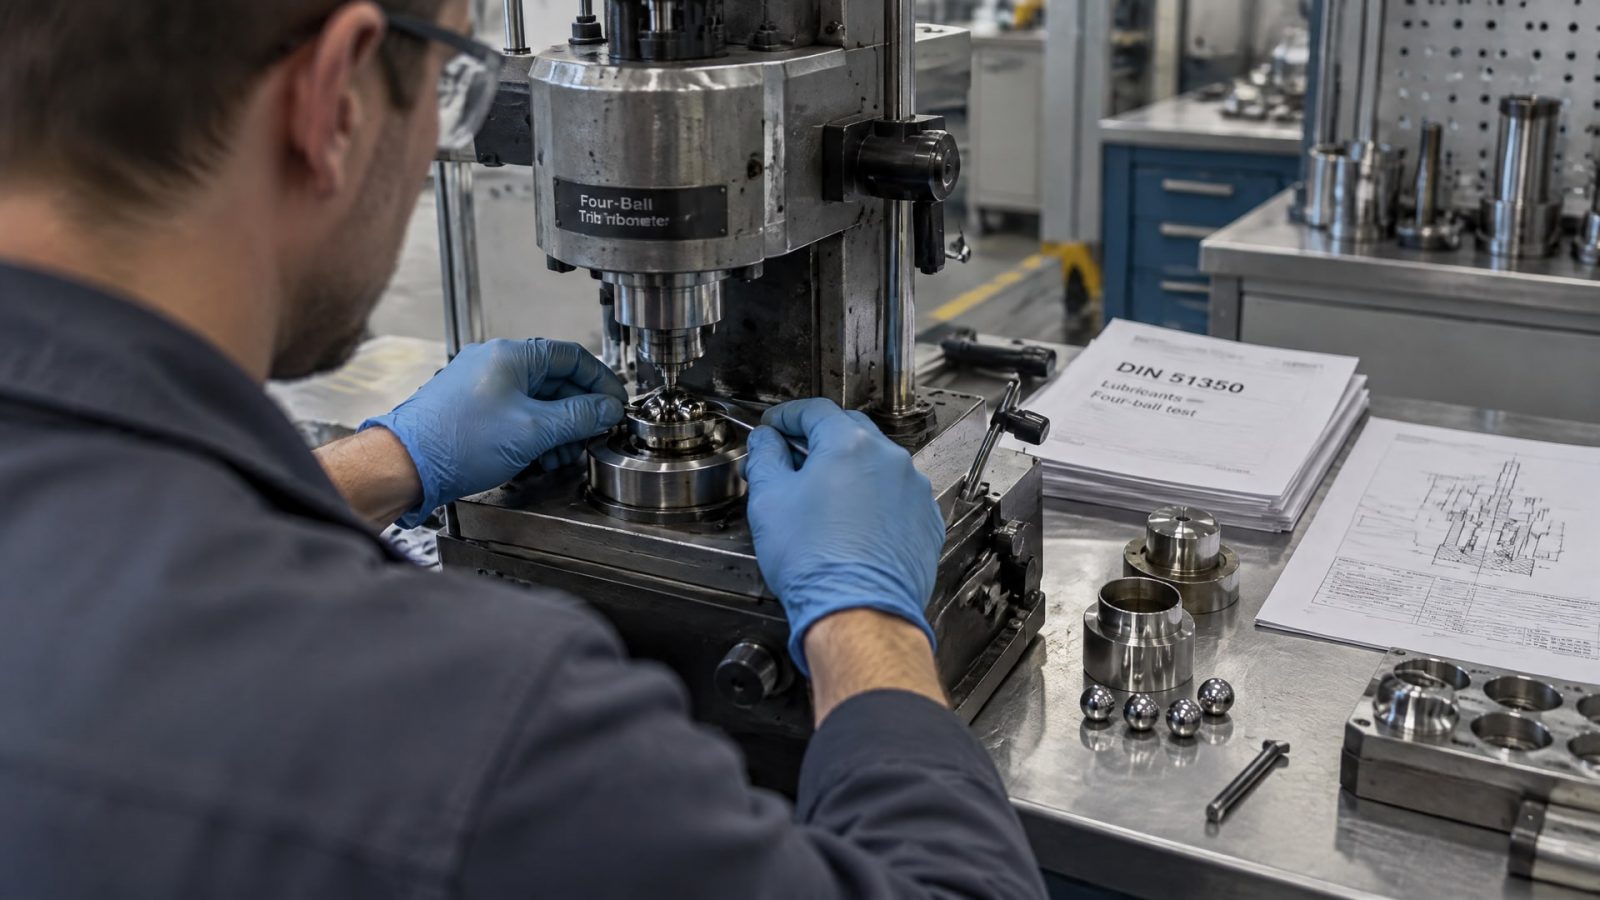
ASTM D2783-21 описывает четырехшариковый метод для оценки свойств при экстремальном давлении. В материалах по DIN 51350 нагрузку сваривания связывают с частью 4, а пятно износа - с частью 5 и соответствующими ISO-совместимыми методиками. Цифры, полученные разными методами, нельзя напрямую сопоставлять без проверки условий и единиц измерения.
Фраза «испытание смазки ГОСТ» сама по себе не сообщает, какой показатель и по какой процедуре измеряли. Для корректного сравнения в документации нужно найти обозначение стандарта и описание испытания. В приведенных методиках для нагрузки сваривания и диаметра пятна износа используются отдельные процедуры, поэтому одинаковое название четырехшарикового теста еще не означает идентичные условия.
На результат влияют скорость, температура, длительность испытания и приложенная нагрузка. Особенно чувствителен к режиму диаметр пятна износа. Если в одном протоколе использовали иную нагрузку или продолжительность теста, чем в другом, разница в диаметре не обязательно говорит о превосходстве одной смазки: сравнение может быть некорректным.
В обзоре по консистентным смазкам приводятся ориентиры для высокоэффективных базовых смазок: пятно износа менее 0,35 мм, нагрузка сваривания не менее 400 кг и результат испытания Timken не менее 60 lb. Это примеры типичных уровней, а не нормативные минимумы для всех продуктов и условий эксплуатации. Использовать их как универсальные требования к маслу или смазке нельзя.
Для консистентных смазок при выборе дополнительно учитывают пенетрацию по ISO 2137: консистенция влияет на подачу материала и фактическую защиту узла. Но и этот параметр не заменяет испытания на износ или сваривание. Инженеру полезно рассматривать характеристики вместе, а закупщику - сверять, что сравниваемые значения получены сопоставимыми методами.
Как оценить противозадирную присадку в масле
Противозадирную присадку нельзя оценивать только по тому, насколько она повышает нагрузку сваривания.
Для узла с высокими контактными нагрузками важны показатели экстремального давления, а для длительного скольжения при умеренной нагрузке особое значение приобретает защита от износа. Это не жесткое разделение: выбор зависит от конкретного механизма, материалов контактирующих поверхностей и рабочего режима.
Серосодержащие компоненты могут входить в состав противозадирных систем, но само наличие серы не гарантирует оптимальный результат. Эффективность зависит от базового масла, металлов пары трения, температуры и режима работы. Поэтому запрос «противозадирная присадка трансмиссионное масло сера» не сводится к поиску продукта с определенным элементом в составе: нужно оценивать готовую рецептуру и ее характеристики.
Отдельно стоит различать противозадирные присадки в моторное масло и составы для других узлов. Результат, полученный для одной области применения, нельзя автоматически переносить на другую. Важны совместимость присадки с базовым маслом и материалами узла, а также изменение других характеристик смазочного материала. Если речь идет о готовом масле, его оценивают по требованиям к конкретному оборудованию и подтвержденным показателям, а не по общему обещанию «снизить износ».
Для промышленного узла полезно соотнести паспортные данные с характером контакта и протоколом испытаний. В качестве примера продуктовой характеристики, относящейся именно к противозадирным свойствам, у EFELE MG-222 указана нагрузка сваривания более 6300 Н. Это значение описывает результат по нагрузке сваривания; само по себе оно не позволяет вывести диаметр пятна износа.
Такой подход помогает избежать упрощения «чем выше нагрузка сваривания, тем лучше смазка». Специалист сопоставляет оба показателя с условиями работы, а снабженец проверяет полноту и сопоставимость документации. Решение принимают по совокупности характеристик, а не по одному числу или отдельному компоненту рецептуры.
Практический порядок выбора по двум показателям
Перед сравнением смазок зафиксируйте условия узла: характер движения, уровень контактных нагрузок, материалы пары трения и режим работы.
Если преобладают высокие нагрузки и риск схватывания, особое внимание уделяют нагрузке сваривания. Если основная задача - снизить износ при продолжительном скольжении, важен диаметр пятна износа, но его оценивают вместе с условиями теста.
Затем проверьте методику каждого результата. Для нагрузки сваривания и пятна износа должны быть понятны стандарт, режим испытания и единицы измерения. ASTM D2783-21, DIN 51350:4 и DIN 51350:5 относятся к описанию соответствующих процедур; их нельзя считать взаимозаменяемыми только потому, что все результаты получены на четырехшариковой машине.
При анализе протокола удобно использовать такую последовательность:
Уточнить, что измеряли: нагрузку сваривания или диаметр пятна износа.
Проверить стандарт и часть методики, указанную для каждого показателя.
Сверить нагрузку, скорость, температуру и длительность испытания.
Сопоставить результаты с режимом работы узла, а не с отвлеченным рейтингом.
Для консистентной смазки дополнительно учесть пенетрацию по ISO 2137 и требования к подаче материала.
Если условия испытаний отличаются, не ранжируйте продукты по отдельным цифрам без оговорок. Запросите недостающие сведения или сравните результаты, полученные в одинаковых условиях. Такой подход снижает риск выбрать смазку по впечатляющему показателю, который не отражает основной механизм износа в оборудовании.
Часто задаваемые вопросы
Если нагрузка сваривания высокая, диаметр пятна износа обязательно будет маленьким?
Нет. Нагрузка сваривания и диаметр пятна износа характеризуют разные стороны поведения смазки: сопротивление свариванию и износ до наступления такого отказа. Между ними возможна корреляция, но она не является универсальной. Для оценки продукта нужны оба результата, полученные с учетом условий и методики испытания.
Как сравнить нагрузку сваривания и пятно износа из разных протоколов?
Сначала проверьте стандарты и режимы испытаний. Для нагрузки сваривания и диаметра пятна износа могут применяться разные части методик, например DIN 51350:4 и DIN 51350:5. Учитывайте единицы измерения, нагрузку, скорость, температуру и длительность. Без этого сравнение отдельных чисел может привести к неверному выводу.
Подходит ли одна противозадирная присадка для моторного и трансмиссионного масла?
Нельзя делать такой вывод только по назначению присадки или ее серосодержащему составу. Нужно учитывать совместимость с базовым маслом и материалами узла, рабочую температуру и характер трения. Оценивать следует готовую рецептуру и ее подтвержденные показатели для конкретного применения, а не переносить результаты одного режима на другой.
Что важнее при выборе: нагрузка сваривания или диаметр пятна износа?
Ответ зависит от механизма работы узла. При высоких контактных нагрузках особенно важны показатели экстремального давления и нагрузка сваривания. При длительном скольжении и умеренных нагрузках больше внимания уделяют износу. На практике оба показателя рассматривают совместно, проверяя, насколько условия испытания соответствуют эксплуатации.
Заключение
Между нагрузкой сваривания и диаметром пятна износа возможна связь, но прямой универсальной зависимости нет. Первый показатель характеризует устойчивость к свариванию при экстремальном давлении, второй - износ поверхности без сваривания. Поэтому при выборе противозадирных присадок и готовых масел нельзя опираться на один результат или переносить данные между несопоставимыми методиками.
Следующий шаг - сверить стандарты, режимы испытаний и единицы измерения в документации на рассматриваемые смазки, затем сопоставить оба показателя с нагрузками и типом движения в узле. Если условия тестов различаются, запросите сопоставимые данные, прежде чем делать вывод о пригодности продукта.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, почему смазка для высокоскоростных подшипников с твердыми присадками не всегда оптимальна и на что обратить внимание при выборе.
Графит в узлах трения втулок снижает износ, когда жидкая смазка неэффективна. Выбирайте материал втулки правильно.
Узнайте, как правильно оценивать антифрикционные покрытия при высоких контактных напряжениях и какие данные проверять при выборе.