
Контроль концентрации СОЖ в станке: методы без рефрактометра
Поддерживать стабильную концентрацию смазочно-охлаждающей жидкости - обязательное условие для точной работы станка и долговечности инструмента. Большинство производственных руководств рекомендуют рефрактометр как основной метод контроля, но на практике не всегда под рукой оказывается этот прибор. Вопрос закупщиков и технических специалистов часто звучит так: можно ли поддерживать рабочую концентрацию СОЖ без рефрактометра и какие методы доступны в полевых условиях?
Честный ответ: полностью заменить рефрактометр не получится, но косвенные методы и регулярная система контроля позволяют удерживать концентрацию в приемлемом диапазоне. Статья разберет, какие подходы работают на практике, какие признаки указывают на проблемы с концентрацией, и как организовать контроль без специального оборудования.
Почему нельзя определить концентрацию СОЖ на глаз
Первое и главное заблуждение: что СОЖ можно оценить по цвету, мутности или пене.
На самом деле внешний вид зависит одновременно от многих факторов - процента, загрязнения, типа эмульсии, жесткости воды и окисления. Два танка с одинаковой концентрацией могут выглядеть по-разному, а два танка с разной концентрацией - одинаково.
Например, мутная эмульсия говорит о хорошей диспергации частиц масла в воде, но не о том, сколько процентов масла в смеси. Прозрачная жидкость может означать как нормальную концентрацию, так и сильное разбавление с загрязнением. Пена возникает при наличии поверхностно-активных веществ и воздействии, но не зависит линейно от концентрации. Именно поэтому в отраслевых руководствах рефрактометр называют единственным надежным методом измерения: он дает числовое значение, которое потом пересчитывается в точный процент.
Отсутствие рефрактометра - не повод отказаться от контроля. Это повод перейти на косвенные методы и более частую визуальную проверку состояния системы, которые вместе дают достаточно информации для своевременной корректировки.
Что можно контролировать без рефрактометра
Когда рефрактометр недоступен, внимание переносится на поведение самой СОЖ и состояние рабочей среды.
Эти признаки не дают процент концентрации, но указывают на отклонения и необходимость проверки при помощи других средств или методик.
Цвет и мутность как индикаторы состояния
Стандартный цвет СОЖ при правильной концентрации должен быть указан в техническом паспорте продукта. Если смесь заметно светлеет, часто это означает разбавление - либо от утечек, либо от испарения масляной фазы при нагреве. Если темнеет или появляется коричневый оттенок, это может говорить об окислении и требует проверки pH и планового обновления жидкости.
Но прямого соответствия «светлее = разбавлено» нет. Загрязнение абразивной пылью, добавки обогащающих присадок, жесткость воды - все это меняет оптический вид. Поэтому изменение цвета - это сигнал проверить концентрацию другими средствами, а не подтверждение разбавления.
Стабильность эмульсии и расслоение
Хорошо эмульгированная СОЖ держит однородный вид после перемешивания и не расслаивается в течение часа. Если после перемешивания жидкость быстро разделяется на слои - вода поднимается вверх, масло опускается вниз, - это косвенный признак проблем с концентрацией или качеством эмульсии.
Перед проверкой любых параметров обязательно берут пробу из хорошо циркулирующей системы, а не с поверхности бака. Застойные зоны дают ложную картину, потому что СОЖ могла расслоиться в неподвижной жидкости.
Поведение СОЖ при сбросе и запахе
Во время работы станка наблюдают, как СОЖ сбегает с инструмента и обрабатываемой детали. При нормальной концентрации жидкость должна хорошо прилипать к поверхности, оставляя тонкую пленку, а затем свободно стекать в бак без образования застойных подтеков.
Если СОЖ мгновенно скатывается с детали - часто это признак недостаточной адгезии из-за разбавления. Если повышается пенообразование в рабочей зоне - это может означать изменение концентрации присадок или попадание загрязнений.
Запах служит дополнительным сигналом. Новая или хорошо состояние СОЖ имеет нейтральный запах минерального масла с легким щелочным оттенком. Резкий запах, похожий на рыбный или аммиак, указывает на бактериальное загрязнение, что косвенно говорит о нарушении концентрации или качества воды. Кислый запах - признак окисления.
Косвенный метод: работа с паспортным контрольным графиком
Если рефрактометра нет, производитель качественной СОЖ часто предоставляет в техническом паспорте контрольный график (control chart) с эталонными значениями показателей - точки отсчета по pH, плотности, вязкости или условным единицам.
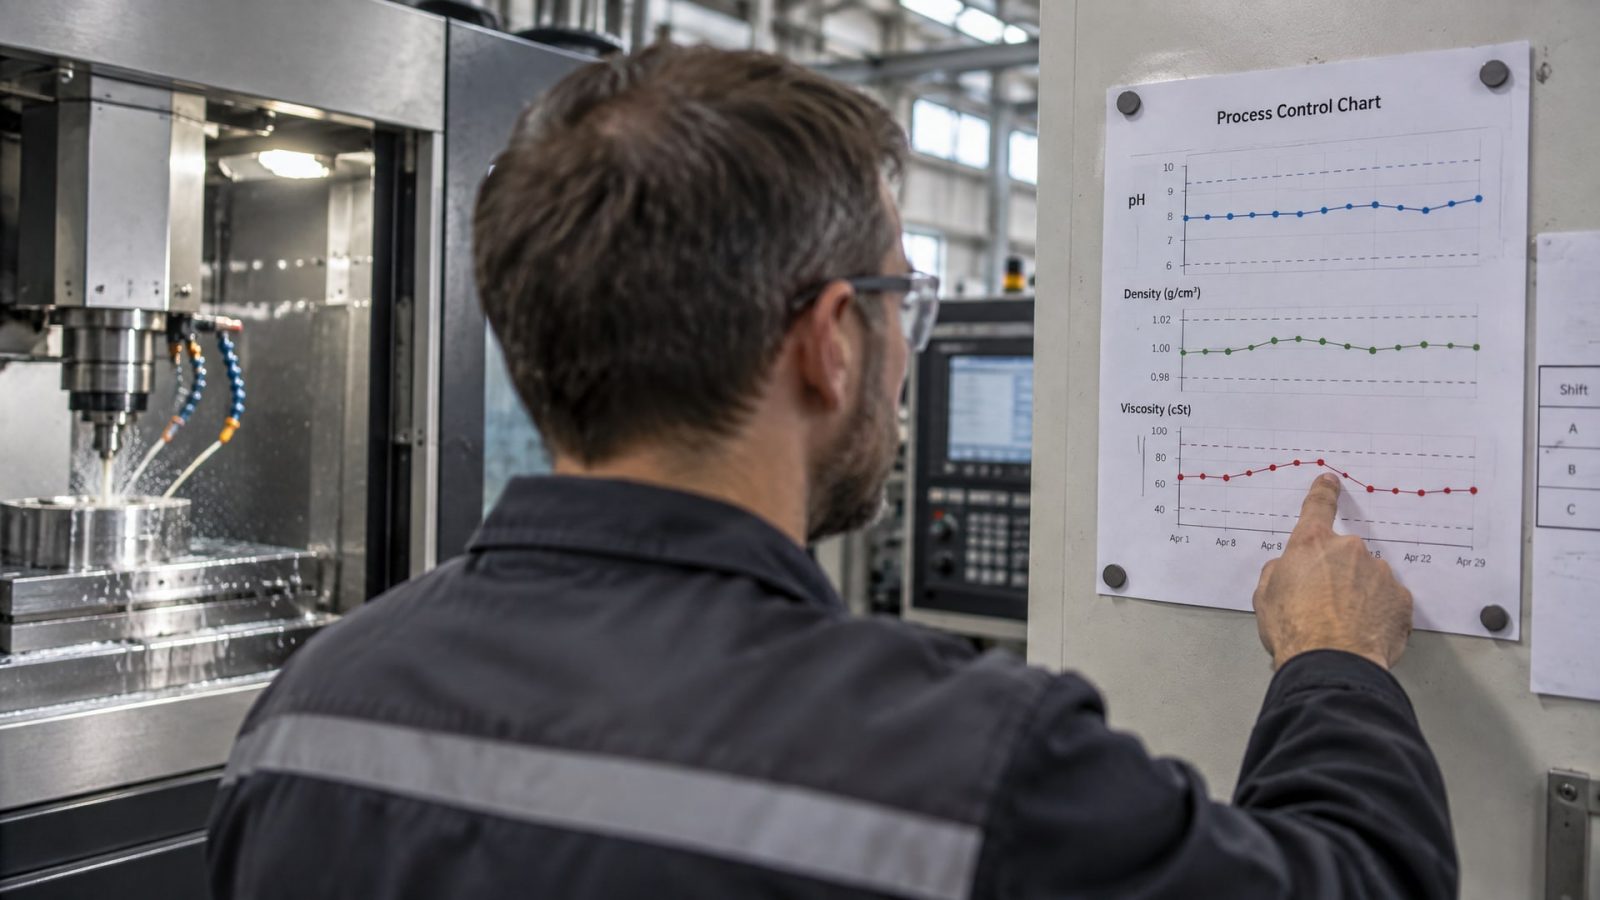
Эти данные позволяют привязать контроль не к прямому измерению рефрактометром, а к косвенным параметрам.
Например, при снижении pH ниже нижнего предела можно заподозрить окисление и, косвенно, проблемы с качеством эмульсии, что часто связано с нарушением концентрации. Но даже такой подход требует дополнительного инструмента - pH-метра.
Основной вывод: без каких-либо измерительных средств, даже косвенных, поддерживать концентрацию невозможно. Минимальный набор - pH-метр или хотя бы индикаторные полоски, позволяющие примерно оценить щелочность смеси. В сочетании с визуальной проверкой это дает примерное представление о состоянии системы.
Как организовать регулярный контроль без рефрактометра
Самый эффективный подход при отсутствии рефрактометра - перейти на систему регулярного контроля с фиксированной схемой подпиток и мониторинга.
Дневная схема контроля
Приступая к работе смены, оператор или техник должен:
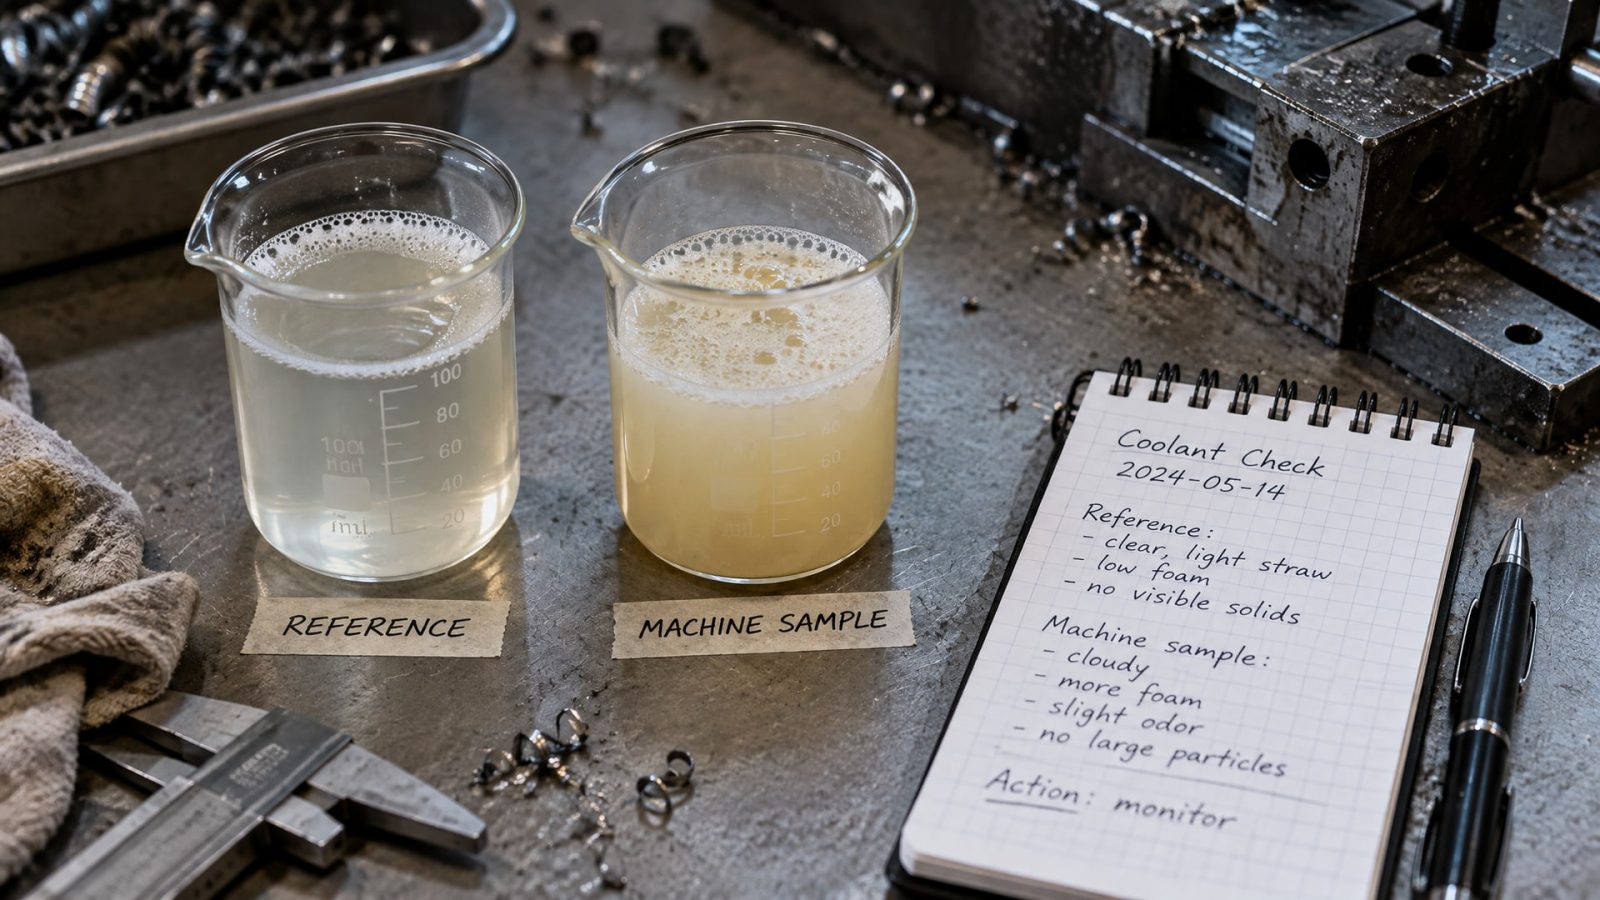
Взять пробу из циркулирующей системы в прозрачный стакан
Отметить цвет, мутность и наличие пены сравнительно с эталоном (образцом из поставки или фото в паспорте)
Проверить pH-полоской или pH-метром (целевой диапазон обычно 8,5–10,5 для щелочных СОЖ, указывается в паспорте)
Если внешний вид сильно отличается от нормы или pH вышел за границы, остановить станок и провести дополнительную проверку
Этот простой цикл занимает 5–10 минут и выявляет явные проблемы задолго до того, как они повлияют на точность обработки.
Коррекция через подпитку
Если визуальный контроль или pH показали, что смесь разбавилась или окислилась, надо не добавлять в бак обычную воду или целую свежую СОЖ, а готовить подпиточную смесь в отдельной таре.
Подпиточная смесь готовится в той же пропорции, что и основная рабочая жидкость. Если рабочая концентрация по паспорту, скажем, 5%, то подпиточная смесь тоже должна быть 5%, а не чистый концентрат. Это предотвращает резкие скачки концентрации.
Объем подпиток берут исходя из объема танка и видимого недостатка жидкости. Для станков с баком 100–200 литров типичный объем подпитки в неделю -10–20 литров в зависимости от испарения, утечек и свежести обработанного материала.
Фиксация результатов
На практике это выглядит просто: лист или таблица, где фиксируют дату, время, цвет (нормально / светлее / темнее), pH, объем подпиток и примечания. За две-три недели такого логирования видно, насколько стабильна система. Если концентрация стабильна, данные ложатся на ровную линию. Если тренд идет вниз (pH падает, цвет светлеет) - это сигнал, что нужна проверка качества воды, герметичность системы или интенсивность обновления жидкости.
Совет инженера: работа с концентратом без прямого контроля
На многих участках, где нет под рукой рефрактометра, прибегают к следующему сценарию.
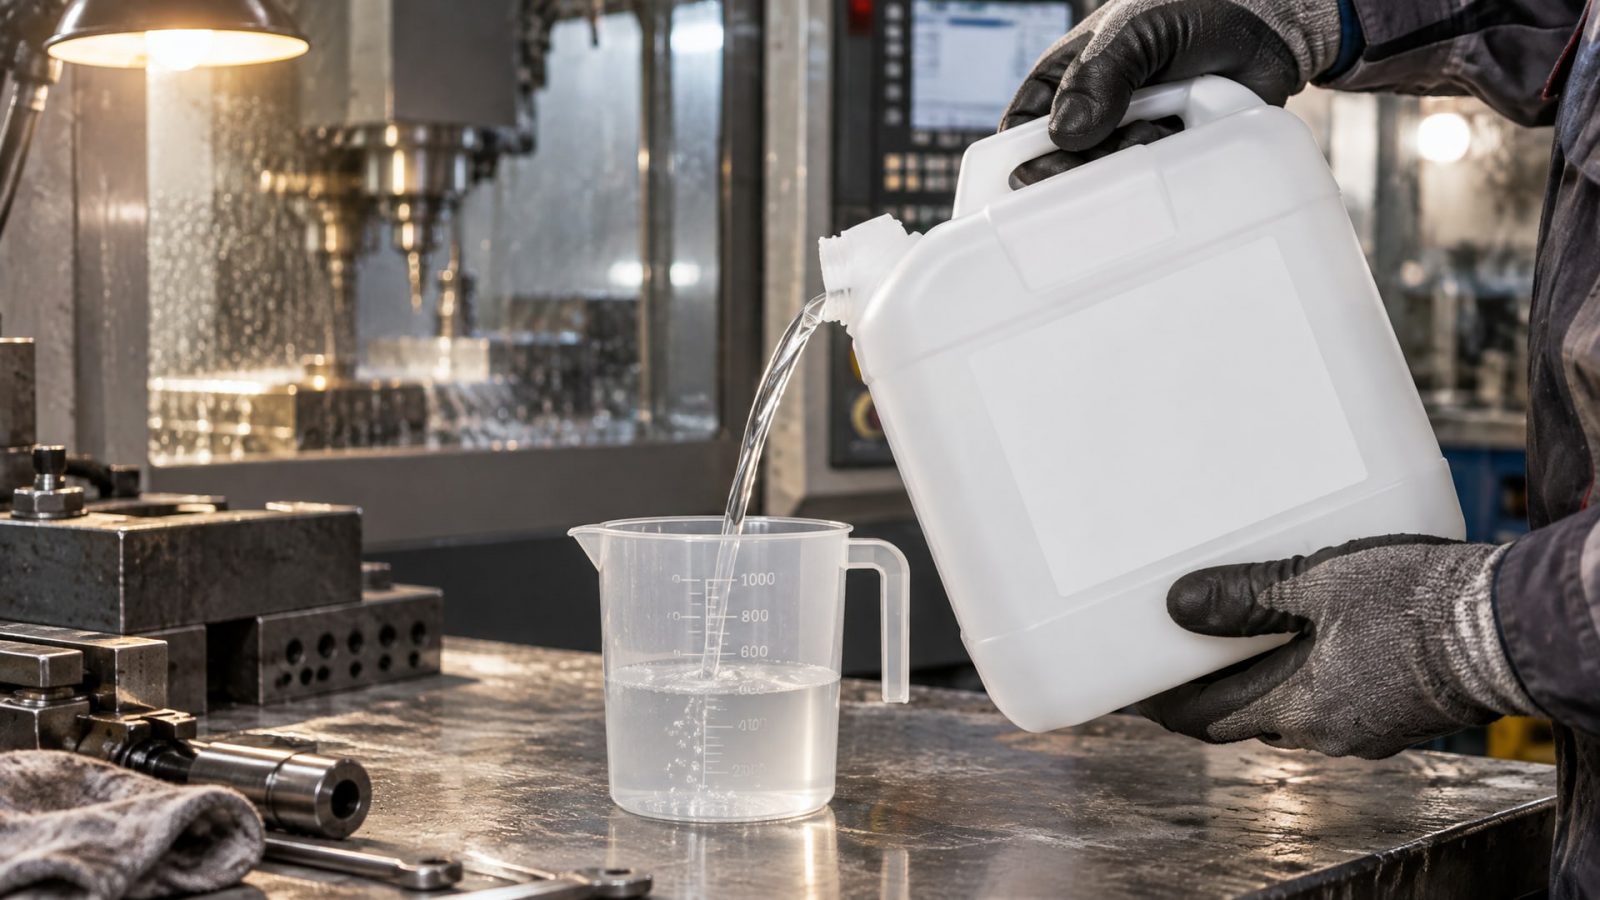
При приготовлении свежей порции СОЖ в резервный бак используют калиброванный дозатор - механический шприц или мерный стакан - и дозируют концентрат точно по объему. Например, берут 100 мл концентрата EFELE CF-627 и добавляют воду до 2 литров - это дает ровно 5% смесь. Процесс повторяется каждый день или через день в одном и том же объеме.
Результат: смесь не дает вариацию концентрации больше 1–2% в худшем случае, потому что ошибки дозирования малы и систематичны. Такой подход работает, пока не появляются утечки, высокая температура или загрязнение - тогда все равно нужна проверка.
Ограничения косвенных методов и когда нужен рефрактометр
Необходимо признать: косвенные методы дают приблизительный результат и не заменяют точное измерение.
Для критичных операций - высокоточная обработка, ответственные детали, работа на дорогом инструменте - рефрактометр обязателен.
Рефрактометр следует приобрести, если:
На участке обрабатываются детали точностью IT6 и выше, где температура инструмента и геометрия среза напрямую связаны с концентрацией СОЖ
Расход смазочно-охлаждающей жидкости высокий, и утечки или испарение создают непредсказуемые скачки концентрации
Станок имеет централизованную систему смазки с несколькими танками, каждый из которых нужно контролировать независимо
Рабочие смены длинные, или станок используется несколькими операторами, и нужна объективная проверка
Даже простой ручной рефрактометр стоит недорого и окупается за счет снижения брака и увеличения стойкости инструмента. На рефрактометре есть шкала, обычно градуированная в единицах Brix, и винт для калибровки на воде. Измерение занимает 30 секунд, показание потом пересчитывается по множителю из паспорта продукта.
Если рефрактометра все же нет и приобрести невозможно, косвенный контроль лучше, чем его отсутствие, но требует большей дисциплины и наблюдательности.
Часто задаваемые вопросы
Можно ли определить концентрацию СОЖ по цвету?
Цвет меняется под воздействием многих факторов: загрязнения, окисления, типа эмульсии и жесткости воды. Два образца с одинаковой концентрацией могут выглядеть по-разному. Цвет - лишь сигнал к проверке, а не способ измерить процент. Надежный контроль требует рефрактометра или косвенных методов: pH-метра и регулярной калиброванной подпитки.
Как часто надо проверять концентрацию, если нет рефрактометра?
Минимум - в начале каждой смены, когда система прошла циркуляцию и выстабилизировалась. Если участок работает круглосуточно, проверку повторяют каждые 4–6 часов. При обнаружении отклонений от нормы (изменение цвета, запаха, pH) проверку повторяют или увеличивают частоту подпиток.
Можно ли доливать СОЖ "на глаз" без расчета пропорций?
Нет. Это приводит к быстрому разбавлению или, наоборот, переобогащению. Подпиточную смесь надо готовить с тем же соотношением, что и основную рабочую жидкость, либо использовать калиброванный дозатор для концентрата. Хаотичная доливка разрушает эмульсию и снижает эффективность СОЖ.
Что показывает рефрактометр: проценты концентрации или шкалу Brix?
Обычно рефрактометр показывает условные единицы (Brix или другие), которые потом пересчитывают в проценты через множитель из технического паспорта продукта. Например, если показание 5 единиц Brix, а множитель 1,0, то концентрация 5%. Если множитель 2,0, то 10%.
Влияет ли pH на качество работы СОЖ, или достаточно контролировать только концентрацию?
pH критичен. Щелочность защищает от коррозии металла и активирует моющие присадки. При падении pH ниже нормы эмульсия теряет стабильность, растет коррозия. При повышении выше нормы происходит окисление масла. Контроль концентрации и pH идут рука об руку; изменение одного часто влечет проблемы с другим.
Заключение
Без рефрактометра поддерживать концентрацию СОЖ трудно, но не невозможно. Визуальная оценка, проверка pH-метром, регулярная калиброванная подпитка и ведение простого журнала наблюдений позволяют удерживать смесь в приемлемом диапазоне и вовремя выявлять отклонения.
Главное правило: концентрацию не устанавливают один раз и забывают. Это живой параметр, который нужно проверять в начале каждой смены, сравнивать со стандартом из паспорта продукта и корректировать подпиткой. Даже без точного измерительного прибора такой подход дает значительно лучшие результаты, чем хаотичное доливание жидкости. Для участков с высокими требованиями к точности обработки или большим расходом СОЖ рекомендуется все же приобрести простой ручной рефрактометр - это окупается экономией на инструменте и снижением брака.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, почему сож пенится в станке, как быстро устранить эту проблему и предотвратить ее появление в будущем.
Узнайте, чем смазать дверные петли автомобиля, чтобы устранить скрип, защитить их от коррозии и продлить срок службы.
Узнайте, как правильно сравнивать аналоги пищевых смазок, чтобы выбрать лучшее предложение по качеству и цене для вашего производства.