
Как заменить прокладку фланца анаэробным формирователем прокладок
Анаэробный формирователь прокладок - это альтернатива традиционным вырезным прокладкам для герметизации плоских металлических фланцев. Жидкий состав отверждается без доступа воздуха в присутствии активной металлической поверхности, создавая упругий герметичный слой прямо на месте стыка. Такой подход экономит время на демонтаж старой прокладки и убедительно показывает результат на фланцах насосов, редукторов, корпусов крышек и выхлопных систем, если соблюдены условия применения. Эта статья поможет инженерам и технологам разобраться, в каких случаях замена прокладки фланца анаэробным герметиком имеет смысл, как подготовить поверхности, правильно нанести состав и проверить герметичность узла.
Когда анаэробный герметик подходит, а когда нет
Анаэробные фланцевые герметики рассчитаны на герметизацию плоских разборных соединений из металла при условии жесткого прижима и минимального зазора.
Главное ограничение - максимальный допустимый зазор по дефектам поверхности составляет примерно 0,1–0,25 мм в зависимости от типа состава. Это означает, что фланцы должны быть хорошо подогнаны друг к другу, без перекоса и волнистости.
Чем можно и чем нельзя заменить состав:
Жесткие металлические фланцы (чугун, сталь, алюминий) - подходят идеально, особенно если раньше там была вырезная прокладка.
Большие зазоры свыше 0,3 мм - герметик не затечет полностью, начнутся протечки; в такой ситуации нужна вырезная прокладка или прокладка увеличенной толщины.
Мягкие или деформируемые материалы (пластик, резина в основе) - фланцы могут деформироваться под прижимом, нарушится герметичность.
Неметаллические основания - анаэробные составы требуют активной металлической поверхности для инициирования реакции полимеризации.
Герметизация фланцев без прокладок анаэробным составом целесообразна на насосах, редукторах, корпусах крышек и фланцах выхлопной системы, где конструкция позволяет обеспечить необходимую чистоту и прижим поверхностей.
Подготовка поверхностей: от очистки до обезжиривания
Качество герметизации на 70% зависит от подготовки фланца.
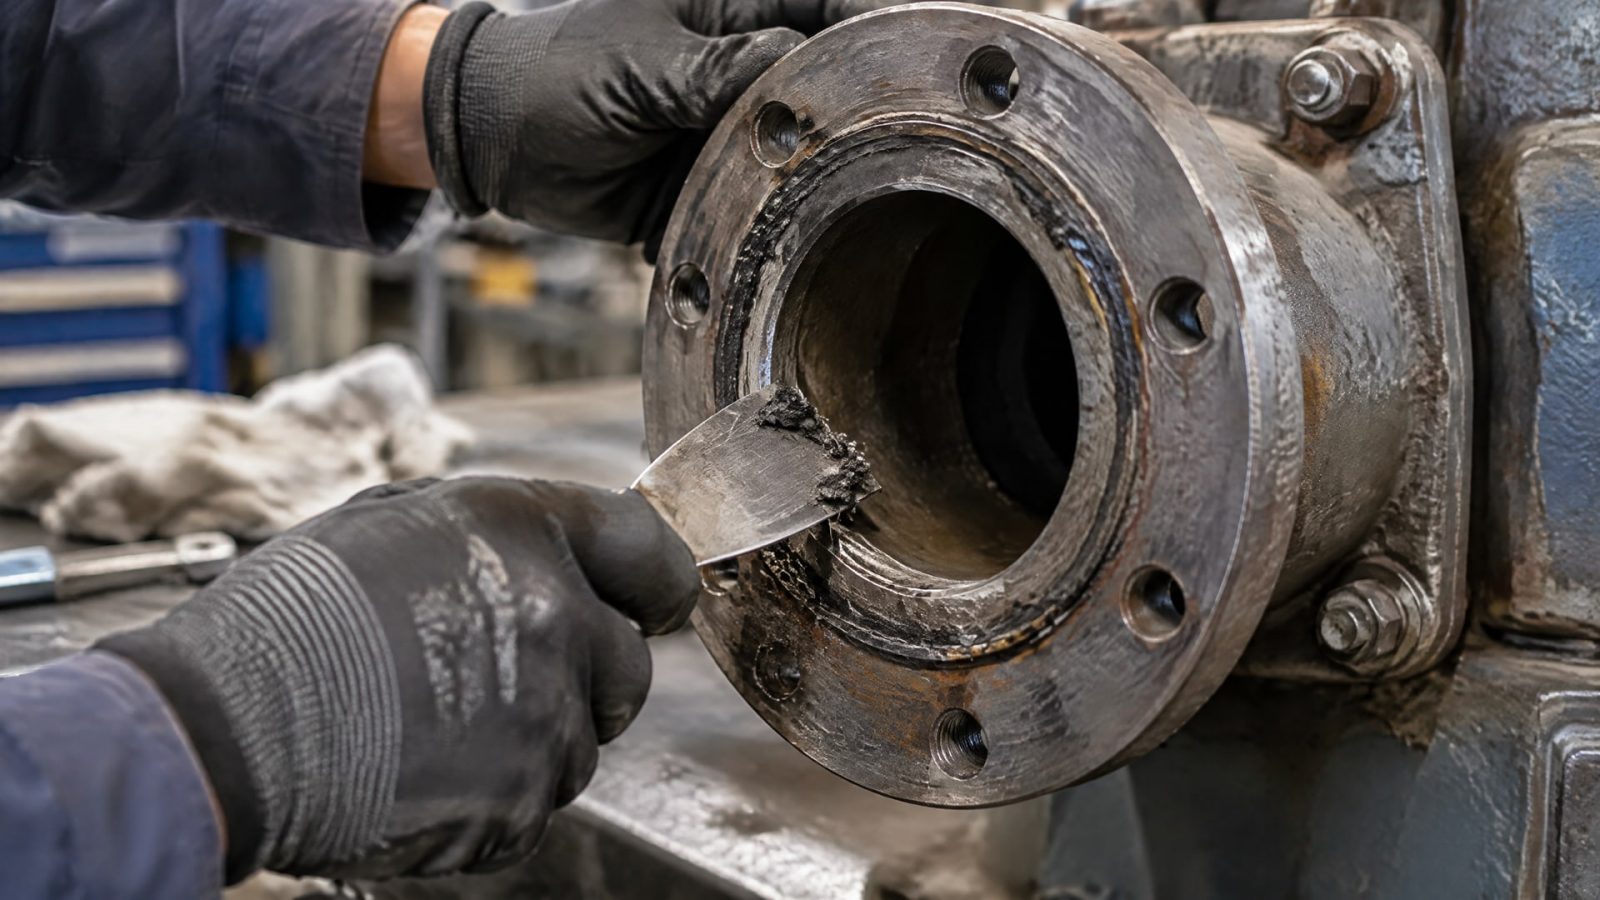
Если на поверхности остаются грязь, масло, окись или следы старой прокладки, анаэробный состав не сможет адгезировать (прилипнуть) к металлу и отверждение будет неполным.
Пошаговый процесс очистки
Удалить старую прокладку. Если прокладка вырезная, снять ее аккуратно, поддевая шпателем или ножом без глубоких царапин. Остатки отмочить растворителем.
Удалить краску, ржавчину и окисел. Использовать проволочную щетку (вручную или на дрели), шкурку среднего размера или абразивный диск. Цель - добраться до светлого чистого металла.
Обезжирить поверхность. Протереть чистой тряпкой с растворителем (техническим спиртом, ацетоном или специальным очистителем) два раза, дав просохнуть между протирками. Остатки растворителя должны испариться полностью перед нанесением герметика.
Проверить шероховатость. Требуемая поверхность должна иметь параметры Ra 0,8–3,2 мкм. На практике это значит, что металл на ощупь не должен быть зеркальным, но и не грубым, словно наждак.
Убедиться в сухости. Поверхность должна быть полностью сухой; капли воды или конденсат помешают отверждению.
Для крупных узлов перед сборкой полезно установить центрирующие элементы (шпильки, направляющие штифты), чтобы не размазать валик герметика при стыковке деталей.
Как наносить анаэробный формирователь прокладок
Нанесение анаэробного герметика - это точный процесс, где важна не толщина слоя, а его непрерывность и соответствие зазору между фланцами.
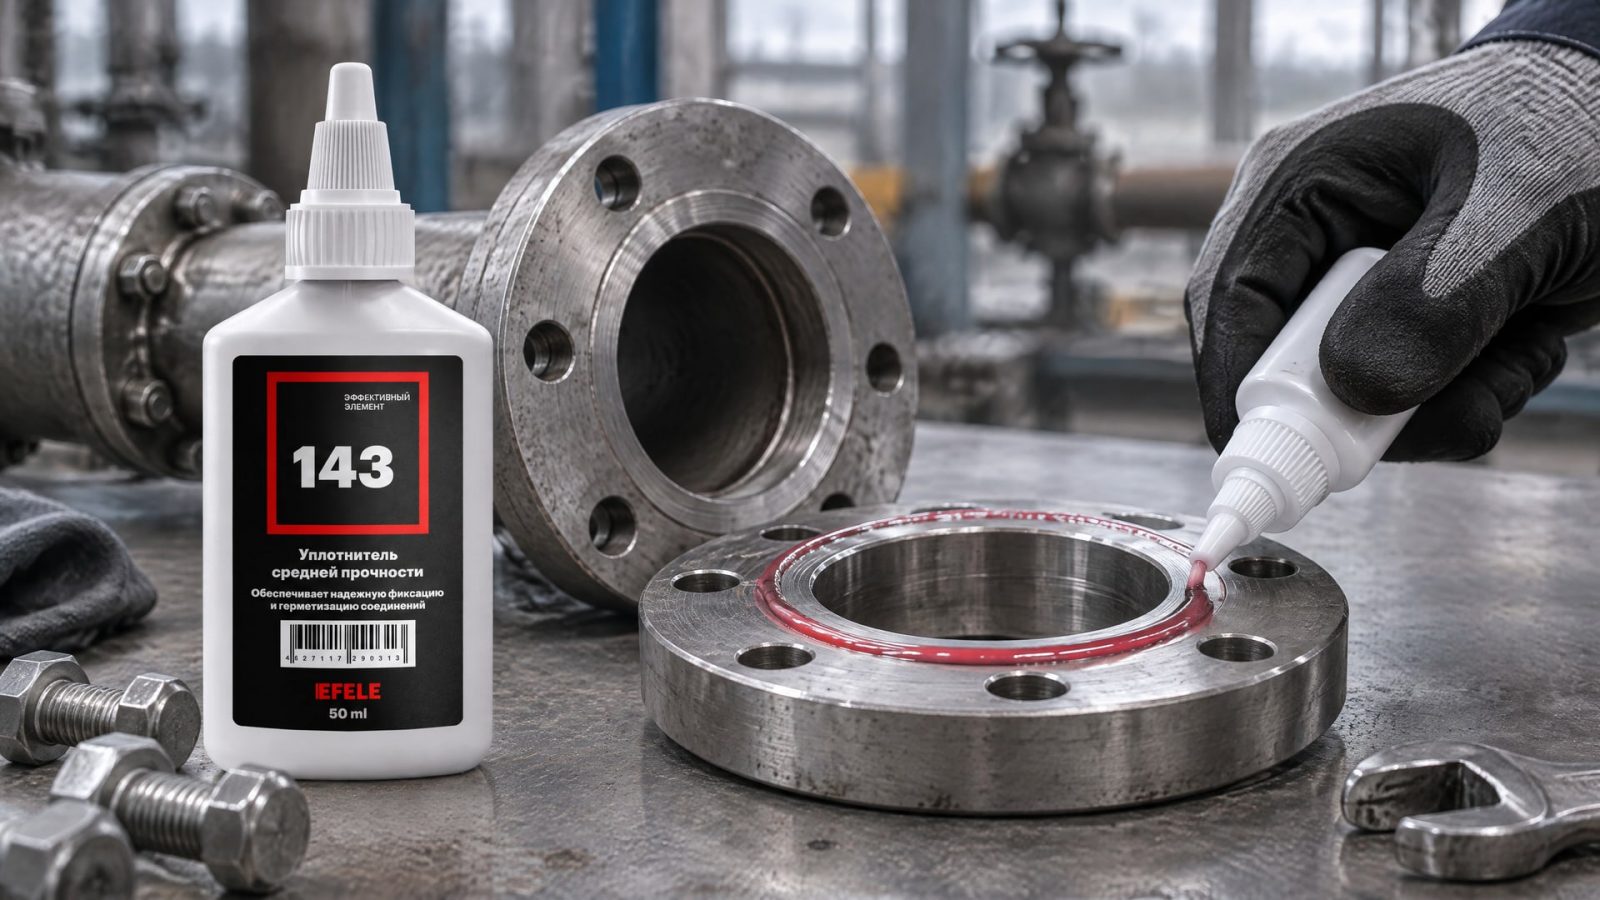
Излишки герметика выдавятся, но разрывы в валике приведут к протечкам.
Техника нанесения
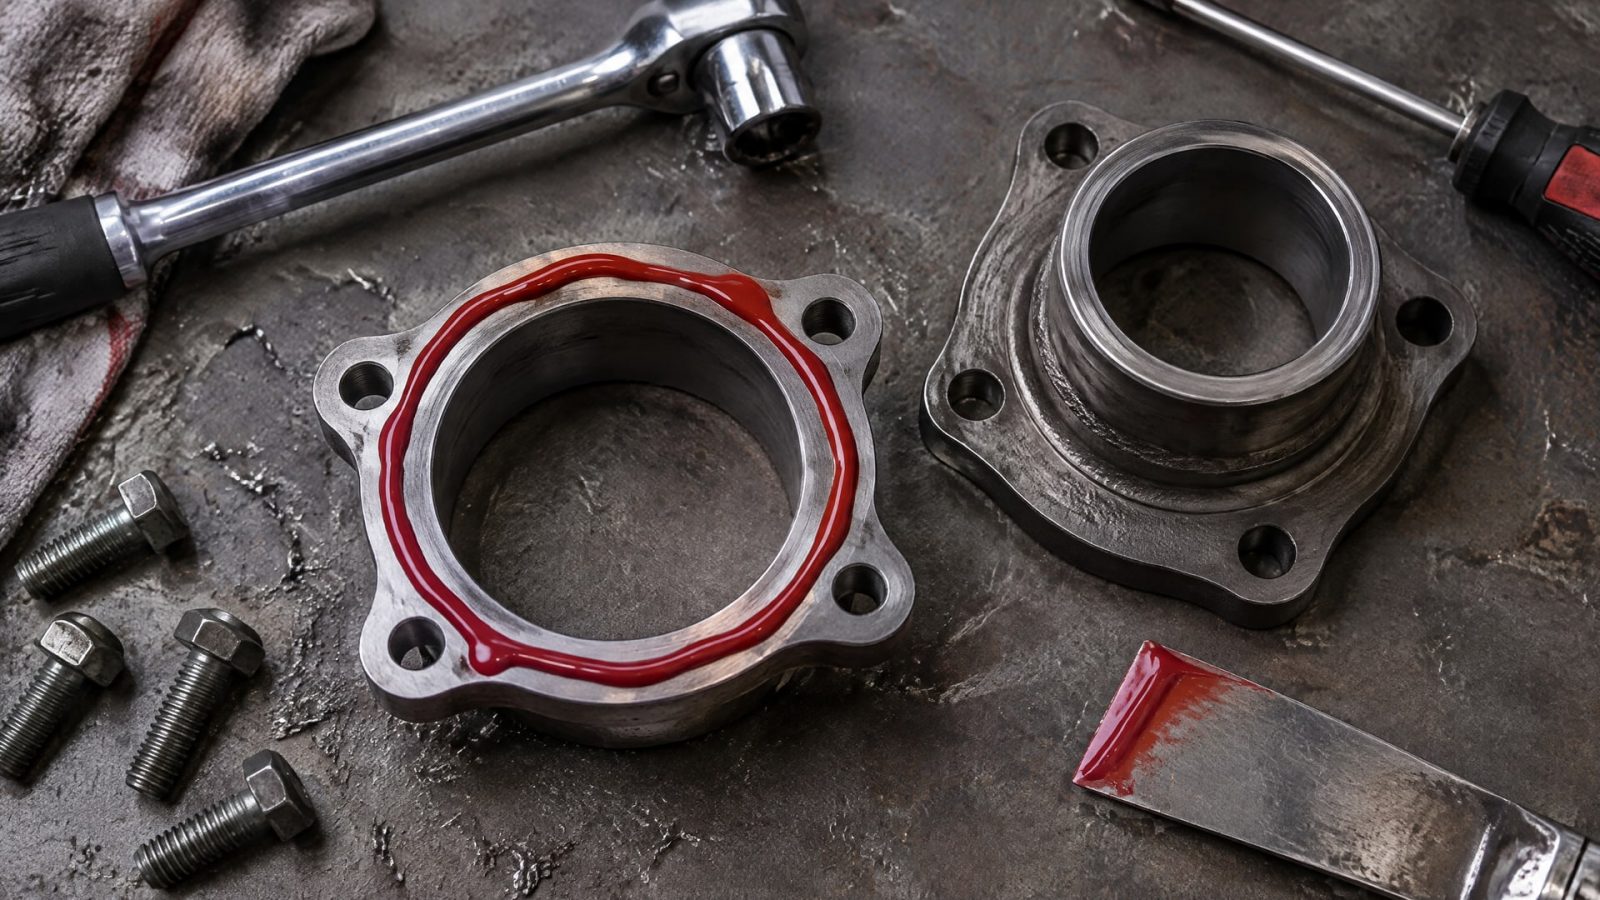
Состав наносится непрерывным валиком диаметром 3–4 мм на одну из поверхностей фланца, обычно посередине зоны перекрытия. Если перекрытие тонкое (менее 5 мм), валик располагают ближе к внешнему краю, чтобы при сдавливании он не выдавился полностью в зону болтов. Для фланцев с отверстиями под болты валик прерывается только в местах крепежа, где требуется минимум 3 мм перекрытия без герметика.
После нанесения валика детали собираются с минимальным сдвигом - сдвижения не должно быть более чем на 1–2 мм от первоначальной позиции. Болты затягиваются по штатному моменту (той же схеме, что и для фланца с обычной прокладкой); героический прижим не требуется, но и недотяжка недопустима. Контактное давление должно составлять примерно 2,5 МПа для надежной работы герметика.
Для плоских разборных металлических фланцевых соединений, где вымывание герметика или фреттинг при холодном пуске создают проблемы, рекомендуется использовать анаэробный жидкий уплотнитель EFELE 143. Состав быстро отверждается при комнатной температуре и обеспечивает стабильную герметичность на протяжении всего срока эксплуатации.
Время отверждения и проверка герметичности
После сборки герметик начинает отверждаться благодаря отсутствию воздуха и контакту с активным металлом.
Однако окончательная механическая прочность развивается не сразу.
Расписание испытаний
Через 5–10 минут состав становится вязким и принимает форму, но достаточной прочности для работы еще нет.
Через 20–30 минут герметик приобретает первичную прочность; в этот момент можно проводить первоначальное испытание на герметичность.
Через 24 часа состав набирает полную прочность и готов к длительной эксплуатации под нагрузкой.
Испытание герметичности при испытательном давлении не выше 0,3 бар (0,03 МПа) выполняется в течение минимального времени на слух или с помощью пенного раствора - это позволяет убедиться в отсутствии микротечей в зоне фланца. Высокое давление на стадии первичного отверждения может нарушить герметичность, поэтому контрольное испытание на рабочем давлении проводится не ранее чем через 24 часа после сборки.
Рабочий температурный диапазон герметика обычно составляет от −55 до +150 °C для большинства анаэробных составов, что охватывает условия работы фланцев выхлопной системы, насосов и редукторов в промышленности.
Демонтаж фланца после эксплуатации и переиспользование герметика
Когда наступает время замены прокладки фланца, возникает вопрос: можно ли отделить герметизированные детали без повреждения?
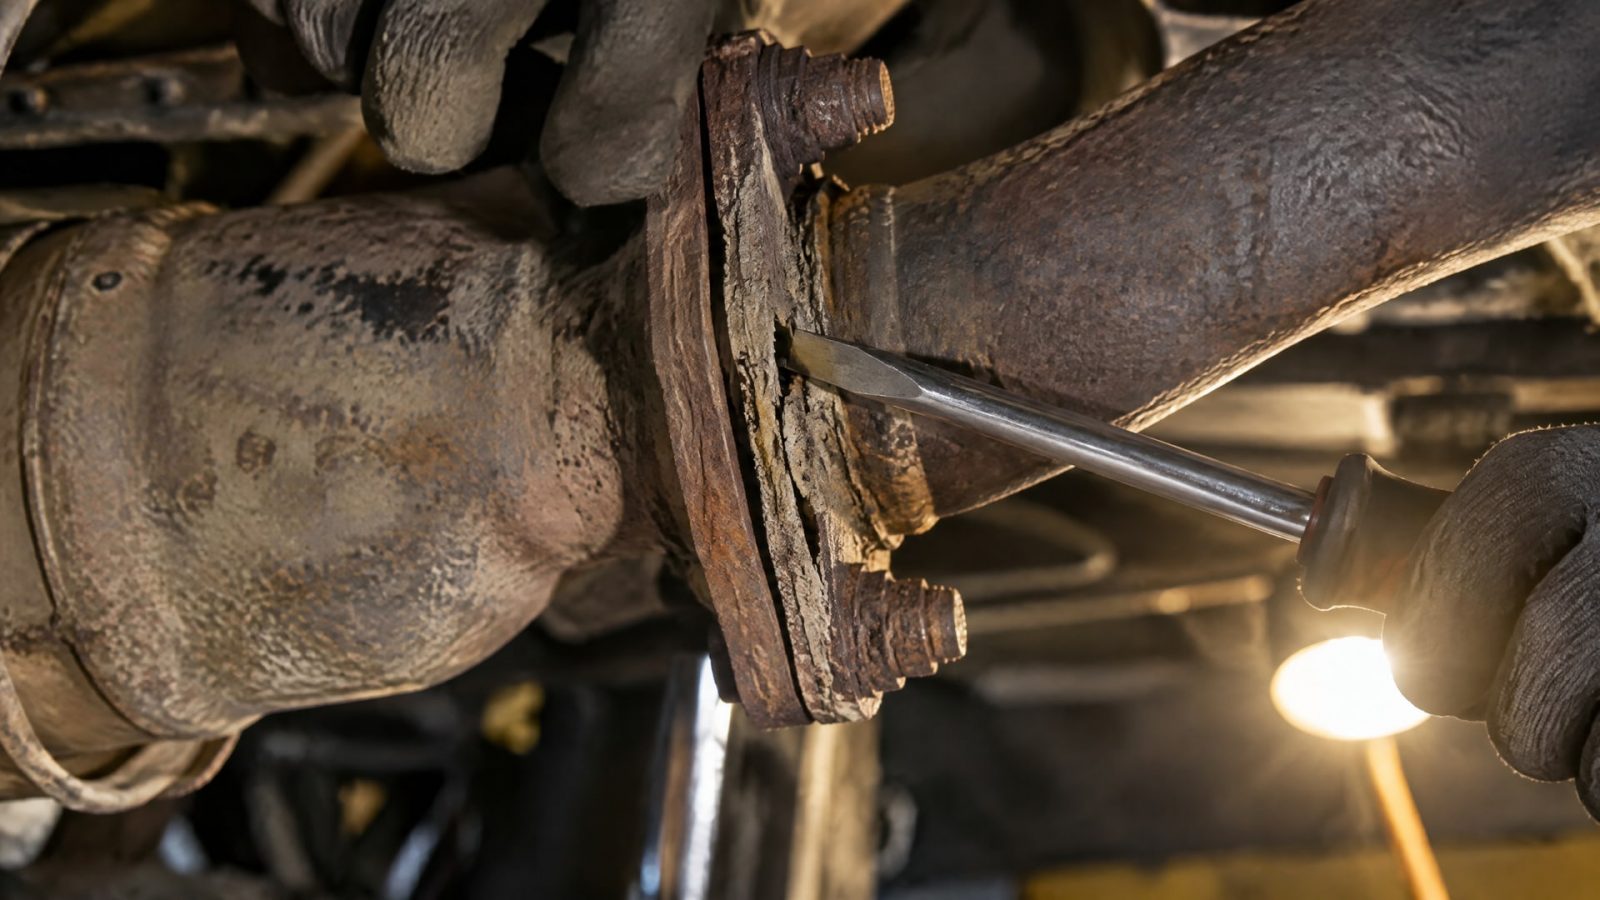
Анаэробные составы создают упругое, но прочное соединение, и разъединение требует определенных усилий.
Демонтаж выполняется аккуратным поддеванием по краю с помощью узкого шпателя или отвертки. Если это фланец выхлопной трубы или крупный узел, нередко используют простукивание резиновым молотком по периметру, чтобы постепенно отделить детали. Грубое разрывание или нагрев без контроля может деформировать фланец.
После разъединения старый герметик удаляется со скребком и проволочной щеткой. Поверхности снова очищаются и обезжириваются по той же схеме, что и при первоначальной сборке. Герметик не переиспользуется - для каждой сборки используется свежий состав.
Замена прокладки фланца выхлопной трубы и других автомобильных узлов
На выхлопной системе автомобиля анаэробный герметик часто применяется вместо паронитовых или металлических прокладок на стыках выхлопной трубы и коллектора.
Температуры здесь высокие (отработавшие газы нагревают фланец до 200–250 °C), но перед самым фланцем температура успевает упасть до значений, которые герметик выдерживает.
Замена прокладки фланца выхлопной трубы анаэробным составом требует полного охлаждения узла перед разборкой и особой тщательности при очистке - на выхлопе накапливается нагар, сажа и окисел. После очистки методика ничем не отличается от стандартной: валик герметика, сборка, затяжка болтов по схеме, выдержка 20 минут перед первичным тестом.
В случае, когда замена касается швов и стыков в местах с меньшей температурной нагрузкой (например, крышки корпусов, картеры насосов), герметик работает более предсказуемо и требует меньше контроля при испытаниях.
Часто задаваемые вопросы
Можно ли наносить анаэробный герметик на грязный или масляный фланец?
Нет. Это прямо противоречит требованиям инструкций. Грязь и масло блокируют контакт герметика с активной металлической поверхностью, и отверждение либо не произойдет, либо будет неполным. Обезжиривание и очистка - обязательные этапы, пропускать которые нельзя.
Сколько стоит замена прокладки фланца водонагревателя?
Стоимость зависит от доступа к фланцу, сложности демонтажа и трудозатрат. В найденных руководствах конкретные цены на такую услугу не приводятся. Материальные затраты на сам герметик невелики (обычно 50–200 рублей), основная стоимость - работа специалиста, если требуется вызов мастера. Для самостоятельной замены прокладки фланца выхлопной трубы или насоса экономия может быть значительной.
Можно ли сразу проверять фланец на высоком давлении после сборки?
Нет. Испытание герметичности на высоком давлении проводится только через 24 часа после сборки, когда герметик набирает полную прочность. На первичное испытание (через 20 минут) давление не должно превышать 0,3 бар. Ранний высокий прижим может нарушить слой герметика и привести к течи.
Какой зазор максимально допустим между фланцами?
Максимальный допустимый зазор составляет примерно 0,1–0,25 мм в зависимости от типа герметика. Если фланцы подогнаны плохо или деформированы, герметик не заполнит пустоты полностью, и соединение будет протекать. В таких случаях нужна вырезная прокладка увеличенной толщины или восстановление поверхности фланца.
Нужно ли наносить герметик на обе поверхности фланца?
Стандартная процедура предусматривает нанесение валика только на одну сторону. Двусторонняя обработка используется в специальных режимах, например при восстановлении готовой прокладки, но это не стандартная замена прокладки фланца. Избыток герметика усложняет сборку и увеличивает отходы.
Заключение
Анаэробный формирователь прокладок - это рабочий инструмент для герметизации плоских металлических фланцевых соединений при условии жесткого прижима, малого зазора и чистых поверхностей. Замена прокладки фланца таким составом сокращает время подготовки и обеспечивает стабильный результат на насосах, редукторах, корпусах и выхлопных системах, где условия применения совпадают с требованиями герметика. Ключ к успеху - тщательная очистка и обезжиривание, правильное нанесение валика, соблюдение моментов затяжки и выдержка 20–24 часов перед полноценной эксплуатацией. При первых признаках протечки или если зазор между фланцами превышает 0,25 мм, следует вернуться к традиционной вырезной прокладке или обратиться к специалисту для диагностики поверхности.
Следующий шаг: проверьте чертеж фланца, убедитесь в допустимости зазора и материале, затем выполните очистку поверхностей по приведенной схеме. После первого опыта применения анаэробного герметика на насосе или редукторе вы оцените удобство такого решения и сможете расширить его применение на другие узлы с аналогичными условиями.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, какая смазка для замков авто эффективно защитит механизм от замерзания и как правильно ее применять.
Узнайте, как анаэробный фиксатор резьбы предотвращает самоотвинчивание крепежа в условиях вибрации и циклических нагрузок.
Узнайте, как выбрать пищевое масло для редуктора, чтобы обеспечить долгую и надежную работу оборудования в пищевой промышленности.