
Как смазать упаковочное оборудование, чтобы смазка не попала в продукт
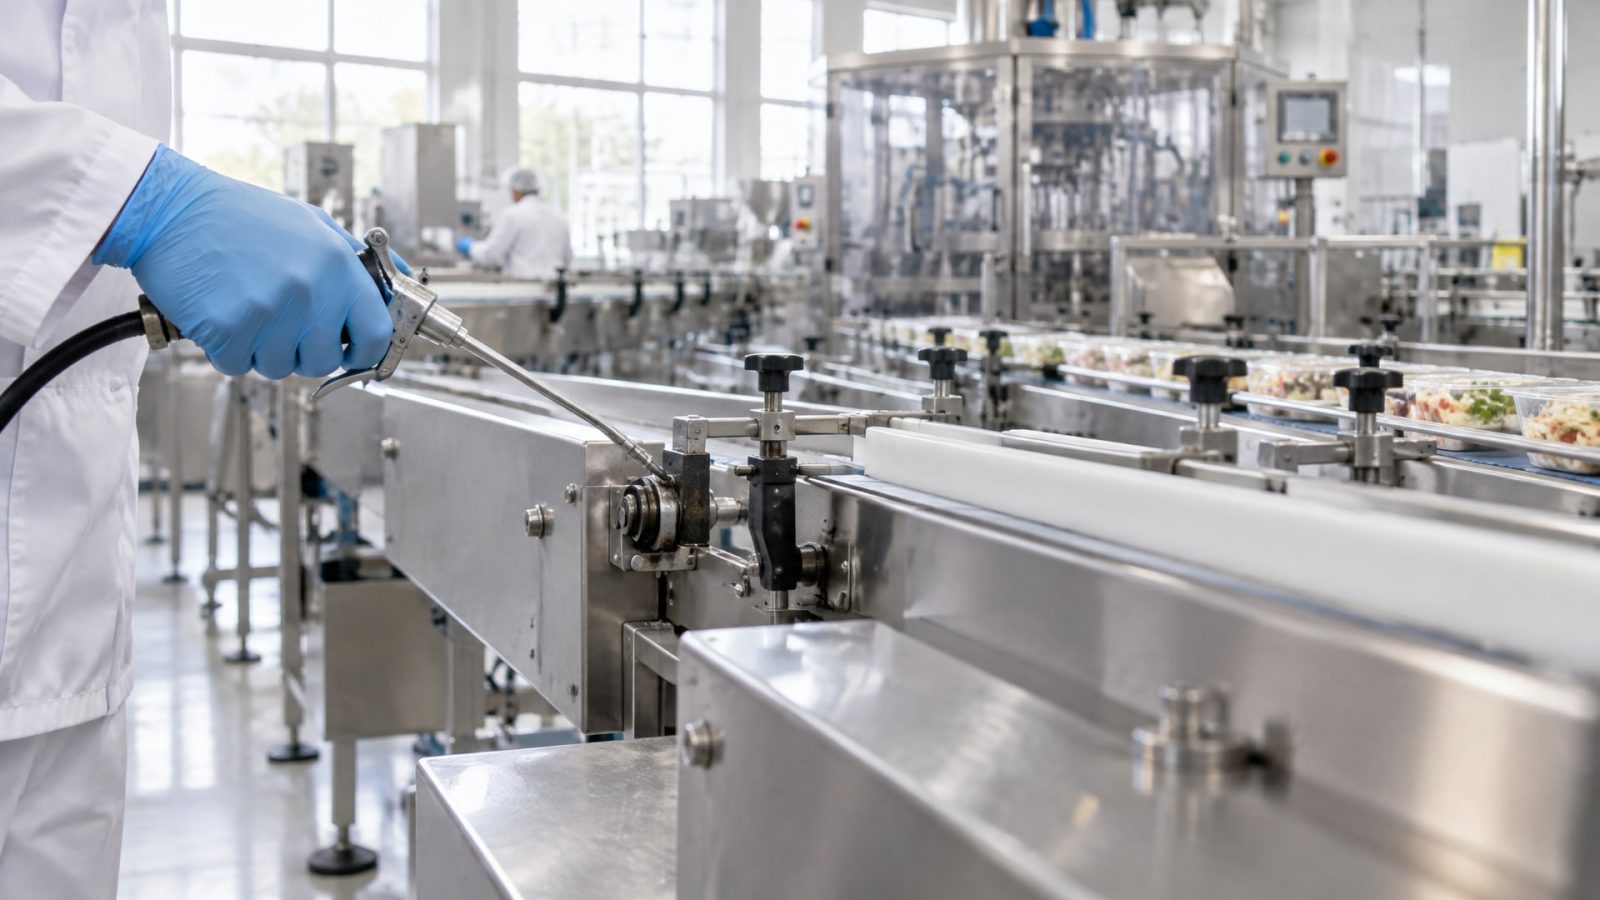
Упаковочное оборудование работает в условиях, где любое загрязнение может компрометировать конечный продукт. Смазка попадает в товар не только при прямом контакте узла с содержимым, но и опосредованно - через упаковку, которая затем соприкасается с пищей, косметикой или лекарством. Защита продукта от смазки требует выбора правильного материала, его грамотного нанесения и постоянного контроля. Статья расскажет, какие международные стандарты регулируют безопасность смазок, какие категории допусков существуют и как организовать смазывание так, чтобы риск переноса загрязнения был минимальным.
Информация адресована техническим специалистам, инженерам и закупщикам, отвечающим за надежность фасовочных и упаковочных линий. Вы узнаете, почему H1-смазка - это не просто название, а система гарантий, и как проверить, действительно ли выбранный материал защищает ваш продукт.
ISO 21469 и NSF: международные стандарты безопасности смазок
Защита продукта начинается с правильного стандарта.
ISO 21469:2006 - это международный документ, который устанавливает гигиенические требования к смазкам, способным случайно и непреднамеренно контактировать с пищей, косметикой, фармацевтикой и смежными материалами. Ключевое слово - случайно: стандарт охватывает не только химический состав смазки, но и процессы ее производства, хранения, обращения и применения на оборудовании.
ISO 21469 подчеркивает, что опасность исходит не только от прямого контакта смазки с продуктом, но и от контакта с упаковкой. Капля смазки на пленке, которая затем обертывает товар, создает тот же риск, что и загрязнение непосредственно содержимого. Поэтому на упаковочных линиях оценивают все узлы вдоль технологического потока: редукторы, подшипники, цепи, гидравлические и пневматические системы, направляющие.
NSF (Национальный фонд санитарии, США) переводит стандарт в практическую систему категорий допусков:
NSF H1 - смазки для узлов, где возможен случайный контакт. Сюда входят подшипники редукторов, цепи, направляющие, если они находятся рядом с продуктом или упаковкой. Материалы должны соответствовать FDA 21 CFR 178.3570 и иметь NSF-регистрацию.
NSF H2 - смазки для зон, где контакт исключен. Их применяют на узлах в отдаленных участках оборудования, вдали от потока продукта. Ограничения по случайному контакту не действуют, но материал не должен содержать запрещенные опасные вещества.
NSF H3 - смазки для защитных целей (антикоррозионные, консервирующие). Их наносят на оборудование перед длительным хранением или доставкой, но перед вводом машины в работу смазку необходимо полностью удалить или вытереть.
Распространенное заблуждение - думать, что H1, H2 и H3 - это шкала строгости. На самом деле это разные назначения. Ошибка типа H2 вместо H1 на упаковочной линии или забывчивость удалить H3-смазку перед запуском приводят к загрязнению продукта.
Допустимые пределы загрязнения: от 1 до 10 ppm
Каким количеством смазки продукт можно считать безопасным?
В отраслевых материалах приводится ориентир 10 ppm (частей на миллион) для минеральных масел и большинства синтетических пищевых смазок. Для отдельных силиконовых смазок предел установлен строже - около 1 ppm.
Эти цифры означают следующее: если в 1 литре пищевого продукта обнаружено не более 10 миллиграммов минерального масла (или смазки на его основе), продукт все еще соответствует безопасности по стандартам. Однако это не значит, что на упаковочной линии нужно допускать видимые подтеки. Ориентиры помогают производителю обосновать приемлемость минимального загрязнения в случае инцидента, но повседневная задача - свести риск к нулю через надлежащий уход.
Пределы 10 и 1 ppm отражают философию ISO 21469: стандарт признает, что полностью исключить инцидентальный контакт невозможно на каждом производстве, но он должен быть минимальным и контролируемым. Для упаковочных линий это означает, что выбор правильной смазки и система контроля - это инвестиция в репутацию и соответствие.
Критические узлы упаковочного оборудования и риск переноса смазки
Упаковочная линия - это цепь узлов, каждый из которых может стать источником загрязнения.
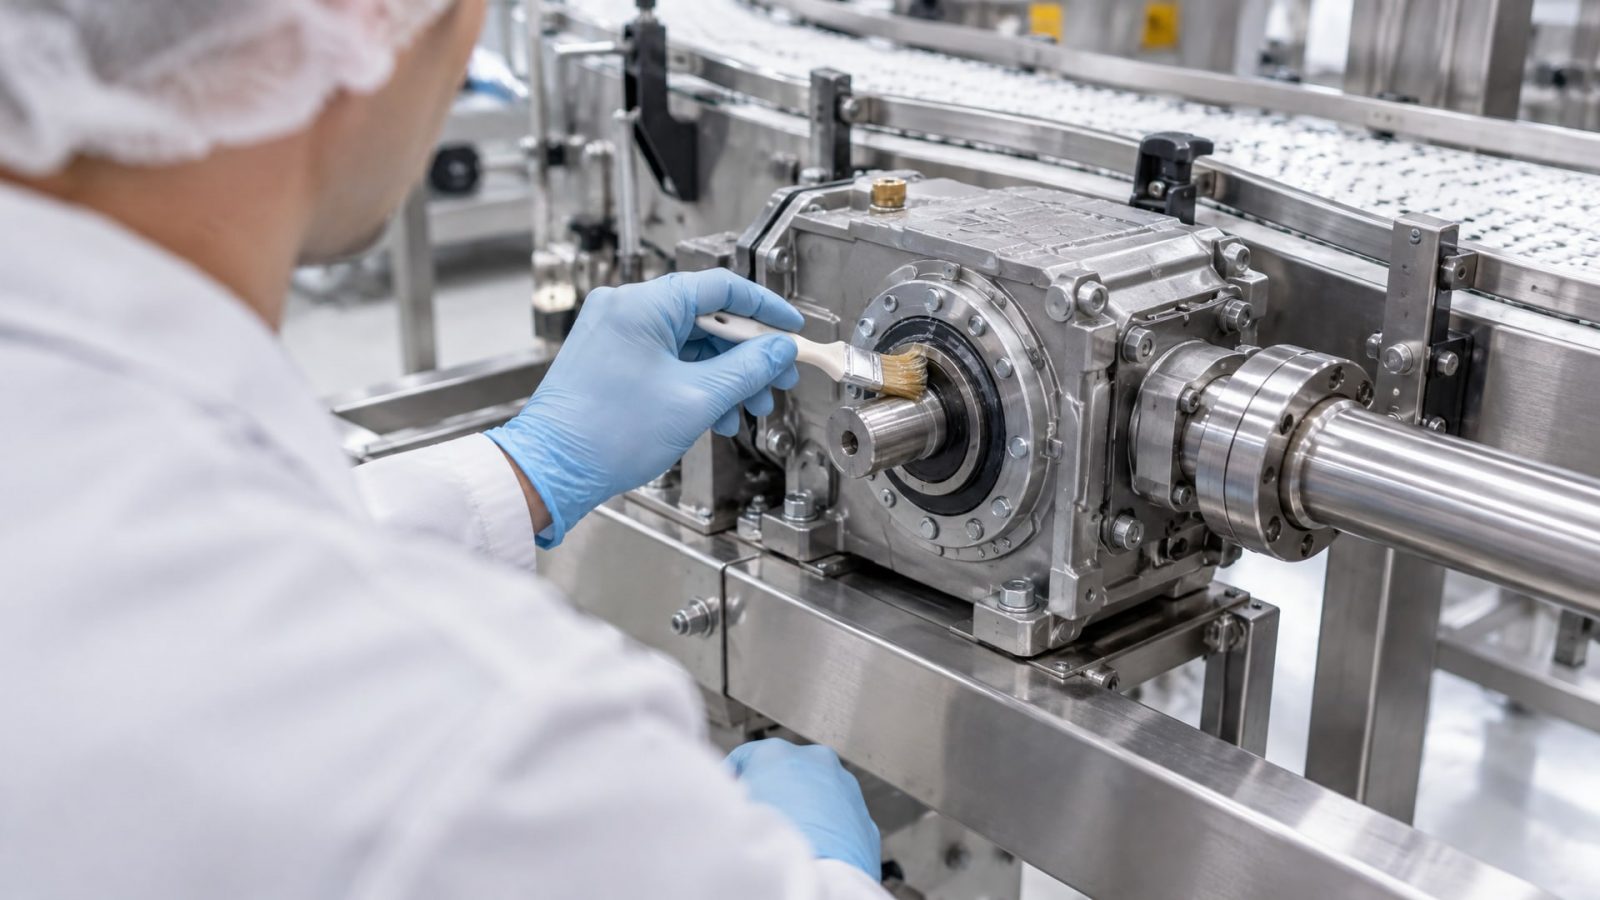
ISO 21469 явно выделяет наиболее опасные места:
Редукторы и коробки передач - содержат большие объемы масла, которое может просачиваться через уплотнения.
Подшипники - часто располагаются близко к движущимся элементам машины, контактирующим с упаковкой.
Цепи и ремни - разбрызгивают смазку при работе, особенно на высоких скоростях.
Гидравлические и пневматические системы - утечки из соединений и цилиндров переносятся через воздух и брызги.
Направляющие и скольжения - здесь смазка находится в непосредственной близости к упаковочному потоку.
Для каждого узла риск оценивается не только с позиции химической безопасности смазки, но и с позиции физических загрязнителей: грязи, пыли, металлических частиц от износа, микробиологических загрязнителей. ISO 21469 требует, чтобы производитель смазки и оператор оборудования совместно провели гигиеническую риск-оценку.
На практике это означает:
Осмотр уплотнений перед каждой сменой.
Проверка герметичности соединений и редукторов.
Выявление узлов, из которых смазка может капать или разбрызгиваться прямо на продукт или упаковку.
Установка защитных экранов там, где это возможно.
Если узел расположен выше открытого материала упаковки, предпочтение отдают смазкам с минимальной склонностью к вытеканию и испарению, а также планируют точечное нанесение малых объемов вместо обильной смазки.
Методика нанесения: минимальный объем и закрытые системы
Выбор правильной смазки с допуском H1 - это только первый шаг.
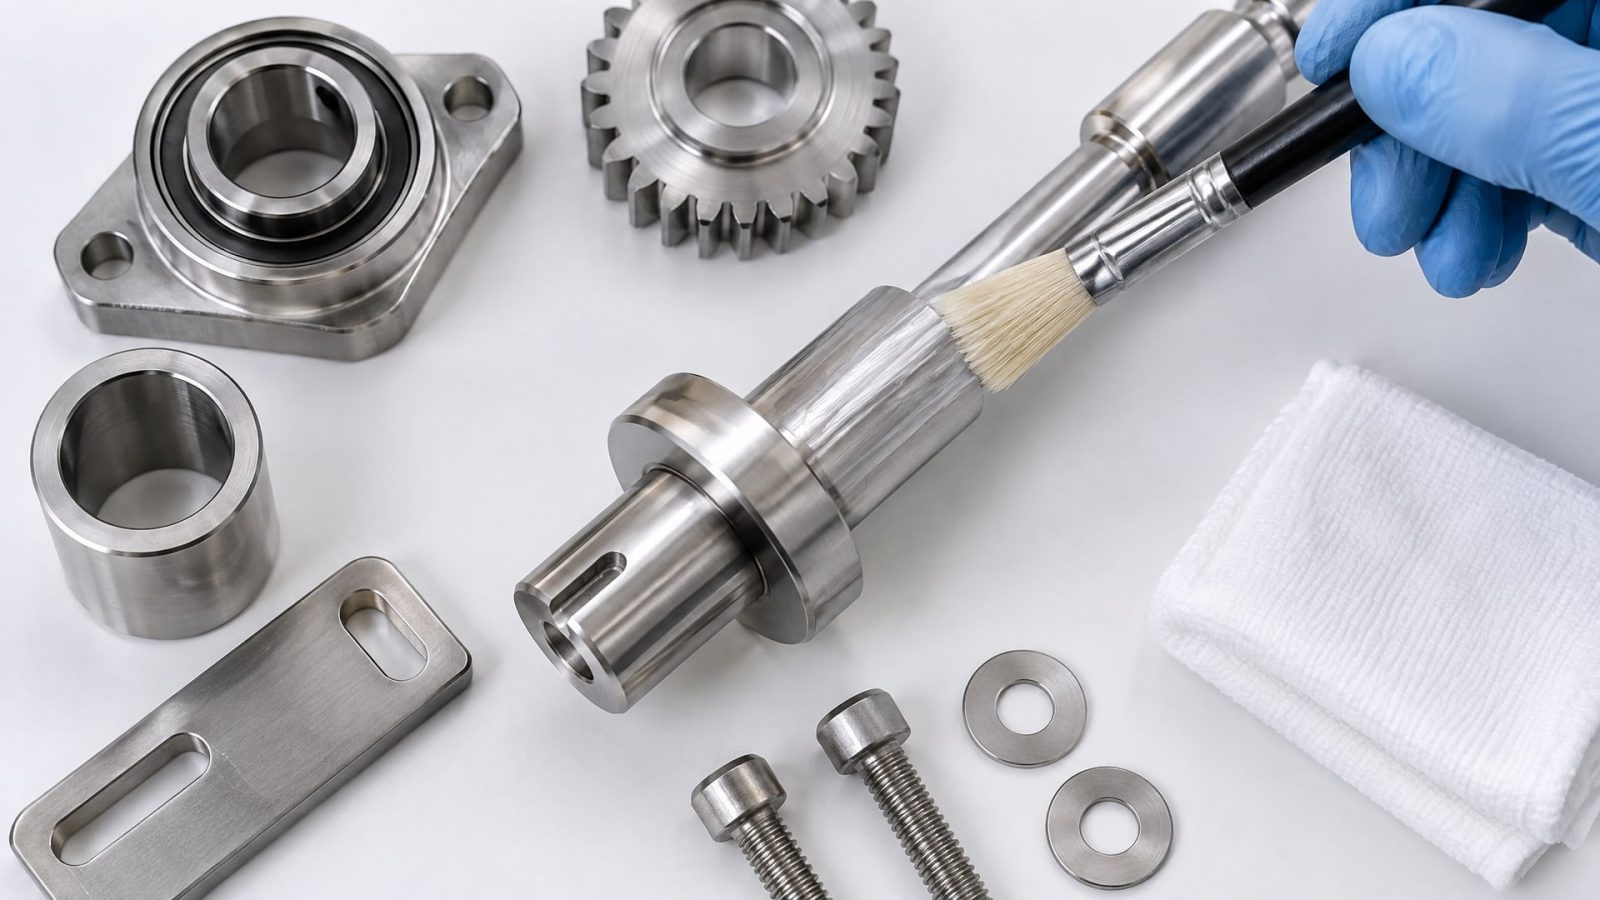
Второй - грамотное нанесение. Эксперты по безопасности пищевых производств подчеркивают, что смазка наносится тонкой пленкой, а не слоем в несколько миллиметров. После нанесения излишки удаляют с помощью салфеток или тряпок, но не протирают упаковочную зону «начисто» - достаточно убрать видимые подтеки.
Для критических узлов используют закрытые системы смазывания:
Централизованные системы (когда один насос подает дозированные порции смазки через трубопроводы ко всем точкам) снижают риск случайного переноса благодаря контролю объема и герметичности трубопровода.
Смазники с пружинным механизмом позволяют дозировать ровно столько смазки, сколько нужно узлу, без избытка.
Герметичные картеры редукторов и цепей предотвращают разбрызгивание.
Для узлов, где риск переноса велик (например, редуктор, расположенный прямо над фасовочным барабаном), некоторые производители переходят на синтетические масла с повышенной вязкостью: они медленнее вытекают из уплотнений и менее склонны к испарению.
Когда узел смазывается вручную, оператор должен следовать процедуре: нанести смазку, дать 5-10 минут на распределение, затем осмотреть и убрать видимые подтеки салфеткой. Ни один источник не рекомендует наносить смазку непосредственно перед запуском линии.
Контроль и документирование: проверка до и после
Регулярный контроль - это третий столп защиты продукта.
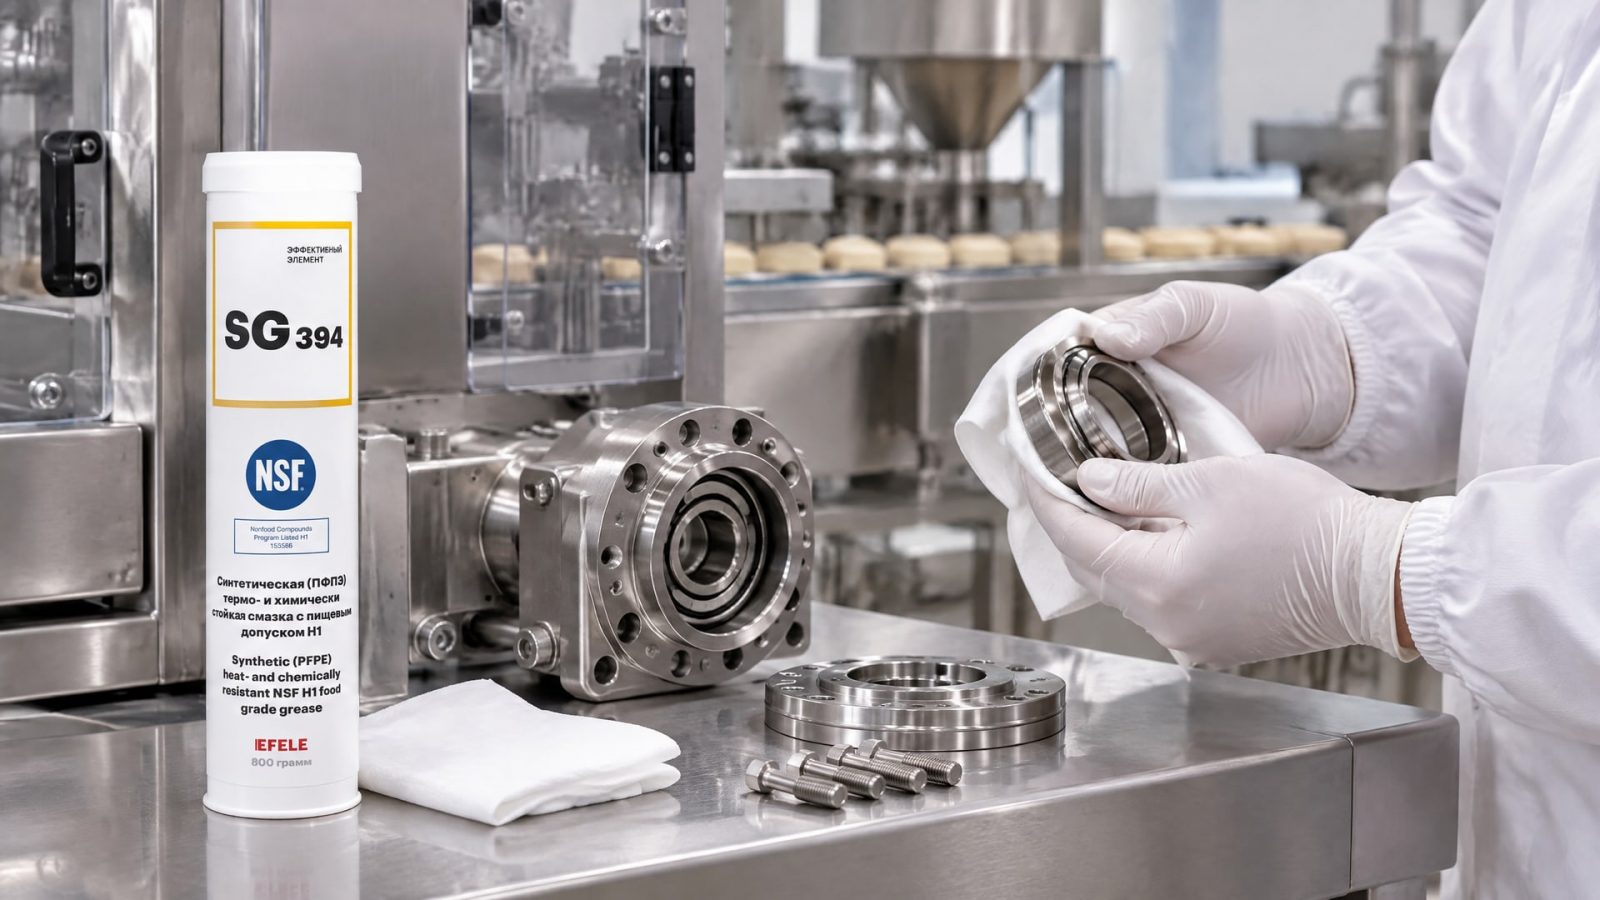
Процедуры NSF и ISO 21469 требуют документирования смазывания и проверок. На практике это выглядит так:
Ежедневная визуальная проверка перед запуском: осмотр узлов, куда наносилась смазка, проверка уплотнений, отсутствие видимых капель и подтеков.
Еженедельная проверка герметичности: если редуктор начал подтекать или из подшипника появилась смазка, узел требует обслуживания.
Полугодовая или годовая профилактика: замена уплотнений, проверка герметичности соединений, очистка внешних поверхностей.
Регулярная очистка оборудования перед тем, как запустить новую партию продукта, если была смена типа упаковки или производственного цикла.
При видимом загрязнении (капля смазки на упаковке, масляное пятно на оборудовании) действует правило блокировки: линия не запускается, узел очищается, проводится диагностика, и только после этого производство возобновляется.
На производстве часто ведут журнал смазывания: дата, время, узел, объем и партия смазки, проведенные проверки, замечания оператора. Этот документ важен для аудита и для отслеживания рецидивов (если один редуктор часто подтекает, это сигнал для срочного ремонта).
Для узлов, где требуется термо- и химстойкость одновременно с пищевым допуском, на практике используют составы вроде EFELE SG-394, которые отвечают NSF H1 и выдерживают перепады температур, характерные для упаковочных линий (фасовка горячих напитков, работа холодильных камер).
Частые ошибки и как их избежать
Ошибка 1. Использование обычной индустриальной смазки вместо H1. Закупщик экономит на цене, покупает универсальную смазку без допуска - и получает риск загрязнения. Обычная смазка может содержать вредные присадки или быть грязной при производстве. Решение: всегда требовать от поставщика копию NSF-регистрации или сертификата ISO 21469.
Ошибка 2. Считать H2-смазку безопасной для упаковочной линии. H2 - это смазка для зон без контакта. Если кто-то применит ее на редукторе, расположенном над продуктом, она будет загрязнять товар. Решение: при закупке явно указывать, что смазка нужна H1, и проверять маркировку контейнера.
Ошибка 3. Наносить смазку щедро, чтобы гарантировать смазанность. Лишняя смазка вытечет, разбрызгается и попадет в продукт. Решение: обучить операторов правилу минимального объема и дозированию через смазники.
Ошибка 4. Забыть удалить H3-смазку перед запуском. H3 используют при консервировании оборудования перед хранением, но перед введением в производство ее нужно вытереть. Решение: включить в чек-лист подготовки к работе пункт про удаление защитной смазки.
Ошибка 5. Не проводить гигиеническую риск-оценку. Если никто не занимался систематическим анализом узлов, неизвестно, какие из них действительно опасны, и смазывание проводится наугад. Решение: один раз пригласить специалиста по пищевой безопасности, выполнить оценку, задокументировать результаты, обучить персонал.
Часто задаваемые вопросы
Можно ли использовать одну смазку для всех узлов упаковочного оборудования?
Нет. H1-смазку используют только на критических узлах вблизи продукта или упаковки. Для редукторов в удаленных местах машины, где риск контакта исключен, можно применить H2. Для консервирования оборудования - H3. Закупщик должен получить от производителя карточку оборудования с указанием типа смазки для каждого узла.
Какова стоимость пищевой смазки по сравнению с обычной индустриальной?
Пищевая смазка (H1, ISO 21469) дороже обычной на 20-50% из-за строгого отбора ингредиентов и контроля качества. Однако цена смазки ничтожна рядом с потерями от загрязнения одной партии продукта, штрафов и репутационного ущерба. Для упаковочной линии это обязательная инвестиция.
Как часто нужно проверять узлы на герметичность?
При нормальной работе - еженедельно, во время регулярного обслуживания. Если узел когда-то подтекал или работает в экстремальных условиях (высокие температуры, вибрация), проверка может быть чаще - дважды в неделю или даже ежедневно.
Что делать, если смазка уже попала в продукт?
Если загрязнение обнаружено до отгрузки: партию удерживают, проводят анализ на соответствие 10 ppm, принимают решение о браке или использовании (если загрязнение ниже порога). Если обнаружено после отгрузки: компания должна иметь процедуру отзыва. Поэтому профилактика и контроль критичнее, чем борьба с последствиями.
Отличается ли процедура для пищевых производств, косметических и фармацевтических?
ISO 21469 применяется ко всем трем секторам. Допуски NSF (H1, H2, H3) также универсальны. Однако регуляторные требования могут быть строже (например, в фармацевтике требуется более жесткий контроль и документирование), поэтому закупщик должен уточнить требования для своей отрасли.
Заключение
Защита продукта от смазки - это не выбор между качеством и безопасностью, а результат систематического подхода. Правильная смазка (H1 с регистрацией NSF или соответствием ISO 21469), ее минимизированный объем, дозированное нанесение через закрытые системы, регулярная проверка герметичности и документирование - все это вместе снижает риск загрязнения до приемлемого уровня (10 ppm для большинства материалов, 1 ppm для некоторых силиконовых составов).
Следующий шаг для вашего производства: проведите гигиеническую риск-оценку упаковочной линии (определите критические узлы), запросите у текущего поставщика смазки документы (сертификат NSF H1 или ISO 21469), обучите персонал процедуре контроля и смазывания, внедрите журнал проверок. Это займет 1-2 недели, но гарантирует соответствие стандартам и спокойствие перед аудитом.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как удалить анаэробный герметик с резьбовых соединений, используя различные методы демонтажа для низко-, средне- и высокопрочных фиксаторов.
Узнайте, чем смазать секатор, чтобы защитить его от ржавчины и обеспечить долгий срок службы без потери производительности.
Узнайте, как системный контроль СОЖ помогает сократить расходы и продлить срок службы водосмешиваемых жидкостей на производстве.