
Как правильно наносить анаэробный герметик и фиксатор: типичные ошибки и решения
Анаэробные фиксаторы и герметики - это однокомпонентные материалы, отверждающиеся без доступа воздуха в зазоре между сопрягаемыми поверхностями. Несмотря на простоту концепции, большинство проблем с ненадежностью резьбовых соединений возникают не из-за дефекта состава, а из-за нарушения технологии нанесения, недостаточной подготовки поверхностей или несоблюдения времени отверждения. Закупщики, инженеры и технические специалисты часто сталкиваются с ситуациями, когда фиксатор «не работает», герметик вымывается под нагрузкой или соединение разбалтывается раньше срока - и в девяти случаях из десяти причина кроется в ошибке применения, а не в качестве продукта. Эта статья разберет самые распространенные ошибки при использовании анаэробных составов и покажет, как их избежать.
Почему анаэробный фиксатор резьбы часто не работает
Самая частая жалоба: соединение собрано, прошло время, а резьба раскручивается или герметик вытекает.
Причины лежат в самой природе анаэробного отверждения. Состав полимеризуется только в анаэробной среде - то есть в зазоре между металлом, без контакта с кислородом воздуха. Если зазор заполнен не полностью, если на поверхности остались следы масла, грязи или ржавчины, или если соединение собрано слишком рыхло, полимеризация не начнется или пройдет неравномерно.
Вторая причина - преждевременное использование узла. Типовое время полного отверждения анаэробного фиксатора составляет около 24 часов при комнатной температуре. Первичная фиксация наступает примерно в течение часа, но это не означает полную готовность к пиковым нагрузкам. Если разобрать соединение на восьмой час после сборки, обнаружится, что состав еще не застыл полностью, и создается впечатление, что продукт вообще не работает. Между тем, проблема - в спешке.
Третья ошибка - выбор неправильной прочности. Стандарт ISO 10964 определяет момент отвинчивания (breakaway torque) и преобладающий момент (prevailing torque) для трех уровней: низкой, средней и высокой прочности. Если применить слабый фиксатор к крепежу, который должен выдерживать вибрацию и усталостные нагрузки, он просто не зафиксирует соединение. И наоборот, если зафиксировать узел, который нужно разбирать регулярно, очень крепким составом, демонтаж станет почти невозможен и потребует травмирующих сил.
Правильная подготовка поверхностей перед нанесением
Чистота поверхности - не рекомендация, а обязательное условие.
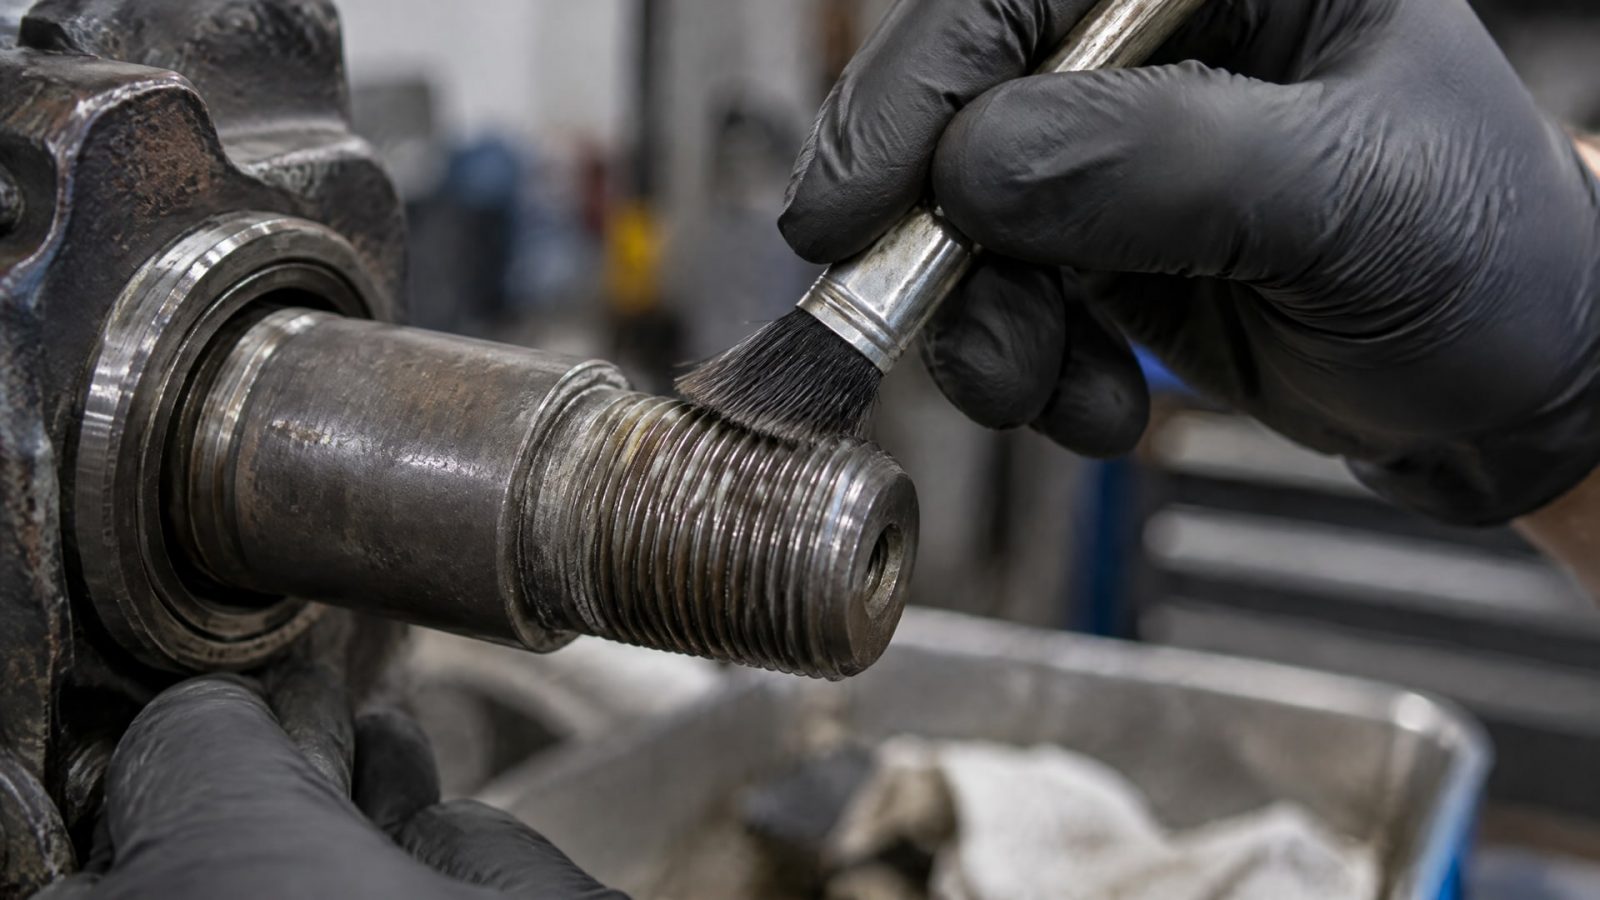
Анаэробный состав должен контактировать с голым металлом, свободным от окислов, смазок, пыли и солевых налетов. Каждое из этих загрязнений воздействует на отверждение: органические масла замедляют полимеризацию, окислы и ржавчина нарушают адгезию, пыль создает микроскопические пустоты в полимере, через которые будет просачиваться среда.
Этапы очистки
Перед нанесением фиксатора или герметика:
Протрите болт, винт или шпильку чистой сухой тканью или щеткой, удаляя рыхлую грязь и пыль.
Если на поверхности видны следы масла или консервирующей смазки, используйте тряпку, смоченную спиртом, ацетоном или другим летучим растворителем - дайте испариться полностью.
Для старых крепежей с коррозией или окислом используйте металлическую щетку или мелкую наждачную бумагу, чтобы вернуть металлу светлый цвет.
При очистке резьбы отверстия используйте сжатый воздух или прогрейте отверстие, чтобы убедиться в удалении влаги и остатков загрязнений.
Главное: между моментом очистки и нанесением состава должно пройти минимум времени. На чистом металле почти сразу начинает образовываться микроскопический окисный слой, поэтому не стоит очищать детали за час до сборки. Сборку ведите сразу же после подготовки поверхности.
Технология нанесения: где и как наносить анаэробный состав
Ошибка в выборе места нанесения сводит на нет всю подготовку.
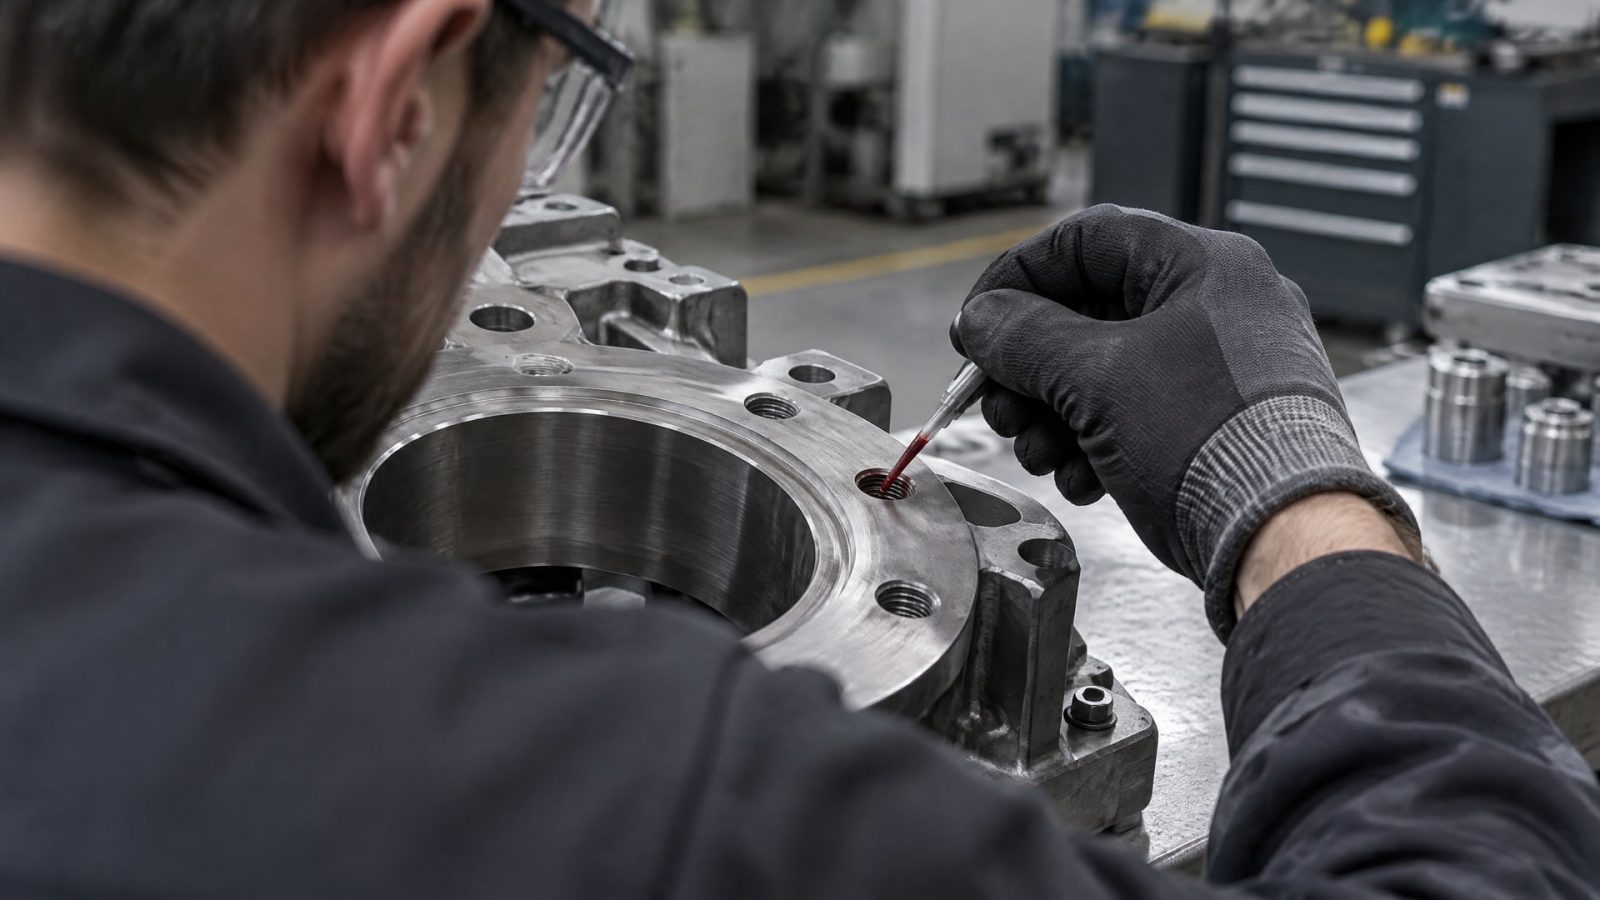
Анаэробный фиксатор или герметик наносят непосредственно в зону контакта резьбы, а не на поверхность болта в произвольном месте.
Для сквозного отверстия
Состав наносят по длине контакта резьбы, заполняя корни витков в рабочей зоне. Обычно достаточно нескольких капель, которые под давлением сборки распределяются по всей зоне зацепления. При нанесении убедитесь, что наконечник флакона не касается металла - это может занести загрязнение обратно в продукт и ухудшить его работу.
Для глухого отверстия
Состав наносят по внутренней резьбе до дна отверстия, слегка смачивая виток за витком по спирали. Это необходимо для полного заполнения зазора, так как при сборке воздух будет вытеснен весь, и полимеризация начнется равномерно.
Для герметизации резьбовых труб и фитингов
Здесь применяется отдельный подход. Состав наносят на наружную резьбу, начиная примерно со второй-третьей нитки от края трубы. Это правило предотвращает выдавливание состава в начальную зону соединения и гарантирует его присутствие именно в рабочей части резьбы. Распространенная ошибка - наносить состав прямо от края, что приводит к вытеканию материала в момент первого прикручивания.
Объем нанесения тоже важен. Если нанести слишком мало, зазор окажется не полностью заполнен и состав не полимеризуется. Если нанести чрезмерно, излишки будут выдавлены на резьбу, замарают руки и окружающие детали, но герметичность не улучшат. Правило: достаточно материала, чтобы при сборке он полностью заполнил зазор между витками, но не более.
Сборка и время отверждения: почему спешка - враг надежности
После нанесения состава соединение собирают немедленно, пока состав не начал подсыхать.
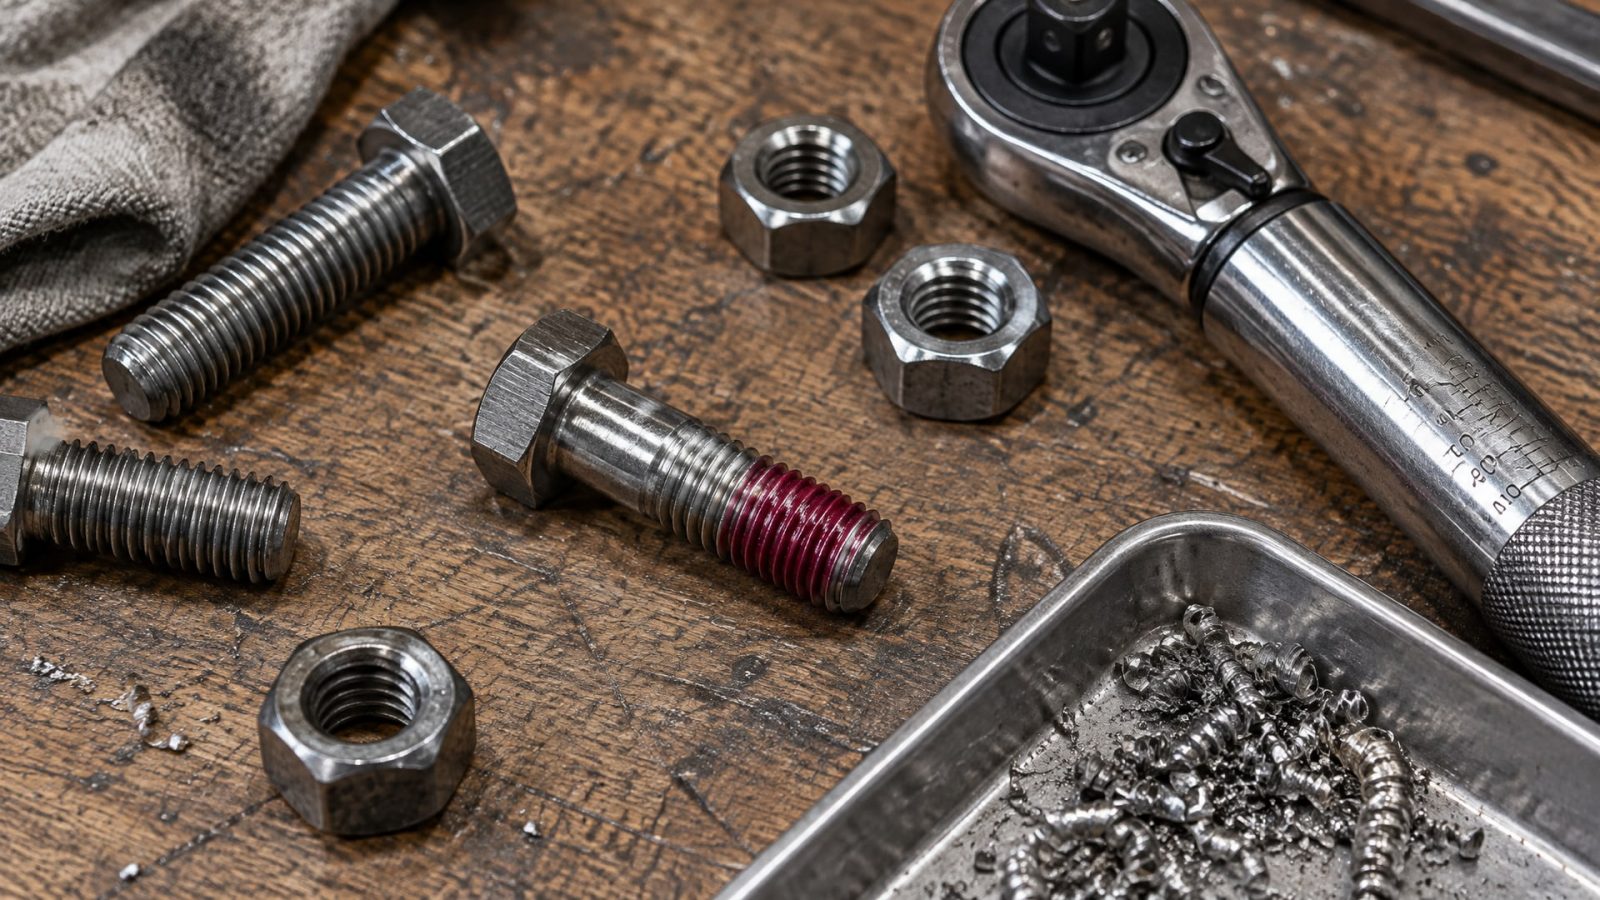
Винт или болт затягивают равномерно, без рывков, до номинального момента затяжки. Ошибка здесь - перетягивание. Многие техники считают, что чем крепче затянут, тем лучше результат, но это неверно. Чрезмерное затягивание может повредить резьбу, сорвать виток и даже ослабить саму фиксацию, так как металл начнет пластически деформироваться и уже не будет давить на состав.
После сборки соединение должно отвердеть. Это ключевой момент, где часто допускаются ошибки. Типовое время полного отверждения анаэробного фиксатора составляет примерно 24 часа при температуре около 20°C. Первичное схватывание наступает в течение примерно часа, но прочность при этом всего лишь 20-30 процентов от номинальной. Нагружать такое соединение опасно.
Факторы, влияющие на скорость отверждения
Температура: при повышении температуры процесс ускоряется, при понижении замедляется. В холодном помещении (ниже +10°C) отверждение может растянуться на 48 часов и дольше.
Размер зазора: в узких щелях отверждение проходит быстрее, в широких зазорах - медленнее.
Материал металла: медь, латунь и активные цветные металлы ускоряют отверждение, пассивные металлы (например, никель или хром) замедляют его.
Наличие праймера: ускоритель (праймер) ускоряет полное отверждение до примерно 4 часов, но требует свежести и правильного хранения.
Если ускорение критично, следует использовать праймер. Его наносят на одну из поверхностей перед сборкой, что позволяет значительно сократить время полного отверждения. Однако это требует дополнительного шага и скупки еще одного материала, так что если время позволяет, часто проще подождать стандартные 24 часа.
Типичные ошибки при выборе прочности и типа состава
Новые закупщики часто полагают, что все анаэробные фиксаторы одинаковы, и берут «самый сильный» состав по умолчанию.
Это распространенное заблуждение. Стандарт ISO 10964 определяет три уровня прочности, и каждый имеет свое назначение:
Низкая прочность: для крепежа, который надо демонтировать вручную даже после месяцев эксплуатации. Применяется на датчиках, установочных винтах, регулировочных шпильках.
Средняя прочность: универсальный вариант для большинства резьбовых соединений в машинах и аппаратах. Позволяет разобрать соединение с помощью стандартного ручного инструмента.
Высокая прочность: для ответственных узлов, подвергаемых вибрации и динамическим нагрузкам. Требует значительного усилия для демонтажа, часто возможен только с нагревом.
Выбор неправильной прочности приводит либо к ненадежности, либо к проблемам с разборкой. Точно так же важно различать фиксаторы от герметиков. Фиксатор предотвращает самоотвинчивание и обеспечивает момент затвора, но может пропускать жидкость. Герметик герметизирует резьбовое соединение и предотвращает утечку среды, но может не полностью предотвратить самоотвинчивание под вибрацией. Некоторые продукты рассчитаны на обе функции одновременно, но нельзя ожидать, что любой состав одинаково хорош и для фиксации, и для герметизации.
Герметизация резьбы: анаэробный герметик для труб и фитингов
Герметизация резьбовых соединений в системах с жидкостями и газами требует большей аккуратности, чем просто фиксация болтов.
Причина: в резьбовом соединении есть зазор, и если он не будет полностью заполнен герметиком, среда будет просачиваться. В трубопроводах и гидравлических системах даже капельная утечка может привести к потерям производительности или, хуже, к аварийной ситуации.
Правильная подготовка включает очистку наружной и внутренней резьбы (если фитинг ввинчивается в блок), высушивание соединения и удаление старого герметика при повторной сборке. Затем состав наносят на наружную резьбу, начиная со второй-третьей нитки от края, и винт ввинчивают в отверстие с номинальным усилием. При этом герметик распределяется по виткам и заполняет зазор.
Для резьбовых соединений в системах с маслами, гидравлическими жидкостями, хладагентами и водой часто рекомендуются специализированные анаэробные герметики, которые устойчивы к этим средам. Вал-втулочные соединения с зазором до 0,25 мм, работающие при температурах до +180°C, требуют высокотемпературного состава - например, EFELE 126 предназначен именно для таких условий и обеспечивает надежную герметизацию при циклических нагрузках и температурных скачках.
Ошибки при использовании праймера
Праймер (ускоритель) - это отдельный материал, который наносят перед сборкой на одну из поверхностей, чтобы ускорить отверждение анаэробного состава.
Многие считают, что праймер - это обязательный элемент, но это неправда. Он полезен, когда нужно сократить время отверждения с 24 часов до примерно 4 часов, но добавляет операцию и требует свежести материала.
Типичные ошибки с праймером
Использование просроченного ускорителя: праймер со сроком годности "истек" теряет активность и не ускоряет отверждение. Нужно проверить дату на флакон перед нанесением.
Нанесение на обе поверхности: ускоритель наносят только на одну поверхность (обычно на внутреннюю резьбу отверстия или на поверхность гайки), а не на болт и на гайку одновременно. Избыток ускорителя может нарушить процесс отверждения.
Использование праймера при низких температурах: ускоритель предназначен для работы в диапазоне примерно +15°C и выше. На морозе он теряет эффективность, и сокращение времени отверждения может быть незначительным.
Ожидание схватывания после нанесения праймера: ускоритель наносят, дают ему испариться (обычно несколько минут), а затем сразу же собирают соединение с нанесенным анаэробным составом. Ждать не нужно.
Проблемы отверждения: почему герметик не твердеет
Сценарий: анаэробный герметик нанесен, соединение собрано, прошли сутки - а состав так и не затвердел.
Это вызывает недоумение и подозрение в браке продукта. На самом деле причин может быть несколько, и почти все они - результат нарушения условий применения.
Главные причины отказа отверждения
Поверхность была загрязнена маслом или смазкой: даже тонкий слой масла замедляет или блокирует отверждение. Состав может оставаться жидким неопределенно долго.
Зазор слишком велик или не заполнен полностью: если между витками резьбы есть воздушные пузыри, отверждение не произойдет в этих местах.
Соединение собрано слишком рыхло: без плотного контакта между металлом и составом анаэробная среда не возникает, и полимеризация не начинается.
Низкая температура: при температуре ниже +5°C отверждение может замораживаться на неопределенный срок.
Применен состав с истекшим сроком годности: анаэробный фиксатор теряет активность со временем. Если флакон стоял открытым или при неправильной температуре, он может полностью потерять способность отверждаться.
Праймер был нанесен, но соединение собрано после значительной задержки: ускоритель активен в течение ограниченного времени (обычно от нескольких минут до часа, в зависимости от продукта). Если собрать соединение через 2-3 часа после нанесения праймера, он испарится и эффект будет потерян.
Диагностика: если герметик не затвердел, разберите соединение (если возможно), очистите поверхности спиртом или другим растворителем, повторно проверьте наличие загрязнений, убедитесь, что состав свежий, и попробуйте снова. Если время позволяет, лучше использовать свежий флакон из нового запаса.
Перетягивание и его последствия
Стремление затянуть соединение "покрепче" - психологический рефлекс монтажника, но при работе с анаэробными составами это может привести к беде.
Чрезмерное затягивание повреждает резьбу, сминает и деформирует витки, и эта деформация нарушает контакт между состав и металлом, снижая эффективность фиксации.
Инструкции по применению анаэробных фиксаторов прямо указывают: не следует превышать рекомендуемый момент затяжки. Если момент затяжки неизвестен, рекомендуется руководствоваться стандартом ISO 16047 для оценки номинального момента затяжки резьбовых соединений на болтах, винтах, шпильках и гайках. Этот стандарт дает расчетные значения в зависимости от диаметра резьбы, шага и материала.
Проверка прочности: что означают значения момента затвора
После полного отверждения анаэробного фиксатора проверяют прочность соединения, измеряя момент отвинчивания (breakaway torque) и преобладающий момент (prevailing torque) по методике ISO 10964.
Эти параметры показывают, с каким усилием нужно вращать затянутый болт, чтобы начать его отвинчивание, и насколько полно ослаблена резьба после первого оборота.
Важный нюанс: эти значения зависят от диаметра резьбы, материала болта, наличия покрытия (цинк, никель и т.п.) и даже от методики испытания. Нельзя механически переносить цифры момента с одного продукта на другой. Если используется новый поставщик или новая марка фиксатора, следует запросить технический паспорт (TDS) и сверить параметры со спецификацией, требуемой конкретной задачей.
Часто задаваемые вопросы
Почему анаэробный герметик отверждается без воздуха, но на открытом воздухе тоже может твердеть?
Анаэробный состав отверждается именно БЕЗ кислорода в зазоре между металлом. При контакте с воздухом, на открытом поверхность остается жидкой. Однако если состав попал на металлическую деталь и накрыт другим металлом (даже без зазора), он будет полимеризоваться. При проверке часто кажется, что состав "твердеет в воздухе", но на самом деле он твердеет от микроскопического слоя кислородной дефицита под налипшей пылью или конденсатом.
Можно ли применить один анаэробный состав одновременно как фиксатор и как герметик?
Частично да, если состав рассчитан на обе функции. Однако большинство специализированные фиксаторы не обеспечивают полной герметизации, а герметики не всегда дают достаточный момент затвора. Перед применением проверьте техпаспорт продукта и назначение. Если оба требования одинаково критичны, выбирайте состав с двойной сертификацией.
Как хранить анаэробный фиксатор и герметик, чтобы не потерять активность?
Храните в плотно закрытых флаконах при температуре от +5°C до +25°C, вдали от влажности и прямого солнечного света. При попадании в флакон влаги или при нарушении герметичности материал может потерять активность. После каждого использования плотно закройте крышку. Срок годности составляет обычно 12-24 месяца с даты выпуска.
Что делать, если фиксатор выдавливается из резьбы при сборке?
Это признак чрезмерного нанесения или несоответствия состава размеру зазора. При повторной сборке используйте меньше материала и убедитесь, что зазор между витками соответствует типу состава (обычно 0,05-0,25 мм для большинства фиксаторов). Если выдавливание продолжается, возможно, резьба повреждена или засорена, и ее следует очистить или переснять.
Нужен ли мне праймер для каждого применения анаэробного фиксатора?
Нет. Праймер требуется только если нужно сократить время отверждения. Если есть возможность ждать 24 часа, праймер необязателен. Праймер добавляет стоимость и требует дополнительной операции, поэтому его используют только в спешных ситуациях или при низких температурах (правда, при температуре ниже +10°C эффективность праймера снижается).
Заключение
Надежность резьбового соединения с анаэробным фиксатором или герметиком зависит на 80 процентов от соблюдения технологии нанесения, а не от качества материала. Чистые поверхности, полное заполнение зазора, правильный выбор прочности состава и выдержка полного времени отверждения (примерно 24 часа без праймера) - это стандарты, которые нужно выполнять в каждом случае без исключений. Если фиксатор "не работает", герметик вымывается или соединение раскручивается, проверьте не продукт, а соблюдение инструкций.
Следующий шаг: проанализируйте свои текущие процессы применения анаэробных составов на производстве или в ремонтной мастерской. Если замечаете, что часто возникают проблемы с герметизацией или фиксацией, пересмотрите этапы подготовки поверхностей, уточните правильное место нанесения и убедитесь, что команда не разбирает соединения раньше, чем прошли требуемые сутки отверждения. Часто этого достаточно, чтобы полностью избежать рецидивов.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как эффективно бороться с пенообразованием СОЖ при высокоскоростной обработке, выявив причины и подобрав оптимальные решения.
Узнайте, как определить срок годности пищевых смазок H1, какие факторы на него влияют и что делать с просроченным материалом.
Узнайте, как правильно осуществить переход с масляной СОЖ на водосмешиваемую, чтобы избежать рисков и простоев в производстве.